
هنگامی که یک پروژه ساختمانی به مرحله نازککاری و نصب بازشوها میرسد، تصمیمگیری درباره مشخصات فنی شیشه دوجداره معمولاً زیر سایه انتخاب برند پروفیل آلومینیوم ترمالبریک یا یو پی وی سی قرار میگیرد. با این حال، تجربیات کارگاهی و ارزیابیهای میدانی نشان میدهند که بیش از هفتاد درصد از سطح تبادل حرارتی و صوتی یک پنجره را شیشه تشکیل میدهد. در این میان، نقطه شکست اصلی عایقبندی پس از چند فصل سرما و گرما، نه در خود جامهای شیشه، بلکه در مرز اتصال دو جداره و ساختار اسپیسر نهفته است. بهرهگیری از اسپیسر یکپارچه شیشه دوجداره تفاوت اساسی میان یک عایق حرارتی پایدار با استاندارد مبحث ۱۹ و یک یونیت شیشهای مستعد افت عملکرد و بخارگرفتگی زودرس را رقم میزند.
در پروژههای ساختمانی با متراژ پنجرههای قدی و بازشوهای وسیع، کارفرمایان و مهندسان ناظر پس از گذشت یک یا دو سال از تحویل واحدها، با معضل کدر شدن فضای بین دو لایه شیشه، ایجاد لکههای دائمی ناشی از میعان داخلی و اتلاف شدید حرارت مواجه میشوند. ریشه فنی این آسیبدیدگی در تولیدات سنتی و دستی شیشه نهفته است؛ جایی که از گوشههای پلاستیکی یا اتصالات ناپیوسته استفاده میشود. در مقابل، فرآیند تولید صنعتی بر پایه اسپیسر یکپارچه شیشه دوجداره مانع از گسست درزبندی اولیه و ثانویه در کنجها شده و تضمین میکند گاز آرگون تزریقشده برای سالیان طولانی درون محفظه محبوس باقی بماند.
علل فنی افت عملکرد شیشههای دوجداره سنتی و مقایسه آن با فرآیند صنعتی
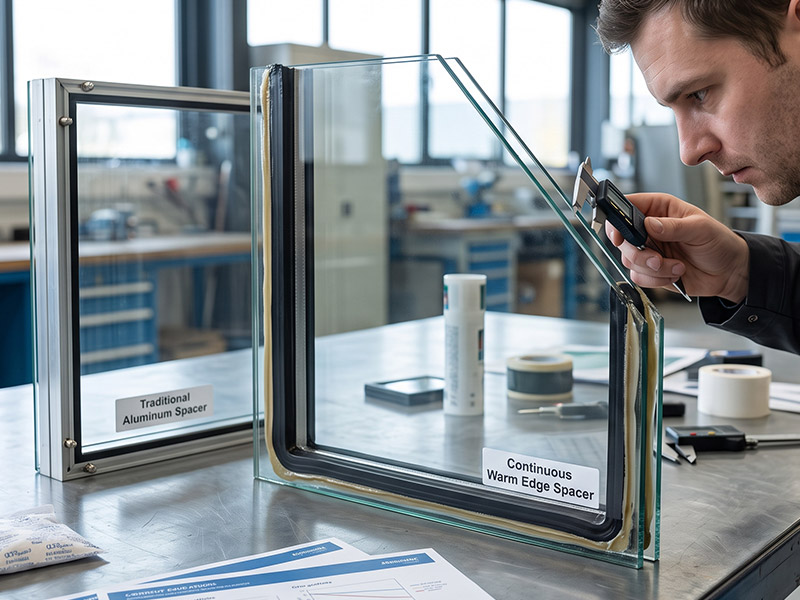
تولید سنتی شیشه دوجداره که اصطلاحاً به آن تولید دستی یا کارگاهی گفته میشود، مبتنی بر برش شاخههای اسپیسر آلومینیومی به ابعاد طول و عرض پنجره و اتصال آنها توسط چهار قطعه گوشه پلاستیکی (کرنر کرنر) است. این مکانیزم سادهانگارانه دارای نقاط ضعف ساختاری فراوانی در برابر تنشهای محیطی و حرارتی است که مهندسان ناظر در کارگاههای عمرانی باید به دقت آنها را ارزیابی کنند:
- نفوذپذیری شدید در چهار گوشه یونیت: در روشهای سنتی، چهار نقطه انقطاع وجود دارد. گوشههای پلاستیکی هرگز نمیتوانند اتصالی کاملاً همگن با پروفیل اسپیسر ایجاد کنند. این درزها پاشنه آشیل ورود مولکولهای بخار آب و خروج گاز خنثی هستند.
- توزیع ناهمگون چسب بوتیل: درزبند اولیه یا چسب بوتیل در روشهای دستی توسط اپراتور یا دستگاههای غیرتنظیمی مالیده میشود. عدم یکنواختی ضخامت بوتیل در لبهها سبب میشود با اولین سیکلهای انقباض و انبساط فصلی، چسب از جای خود حرکت کرده و مسیر نفوذ باز شود.
- فقدان سوپاپ و فرار سریع گاز آرگون: در روشهای سنتی، گاز آرگون یا اصلاً تزریق نمیشود یا از طریق سوراخکاری دستی و پستانکهای پلاستیکی ناپایدار تزریق میگردد که ظرف کمتر از شش ماه، درصد خلوص گاز داخل یونیت به صفر میرسد.
- تخریب زودرس رطوبتگیر (سیلیکاجل): به دلیل نفوذ مداوم نم از کنجهای منقطع، ماده رطوبتگیر داخل پروفیل اسپیسر به سرعت اشباع شده و دیگر توان جذب رطوبت محبوس را ندارد؛ در نتیجه، در روزهای سرد زمستان پدیده تعریق داخلی رخ میدهد.
در نقطه مقابل، خطوط تولید مکانیزه برنا پنجره شیشهها را به شیوهای کاملاً صنعتی فرآوری میکنند. در این خطوط، اسپیسر به جای قطعهقطعه شدن، توسط دستگاه تماماتوماتیک اسپیسربندر (Spacer Bender) در چهار گوشه بدون هیچگونه برشی به شکل یکپارچه خم میشود. این تغییر هندسی ساده در اجرا، ۹۰ درصد مسیرهای نفوذ رطوبت را به صورت فیزیکی مسدود میسازد. به کارگیری اسپیسر یکپارچه شیشه دوجداره تضمین میکند که ساختار فضاساز میان شیشهها پیوستگی متریال خود را در سرتاسر محیط حفظ کند.
نقش خطای انسانی کارگاهی در کاهش راندمان حرارتی بازشوها
یکی از ریسکهای اجرایی بزرگ برای دفاتر فنی و مجریان پروژههای نوساز، وابستگی کیفیت محصول نهایی به دقت کارگر در کارگاههای متفرقه است. شستشوی دستی شیشهها با آب شهری حاوی املاح، استفاده از شیشههای شیت بازاری که در معرض گردوغبار کارگاهی قرار داشتهاند، و پر کردن دستی ماده رطوبتگیر درون پروفیل، همگی باعث تضعیف شدید راندمان حرارتی میشوند. حتی بهترین پروفیلهای آلومینیوم اختصاصی یا یو پی وی سی دارای گالوانیزه C-Channel با ضخامت ۱.۵ میل نیز در صورت همراهی با یک یونیت شیشه معیوب، قادر به پاسخگویی به الزامات مصرف انرژی نخواهند بود.
در فرآیند صنعتی، شیشههای فلوت سوپر کلیر اردکان پس از ورود به خط، وارد دستگاه شستشوی مکانیزه با آب دیونایزه (بدون سختی) میشوند و فرآیند پرس، بوتیلزنی ممتد و تزریق گاز خنثی در داخل محفظه پرس اتوماتیک با سوپاپهای استاندارد انجام میگیرد. به این ترتیب، اسپیسر یکپارچه شیشه دوجداره بدون دخالت دست، پوشش چسب پلیسولفاید ثانویه با عمق استاندارد را دریافت کرده و یک سد نفوذناپذیر یکپارچه ایجاد مینماید.
هندسه اسپیسر یکپارچه خمکاریشده و مکانیزم حفظ گاز آرگون
تحلیل رفتاری پنجره تحت بارهای دینامیکی باد، بهویژه در برجها و طبقات بالایی ساختمانهای مسکونی، نشان میدهد که تنشهای متناوب خمشی بیشترین بار برشی را به محیط و گوشههای یونیت شیشه وارد میکنند. هنگامی که از قطعات گوشهای مجزا استفاده میشود، این بارهای متناوب باعث ایجاد ترکهای مویی میکروسکوپی در چسب پلیسولفاید بیرونی و جا به جایی کرنر پلاستیکی میشوند. با گسست این اتصالات، خروج گاز آرگون که وظیفه اصلی در بهبود ضریب انتقال حرارت (U-Value) را دارد، با سرعت رخ میدهد.
تولید بر پایه اسپیسر یکپارچه شیشه دوجداره این توزیع تنش را به صورت بنیادین تغییر میدهد. از آنجا که آلومینیوم آنودایز یا ترموپلاستیک به وسیله فیدر و بازوهای مکانیکی دستگاه خم میشود، چهار گوشه اسپیسر شعاع انحنای پیوستهای پیدا میکنند. هیچ فاصله، درز یا المان خارجی در گوشهها وجود ندارد؛ بنابراین چسب بوتیل اولیهای که به صورت اکسترود شده در دو لبه اسپیسر اعمال میشود، در کنجها نیز مسیری پیوسته و بدون قطعی را طی میکند.
تحلیل ترمودینامیکی و ماندگاری گاز آرگون در یونیت شیشه صنعتی
گاز آرگون گازی نجیب، سنگینتر از هوا و با رسانایی گرمایی به مراتب پایینتر است. وجود حداقل ۹۰ درصد گاز آرگون در فاصله هوایی دو لایه شیشه، رسانایی حرارتی را به حداقل رسانده و از همرفت حرارتی در فضای مابین جامها جلوگیری میکند. با این حال، مولکولهای آرگون به دلیل ماهیت گازهای نجیب، در صورت وجود کمترین روزنه، به تدریج با هوا جایگزین میشوند. بر اساس استانداردهای بینالمللی عایقبندی شیشه (نظیر EN 1279 و استانداردهای ملی ایران):
- نرخ مجاز نشت گاز آرگون نباید از ۱ درصد در سال فراتر رود تا پنجره حداقل ۲۰ سال عملکرد مطلوب حرارتی خود را حفظ کند.
- در سیستمهای تولید سنتی، نرخ نشت به علت اتصالات کرنر دستی و نبود تزریق اتوماتیک به بیش از ۱۵ تا ۲۰ درصد در سال میرسد که عملاً ظرف ۳ سال اول، شیشه تبدیل به یک یونیت پر از هوای معمولی و مستعد بخارگرفتگی میشود.
- در یونیت مجهز به اسپیسر یکپارچه شیشه دوجداره، نرخ نشت سالانه به کمتر از ۰.۵ درصد میرسد؛ زیرا تنها یک نقطه اتصال در کل محیط شیشه وجود دارد که آن هم در وجه مستقیم و توسط کیتهای قفلکننده هرمتیک آببندی میشود.
علاوه بر این، تزریق گاز در خطوط اتوماتیک نه با شلنگ دستی و از بین بردن یکپارچگی بوتیل، بلکه درون پرس با سوپاپهای تزریق استاندارد و کنترل سنسورهای دیجیتال درصد خلوص انجام میشود. این فرآیند مانع از خروج گاز شده و فشار محفظه را متناسب با فشار متعارف محیط تنظیم مینماید تا پدیده شکمدادگی یا مکش شیشهها بر اثر اختلاف فشار رخ ندهد.
الزامات مبحث ۱۹ مقررات ملی ساختمان و تاثیر اسپیسر بر ضریب انتقال حرارت (U-Value)
ویرایشهای جدید مبحث ۱۹ مقررات ملی ساختمان، سازندگان و طراحان را ملزم به دستیابی به ترازهای مشخصی از بهرهوری انرژی برای پوسته خارجی ساختمان کرده است. در این محاسبات، عدد ضریب انتقال حرارت سطحی بازشوها (Uw) از ترکیب ضریب انتقال حرارت فریم (Uf)، ضریب انتقال حرارت شیشه (Ug) و یک پارامتر بسیار تعیینکننده به نام ضریب پل حرارتی خطی لبههای شیشه (Psi یا $\Psi$) به دست میآید. مهندسان محاسب به تجربه میدانند که غفلت از لبههای یونیت شیشه میتواند رتبه انرژی کل ساختمان را کاهش دهد.
پل حرارتی لبه شیشه، منطقهای پیرامونی به عرض حدود ۵ تا ۶ سانتیمتر است که بیشترین افت دمایی پنجره در آن اتفاق میافتد. استفاده از اسپیسر یکپارچه شیشه دوجداره که با تکنولوژیهای لبهگرم (Warm-Edge) یا پروفیلهای آلومینیومی استاندارد اکسترود شده تولید میشود، اثرات مستقیم زیر را در کنترل اتلاف انرژی بر جا میگذارد:
- بهبود ۵ تا ۱۰ درصدی ضریب کل عایقبندی شیشه (Ug): یکپارچگی فیزیکی اسپیسر و حفظ غلظت بالای گاز آرگون مانع از افت کارایی کلی در طول دوره بهرهبرداری میشود.
- حذف پلهای حرارتی در چهار کنج: در مدلهای سنتی، گوشههای پلاستیکی به مرور زمان به دلیل اختلاف ضریب انبساط طولی با آلومینیوم شل شده و پلهای حرارتی متمرکزی را تشکیل میدهند که نقطه تشکیل شبنم در لبههای داخلی شیشه هستند.
- عملکرد ترکیبی با شیشههای کنترلکننده تابش (Low-E): هنگامی که یک لایه شیشه لامینیت یا شیشه با پوشش کمگسیل لو-ئی در ترکیب پنجره استفاده میشود، بیشترین راندمان زمانی محقق میگردد که اسپیسر یکپارچه شیشه دوجداره مانع از اکسیداسیون حاشیهای پوشش متالیک ناشی از نفوذ نم شود.
تیم مهندسی و شاپدرایینگ برنا پنجره همواره تاکید میکند که تاییدیه چکلیستهای انرژی نه با ادعاهای کاتالوگی، بلکه با کنترل تطابق شیتهای آزمون و مشخصات فیزیکی پنجره در محل سایت پروژه پاس میشود. وجود اسپیسر یکپارچه یکی از اولین پارامترهای کنترل کیفی است که ناظران مقیم برای تایید انطباق با مبحث ۱۹ بررسی میکنند.
تفاوت عملکرد شیشه صنعتی و کارگاهی در کاهش آلودگی صوتی شهری
در پروژههای نوساز مجاور اتوبانها و خیابانهای شریانی، عایقبندی صوت (افت صوتی بر حسب دسیبل / Rw) اصلیترین مطالبه خریداران مسکونی است. بسیاری تصور میکنند صرف دوجداره بودن شیشه برای مهار صدای ترافیک کافی است، در حالی که شکست درزبندی اسپیسر به مثابه ایجاد یک شکاف صوتی عمل میکند. اگر گاز آرگون به دلیل ضعف در کنجها خارج شده و هوای معمولی جایگزین آن شود، یا اگر آببندی اولیه گسسته گردد، فرکانسهای بم ترافیکی بدون میرایی از جداره عبور میکنند. اسپیسر یکپارچه شیشه دوجداره همراه با ضخامتهای نامتقارن جامها (مانند ترکیب شیشه ۶ میل سوپر کلیر، اسپیسر ۱۲ یا ۱۴ میل، و شیشه ۴ میل) پایداری میرایی آکوستیک را در تمام طول عمر سازه حفظ میکند.
کنترل کیفیت کارگاهی: ۳ نشانه ظاهری برای تشخیص اسپیسر یکپارچه از شیشه دستی
برای سازندگان، مهندسان مجری و ناظران کارگاهی که در مرحله تحویلگیری بار و پیش از تخلیه شیشهها در طبقات نیاز به ممیزی سریع دارند، ۳ شاخصه عینی و غیرمخرب وجود دارد که شیشه تولیدشده با اسپیسر یکپارچه شیشه دوجداره را از محصولات نامرغوب کارگاهی متمایز میکند:
- بازرسی هندسه چهار کنج شیشه: به گوشههای شیشه دوجداره نگاه کنید. در شیشههای صنعتی، گوشهها دارای انحنای ملایم و پیوسته (Bend) ناشی از خمکاری دستگاهی هستند و هیچ قطعه پلاستیکی نباید در کنج دیده شود. وجود هر نوع کرنر پلاستیکی یا درز برشخورده در زاویه ۹۰ درجه نشاندهنده مونتاژ دستی است.
- پیوستگی خط تزریق چسب بوتیل اولیه: خط چسب مشکیرنگ بوتیل که بین لبه اسپیسر و سطح شیشه قرار دارد، باید ضخامتی کاملاً یکنواخت، بدون لهیدگی و بدون قطعی در سرتاسر لبهها و بهویژه در محل خمها داشته باشد. نفوذ بوتیل به سطح دید یا بریدگی آن، نشانه فقدان دستگاه اکسترودر اتوماتیک است.
- کیفیت چسب ثانویه پلیسولفاید یا سیلیکون ساختاری: در شیشههای مکانیزه، عمق چسب ثانویه در پشت اسپیسر حداقل ۳ تا ۵ میلیمتر بوده و سطح آن کاملاً صاف و یکدست است. در روش دستی، پشت اسپیسر ناهموار، با وجود حبابهای متعدد هوا و فاقد عمق گیرداری استاندارد است که به راحتی در برابر تنش کنده میشود.
اعمال این بررسیهای ساده هنگام تخلیه پالتها در کارگاه مانع از تحمیل هزینههای گزاف تعویض یونیت شیشه پس از اجرای سنگ نما و نصب فریمها خواهد شد.
زنجیره ارزش برنا پنجره در فرآوری صنعتی شیشه و خدمات مهندسی بازشوها
در پروژههای عمرانی متوسط و بزرگ، ریسک عدم انطباق ابعادی شیشه با شاپدرایینگ پروفیلها و تاخیر در تحویل همواره یکی از عوامل تاخیرات پروژه است. برنا پنجره با در اختیار داشتن زنجیره کامل شامل خطوط تولید مکانیزه، کارخانه تخصصی فرآوری شیشه صنعتی، انبار گسترده پروفیل و یراقآلات و تیمهای اجرایی نصب، این ریسکها را به حداقل رسانده است. در فرآیند تولید ما:
- منحصراً از شیشه فلوت سوپر کلیر اردکان با بالاترین شفافیت نوری و کمترین ضریب خطای اعوجاج سطحی استفاده میشود.
- تمامی اسپیسرها توسط خطوط تماماتوماتیک خمکاری شده و اسپیسر یکپارچه شیشه دوجداره به عنوان یک الزام پایه مهندسی در تمامی یونیتها اجرا میگردد.
- تزریق گاز آرگون همزمان با فرآیند پرس هیدرولیک داخل محفظه و با تضمین خلوص بیش از ۹۰ درصد و ماندگاری درازمدت صورت میپذیرد.
- نقشههای کارگاهی توسط تیم مهندسی با تلرانس میلیمتری استخراج شده تا هنگام نصب و رگلاژ یراقآلات، فشارهای نامتقارن و تنشهای تکیهگاهی به لبههای یونیت شیشه منتقل نشود.
تلفیق شیشه استاندارد با پروفیلهای ترمالبریک تقویتشده با لاستیکهای درزبندی EPDM و یراقآلات تنظیمی باربر، کیفیت واقعی بازشو را خلق میکند؛ کیفیتی که ضامن آسایش ساکنان و حفظ ارزش سرمایهگذاری سازنده در طول زمان است.
اگر در مرحله طراحی نقشه، تهیه شاپدرایینگ نما و پنجره، یا تامین شیشههای دوجداره صنعتی پروژههای مسکونی و تجاری خود نیازمند بررسی تخصصی شرایط اجرایی و تطابق با مبحث ۱۹ هستید، تیم فنی و مهندسی برنا پنجره آماده است تا پیش از هرگونه سفارشگذاری، نقشهها و نیازهای پروژهتان را به صورت کارشناسی تحلیل کرده و بهینهترین ساختار بازشو را پیشنهاد دهد.