
برآورد مالی بازشوها در پروژههای ساختمانی همواره یکی از چالشبرانگیزترین سرفصلهای دفتر فنی و مدیریت پروژه است. بسیاری از سازندگان در مواجهه با پیشفاکتورهای متعدد کارگاهی، تفاوتهای فاحشی را میان ارقام نهایی مشاهده میکنند و این ابهام شکل میگیرد که چه متغیرهایی فراتر از مترمربع اسمی، هزینه تمامشده را هدایت میکنند. تحلیل جامع هزینهها نیازمند رویکردی مهندسی و تجزیه تکتک آیتمهای متریال مصرفی است. در واقع شناخت دقیق فاکتورهای موثر بر قیمت پنجره به سازنده اجازه میدهد توازن صحیحی میان الزامات آییننامهای نظیر مبحث نوزدهم مقررات ملی ساختمان و بودجه اجرایی برقرار سازد و از هزینههای تحمیلی ناشی از دوبارهکاری یا تخریبهای ساختمانی جلوگیری کند.
یک پنجره استاندارد، حاصل انطباق مهندسی میان پروفیل استاندارد، مقاطع تقویتی فولادی، ساختار شیشه چندجداره، یراقآلات مکانیکی متناسب با ابعاد و البته شیوه اصولی نصب است. نوسانات شدید بازار متریال اولیه نظیر شمش آلومینیوم، پودر PVC و ورقهای فولادی گالوانیزه موجب میشود فرمولهای سرانگشتی بر مبنای مساحت کل، با خطاهای مالی سنگینی در تسویهحساب نهایی همراه گردند. بررسی موشکافانه تکتک اجزای سازهای و مکانیکی، سنگ بنای دفاع از سرمایه کارفرما در مقابل افت کیفی نامحسوس مقاطع مصرفی خواهد بود.
آنالیز مهندسی پروفیل مصرفی و وزن مقاطع در بهای تمامشده
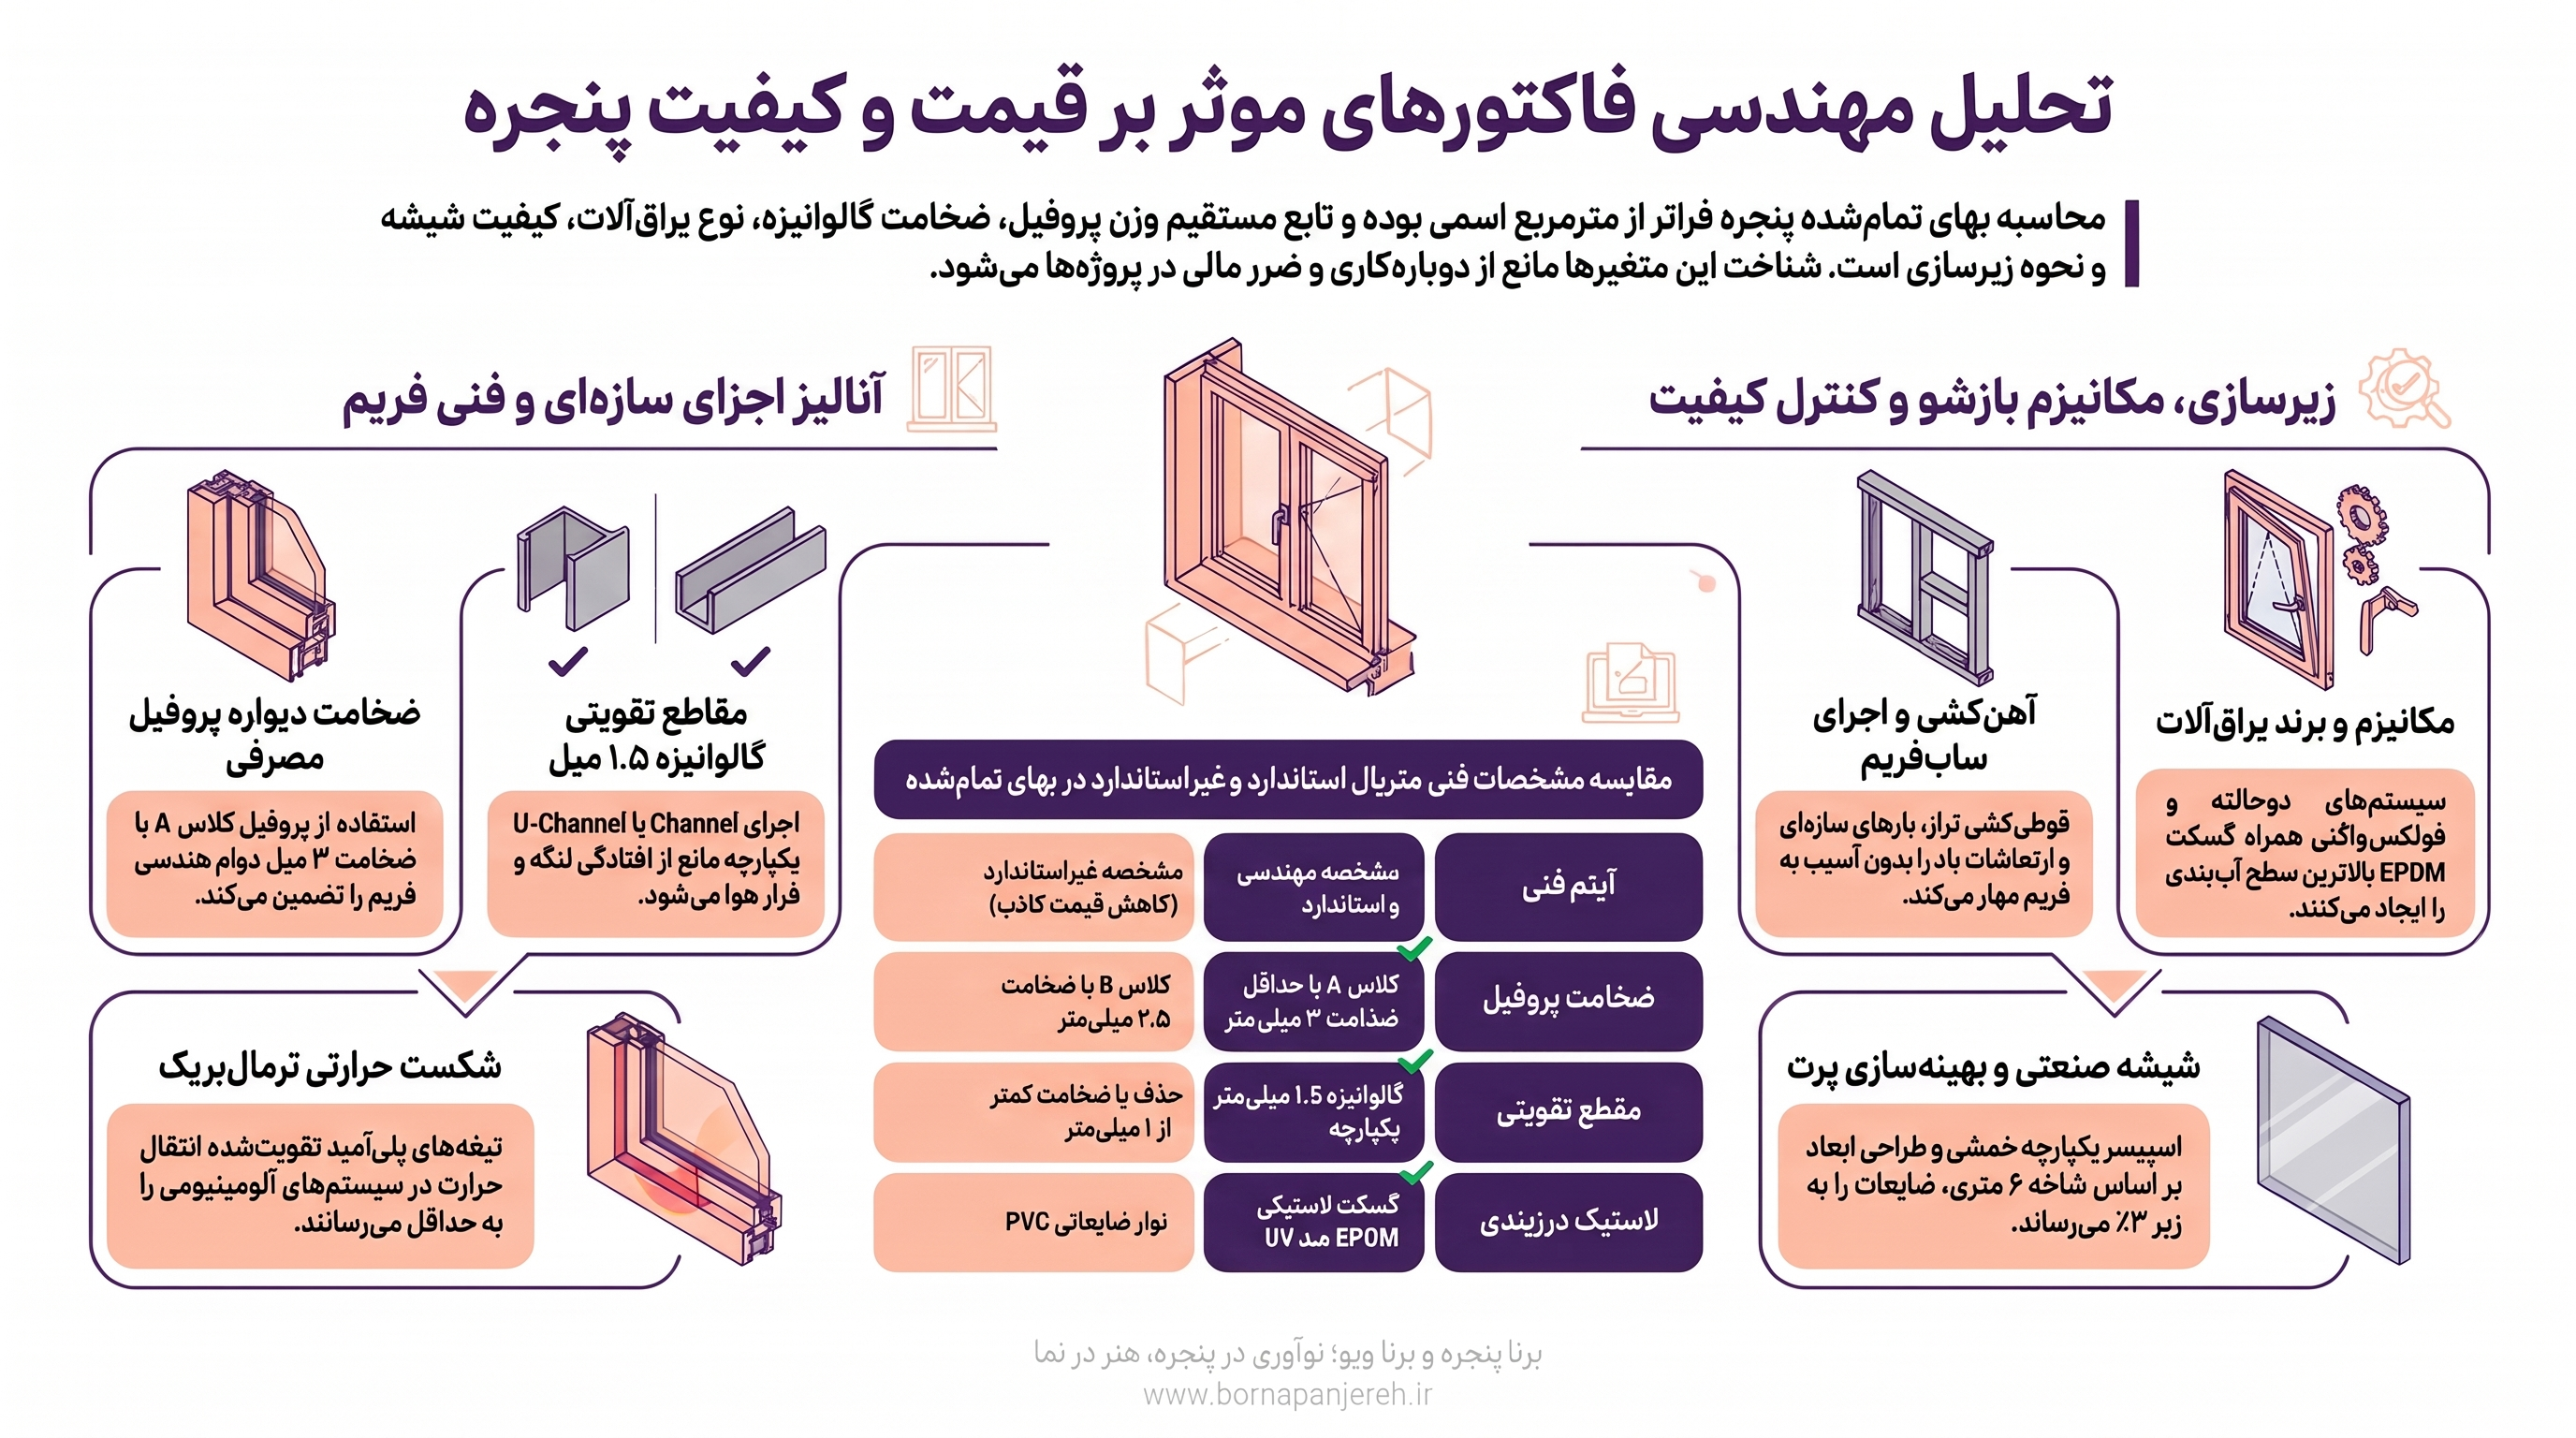
پروفیل به عنوان استراکچر اصلی و چارچوب نگهدارنده بارهای مرده و زنده پنجره، سهمی تعیینکننده در برآورد مالی ایفا میکند. چه در سیستمهای یوپیویسی و چه در سیستمهای آلومینیومی، قیمتگذاری صنعتی مستقیماً تابع وزن مقطع بر حسب متر طول و کلاس ابعادی دیوارهها است. استفاده از پروفیلهایی با ضخامت گوشت غیرمجاز، موجب اعوجاج فریم در طول زمان، فرار هوا و هدررفت انرژی میشود که اصلاح آن نیازمند هزینههای سرسامآور تعویض فریم خواهد بود. شناخت ساختار پروفیل و ضخامت جدارههای باربر، نخستین گام در محاسبه اصولی متریال مصرفی به شمار میرود.
تفاوت ضخامت دیواره در پروفیلهای کلاس A و B
استانداردهای بینالمللی نظیر EN 12608 ردهبندی مشخصی را برای پروفیلهای پلیمری و فلزی بر اساس ضخامت دیوارههای خارجی و داخلی تعیین کردهاند:
- پروفیلهای کلاس A: دارای حداقل ضخامت دیواره خارجی ۳ میلیمتر (با تلورانس منفی ۰.۲ میلیمتر) هستند. این مقاطع مقاومت خمشی و پیچشی فوقالعادهای در برابر بارهای دینامیکی باد داشته و گوشههای جوشخورده آنها بالاترین استحکام مکانیکی را در برابر شکست ارائه میدهند. بهکارگیری این رده، اگرچه بهای متریال خام را به ازای هر شاخه افزایش میدهد، اما دوام هندسی پنجره را در طول بهرهبرداری تضمین میکند.
- پروفیلهای کلاس B: ضخامت دیواره خارجی در این مقاطع حدود ۲.۵ میلیمتر است. استفاده از این کلاس در پروژههای مرتفع یا بازشوهای عریض به دلیل تنشهای متناوب، موجب افتادگی لنگه و خروج بازشو از رگلاژ اولیه خواهد شد. کاهش وزن متر طول در این پروفیلها منجر به افت کاذب قیمت اولیه میشود، در حالی که در ردیف فاکتورهای موثر بر قیمت پنجره، راندمان بلندمدت سازه را به شدت تحتالشعاع قرار میدهد.
نقش کلیدی گالوانیزه C-Channel و U-Channel با ضخامت ۱.۵ میل
پلیمر UPVC به تنهایی دارای مدول الاستیسیته پایینی است و بدون مسلحسازی با مقاطع فولادی، تابآوری لازم در برابر تغییرات دمایی و فشار باد را ندارد. در خطوط تولید استاندارد، درون تمام محفظههای اصلی پروفیل باید از مقاطع گالوانیزه یکپارچه با هندسه C-Channel یا U-Channel استفاده شود. ضخامت اسمی این رینفورسمنتها نباید از ۱.۵ میلیمتر کمتر باشد. حذف مقاطع تقویتی در لنگههای بازشو یا استفاده از ورقهای سبک و متفرقه با ضخامت کمتر از ۱ میلیمتر، قیمت پیشفاکتور را به ظاهر پایین میآورد، اما در فصل گرم یا بادهای سنگین، افتادگی لنگه و عدم هوابندی قطعی را به همراه دارد.
تاثیر سیستم ترمال بریک آلومینیومی و تیغه پلیآمید شکست حرارتی
در پروژههای لوکس یا بازشوهای تمامقد، سیستمهای آلومینیومی اختصاصی جایگزین میشوند. آلومینیوم به ذات خود رسانای قوی حرارت است و برای تطابق با مبحث ۱۹، نیاز به ایجاد شکست حرارتی (Thermal Break) دارد:
- تیغههای پلیآمید تقویتشده با الیاف شیشه، دو نیمه پروفیل خارجی و داخلی را به صورت مکانیکی متصل کرده و انتقال حرارت را به حداقل میرسانند.
- کیفیت و عرض تیغه پلیآمید (از ۱۲ تا ۳۴ میلیمتر) مستقیماً ضریب انتقال حرارت سطحی و بهای نهایی فریم آلومینیومی را تغییر میدهد. استفاده از نوارهای پیویسی بیکیفیت به جای پلیآمید خالص در بازار کارگاهی، تقلب فنی رایجی است که عایقبندی را از بین برده و عملکرد سیستم را ساقط میکند.
نقش مهندسی یراقآلات تنظیمی، برند و مکانیزم بازشو
یراقآلات سیستمهای پنجره صرفاً قطعاتی فلزی برای بستن لنگه نیستند، بلکه مجموعهای مکانیکی شامل چرخدندهها، اسپانیولتها، زاماکها و لولاهای باربر هستند که توزیع فشار و هوابندی یکنواخت لاستیکهای درزبندی را در محیط بازشو مدیریت میکنند. سیستمهای یراق تکحالته ساده در دهانههای با عرض بیش از ۷۰ سانتیمتر یا وزنهای بالای شیشه، به سرعت دچار خستگی سازهای و فرورفتگی در فریم میشوند. از این رو، ساختار مهندسی یراقآلات از کلیدیترین فاکتورهای موثر بر قیمت پنجره به شمار میرود.
مقایسه ساختار مکانیکی یراقآلات تکحالته، دوحالته و فولکسواگنی
تغییر سیستم بازشو، هندسه پروفیل لنگه و حجم فولاد و آلیاژ مصرفی یراق را به طور بنیادین دگرگون میسازد:
- سیستم تکحالته: تنها در یک محور عمودی دوران دارد و نقاط قفلکننده آن محدود به سمت دستگیره است. این گزینه برای پروژههای اقتصادی با ابعاد کنترلشده مناسب است اما در تستهای نفوذ باد فشار بالا، هوابندی مطلوبی ایجاد نمیکند.
- سیستم دوحالته (Tilt & Turn): با دوران دسته در زوایای مختلف، امکان بازشوی محوری از بالا جهت تهویه مطبوع بدون اشغال فضا را فراهم میسازد. وجود قفلهای قارچی پیرامونی و زاماکهای فولادی در هر چهار ضلع، آببندی و هوابندی بسیار قدرتمندی ایجاد میکند و هزینه آن به دلیل پیچیدگی اتصالات مکانیکی بالاتر است.
- سیستم فولکسواگنی (Tilt & Slide): راهکاری مهندسی برای جایگزینی سیستمهای کشویی سنتی در ابعاد بزرگ است. در این مکانیزم، لنگه ابتدا به سمت داخل جهش یافته و سپس روی ریلهای افقی حرکت میکند. ریلها و بازوهای مکانیکی تحمل وزن شیشههای سنگین تا ۳۰۰ کیلوگرم را فراهم میآورند و بالاترین سطح عایقبندی را میان سیستمهای ریلی رقم میزنند.
برندهای معتبر اروپایی و ترک در برابر یراقآلات غیراستاندارد
استفاده از برندهای معتبر آلمانی و ترک با پوششهای ضدخوردگی گالوانیزه چندلایه، مقاومت لازم را در برابر رطوبت و نمکهای خورنده اقلیمی فراهم میسازد. در یراقآلات استاندارد، لولاهای رگلاژی قابل تنظیم در سه جهت به تکنسین نصب این امکان را میدهند که پس از جاگذاری شیشه و حتی در طول دوره نشست ساختمان، افتادگی لنگه را با آچارهای مخصوص برطرف کند. در مقابل، یراقآلات بینام و نشان بازاری فاقد بازوهای رگلاژ بوده و با کوچکترین افتادگی، نیازمند بازکردن زوار و دستکاری خطرناک شیشه خواهند بود.
اهمیت لاستیک درزبندی EPDM در هوابندی بلندمدت
کیفیت و جنس لاستیکهای درزگیر که در شیارهای بیرونی و داخلی پروفیل قفل میشوند، عملکرد آببندی را دیکته میکند. استفاده از گسکتهای لاستیکی EPDM استاندارد به جای نوارهای ضایعاتی PVC مزایای قطعی به همراه دارد:
- مقاومت در برابر تابش اشعه فرابنفش (UV) خورشید بدون خشکیدگی یا پوسیدگی در بازه زمانی ده ساله.
- حفظ خاصیت ارتجاعی و بازگشتپذیری پس از هزاران بار فشردهشدن میان لنگه و فریم.
- جلوگیری قطعی از سوت کشیدن پنجره در بادهای شدید و مسدودسازی نفوذ ذرات گرد و غبار به فضای داخلی.
زیرسازی، آهنکشی و نقش سابفریم در مهار نیروهای سازهای
پنجره نمیتواند مستقیماً روی دیوارهای سفالی، بلوکهای هبلکس یا آجر فشاری باربر پیچ شود، زیرا نشستهای ریز سازه بتنی یا فلزی و ارتعاشات باد باعث خرد شدن مصالح پای پنجره و تاب برداشتن فریم میگردد. یکی از نادیدهگرفتهشدهترین فاکتورهای موثر بر قیمت پنجره در پیشفاکتورهای غیرتخصصی، عدم لحاظ هزینه قوطیکشی، شاسیبندی و نصب سابفریم (Sub-frame) مهندسی است که نقشی حیاتی در تضمین شاقولی بودن دهانه دارد.
استاندارد ابعادی قوطیهای فلزی در قاب دور پنجره
برای مهار تنشهای پیچشی و ایجاد لنگرگیر مطمئن، فریم انتظار آهنی باید با استفاده از قوطیهای فولادی با ابعاد متناسب با عرض پروفیل اجرا شود:
- قوطیهای ۶۰×۴۰ میلیمتر برای پنجرههای یوپیویسی سری ۶۰ با حداقل گوشت آهن ۲ میلیمتر.
- قوطیهای ۸۰×۴۰ یا ۱۰۰×۴۰ میلیمتر برای سیستمهای آلومینیومی ترمالبریک و کرتینوال جهت تحمل گشتاورهای حاصل از وزن شیشههای چندلایه.
- پوشش سراسری قوطی با رنگهای ضدزنگ آلکیدی پیش از نصب برای ممانعت از اکسیداسیون آهن در تماس با ملاتهای مرطوب سیمانی و گچی.
تاثیر تراز، گونیا بودن دهانه و جلوگیری از بارهای مازاد بر فریم
چنانچه سابفریم فلزی با خطای شاقولی یا ناترازی اقطار (عدم گونیایی) اجرا شود، پنجرهساز مجبور خواهد بود برای جبران خطا، ابعاد پنجره را کوچکتر ساخته و بادخور را افزایش دهد. این مسئله مصرف چسبهای پلیاورتان و فومهای منبسطشونده را چند برابر کرده و در نهایت اتصالی ضعیف بر جای میگذارد. در مقابل، یک شاسیبندی دقیق و گونیا، انتقال مستقیم بارهای باد به سازه اصلی را مقدور ساخته و مانع از بارگذاری ناخواسته تیر و ستون بر روی پروفیلهای پنجره میگردد.
تاثیر هندسه بازشو، ترکیب لنگهها و متراژ شیشه صنعتی بر فاکتور
یکی از بزرگترین خطاهای دفاتر فنی، تقسیم مبلغ کل یک پیشفاکتور بر متراژ مساحت و تبدیل آن به نرخ هر مترمربع برای پروژههای دیگر است. هندسه تقسیمبندی بازشوها و کتیبهها متغیر اصلی در بالارفتن متراژ پروفیل مصرفی و اتصالات مولیون است. شناخت چگونگی اثرگذاری ابعاد بر مصرف متریال، ابزار اصلی مهندسان برای بهینهسازی نقشه ساخت پنجرهها به شمار میرود.
نسبت طول به عرض و بهینهسازی مصرف پروفیل و ضایعات شاخه
طول استاندارد شاخههای پروفیل در خط تولید ۶ متر است. نرمافزارهای تخصصی برش با دریافت ابعاد دقیق دهانهها، نقشههای برش (Cutting List) را به گونهای بهینهسازی میکنند که حداقل پرت شاخه ایجاد شود. در صورتی که ابعاد پنجرهها بدون همگرایی با بهینهسازی پروفیل طراحی شده باشد، ضایعات شاخه ممکن است از ۳ درصد به بیش از ۱۵ درصد صعود کند که این هزینه مستقیماً بر بهای تمامشده کل اعمال میگردد. همچنین افزایش تعداد کتیبههای عمودی و افقی، مصرف بستهای اتصالی (کانکتورها) و جوشهای چهارنقطه را به شدت بالا میبرد.
مزیت شیشه فلوت سوپر کلیر اردکان با اسپیسر دستگاهی یکپارچه
ساختار شیشه دوجداره نقشی بنیادین در عملکرد حرارتی، هوابندی و شفافیت بصری دارد. تفاوت خطوط تولید کارخانهای و دستی در این مرحله بیشترین تفاوت کیفی را رقم میزند:
- استفاده از جامهای فلوت سوپر کلیر کارخانجاتی نظیر اردکان، شفافیتی بدون موج و عاری از حبابهای میکروسکوپی را پدید میآورد.
- اسپیسرهای آلومینیومی یکپارچه که توسط دستگاههای اتوماتیک خمکاری (Bender) شکل گرفتهاند، برخلاف گوشههای پلاستیکی دستی، دارای نشتی گاز آرگون نیستند.
- تزریق سیلیکاژل یا نمکهای رطوبتگیر استاندارد درون اسپیسر و چسبزنی دومرحلهای با بوتیل داغ و پلیسولفاید ماشینی، خلاء بین دو جداره و عدم بخارزدگی داخلی را برای چندین دهه تضمین میکند.
چکلیست مهندسی کنترل کیفیت پیش از پرداخت تسویهحساب نهایی
برای حصول اطمینان از اینکه خروجی پروژه دقیقاً منطبق بر مشخصات فنی قرارداد و الزامات آییننامهای پیادهسازی شده است، ناظران کارگاهی باید ۵ آیتم کلیدی را پیش از آزادسازی حسن انجام کار ارزیابی نمایند:
- کنترل وزن مقاطع و ضخامت گالوانیزه: نمونهبرداری از مقاطع برشخورده پای کار با کولیس دیجیتال و بررسی وجود مهار فولادی با پیچهای سرمتهدار با فواصل استاندارد حداکثر ۳۰ سانتیمتر.
- آزمون هوابندی با ابزار فشار باد یا دود: بستن لنگهها و چک کردن تراکم یکنواخت لاستیک EPDM در تمامی اضلاع و بررسی عدم وجود درز نوری در محیط قاب.
- تست رگلاژ و حرکت روان مکانیزمها: حرکت دستگیره بدون اعمال نیروی نامتعارف و بررسی درگیری کامل قفلهای قارچی در زاماکهای فولادی.
- بررسی خروجیهای آبچکان (Drainage): اطمینان از تعبیه شیارهای شیبدار خروج آب باران با درپوشهای پلاستیکی در محفظه زیرین فریم.
- تزریق کامل فوم پلیاورتان و چسب سیلیکون ماستیک: آببندی پیرامونی بادخور میان سابفریم و فریم پنجره بدون ایجاد پل حرارتی یا جاافتادگی عایق.
تجربه پروژههای متعدد ساختمانی اثبات کرده است که قیمت اولیه مندرج در پیشفاکتورها، تنها ویترینی از تعهدات کارگاهی است. شفافیت در اعلام متراژ دقیق مصرفی پروفیل، اصالت متریال شیشه صنعتی و نظارت مستقیم بر انطباق نقشههای شاپدرایینگ، سرمایه نهایی مجریان و سازندگان را در برابر افت کیفیت محافظت میکند. برای ارزیابی نقشههای اجرایی، متره دقیق و دریافت مشاورههای تخصصی پیرامون انتخاب سیستم مناسب بازشو، با دفاتر فنی و مهندسی برنا پنجره تماس حاصل فرمایید تا کارشناسان ما پیش از آغاز مراحل اجرایی، الزامات سازهای پروژه شما را به دقت تحلیل کنند.