
در پروژههای انبوهسازی، برجهای بلندمرتبه و ساختمانهای تجاری نوساز، اتکا به کنترل کیفی چشمی یا روشهای سنتی نظیر تست شعله فندک و عبور کاغذ A4 برای تایید سلامت عملکردی پنجرهها، ریسکهای فنی و مالی سنگینی به سازنده تحمیل میکند. یک پنجره دوجداره ممکن است در خط تولید از نظر ظاهری بینقص به نظر برسد، اما کوچکترین انحراف در زاویه جوش، ناهماهنگی در فشار زاماکهای قفلشونده یا افت کیفیت در نوارهای درزبندی میتواند منجر به نفوذ شدید جریان هوا، هدررفت انرژی و سوت کشیدن در طبقات فوقانی شود. اجرای دقیق تست هوابندی کارگاهی پنجره دوجداره با استفاده از تجهیزات کالیبرهشده مانند محفظه تست خلاء (Vacuum Chamber) و گیجهای فشار تفاضلی (Differential Pressure Manometer)، تنها راهکار مهندسی برای شناسایی پیشدستانه این عیوب پیش از بارگیری محصول به کارگاه ساختمانی است.
در منطق مهندسی نما و سازه، هزینه اصلاح یک ایراد هوابندی در خط تولید کارخانه کسری از هزینه باز کردن، حمل مجدد یا تعویض پنجره نصبشده در طبقه پانزدهم یک پروژه مسکونی است. ناظران کیفی، دفاتر فنی کارفرمایان و تیمهای اجرایی شبکه فروش موظفاند پیش از صدور مجوز خروج محموله، عملکرد پنجره را تحت شرایط شبیهسازیشده فشار مثبت و منفی باد بسنجند. در ادامه، دستورالعمل جامع راهاندازی، کالیبراسیون و اجرای مرحلهبهمرحله این آزمون صنعتی را بر اساس الزامات مبحث نوزدهم مقررات ملی ساختمان و استانداردهای بینالمللی بررسی میکنیم.
چرا بازرسی چشمی و تست کاغذ دیگر پاسخگوی استانداردهای پروژههای نوساز نیست؟
در دهههای گذشته، نصابان سنتی برای اطمینان از بسته شدن صحیح لنگه روی قاب، یک برگ کاغذ را بین فریم و لنگه قرار میدادند و میزان اصطکاک هنگام بیرون کشیدن آن را معیار سلامت درزبندی میدانستند. این روش که فاقد هرگونه مبنای کمی و مهندسی است، تنها قادر به تشخیص فاصلههای فیزیکی بسیار بزرگ در یک نقطه موضعی است و در برابر تغییرات فشار دینامیکی باد در ارتفاعات ساختمانی کاملاً ناتوان عمل میکند.
در ساختمانهای نوساز با ارتفاع بیش از ۱۵ متر، اختلاف فشار هوای داخل و خارج ساختمان در فصول سرد و گرم سال (اثر دودکشی یا Stack Effect) به همراه فشار مستقیم باد، نیرویی معادل چند صد پاسکال به سطح پنجره وارد میکند. در چنین شرایطی، نشتی هوا از میکروشکافهای غیرقابل رویت رخ میدهد که با چشم غیرمسلح یا تست کاغذ قابل تشخیص نیست. اجرای اصولی تست هوابندی کارگاهی پنجره دوجداره این خلاء نظارتی را با دادههای عددی دقیق پر میکند و به مدیران پروژه اجازه میدهد پیش از حمل بار به سایت، از انطباق کامل محصول با نقشههای شاپدرایینگ و الزامات مبحث ۱۹ اطمینان حاصل کنند.
پیامدهای نادیده گرفتن آزمون فشار و خلاء پیش از ارسال بار به پروژه
عدم کنترل کیفی مبتنی بر گیج فشار در محیط کارخانه، زنجیرهای از مشکلات اجرایی و حقوقی را برای پیمانکاران و شبکه فروش ایجاد میکند که مهمترین آنها عبارتاند از:
- رد شدن محموله توسط دستگاه نظارت کارفرما: در پروژههای بزرگ دولتی و خصوصی، مهندسان ناظر با استناد به تستهای میدانی، محمولههایی را که افت فشار بیش از حد مجاز دارند مرجوع میکنند که این امر منجر به توقف جبهه کاری نما و جریمههای تأخیر میشود.
- ایجاد پدیده سوت کشیدن (Acoustic Whistling) در بادهای شدید: عبور هوا با سرعت بالا از درزهای میلیمتری میان لاستیک درزبندی و پروفیل، فرکانسهای صوتی آزاردهندهای تولید میکند که پس از نصب شیشه و سفتکاری، رفع آن نیازمند دمونتاژ کامل بازشو است.
- میعان و تعریق داخلی در فصل زمستان: نفوذ هوای سرد و مرطوب از نقاط ضعف درزبندی به فضای داخلی، دمای سطح داخلی پروفیل و اسپیسر را به زیر نقطه شبنم میرساند و باعث ایجاد شبنم و کپکزدگی در اطراف قاب میشود.
- کاهش راندمان عایق صوتی کل سیستم: حتی اگر از بهترین شیشه دوجداره با ترکیب ضخامتهای نامتقارن استفاده شده باشد، وجود کوچکترین راه نفوذ هوا، عملکرد آکوستیک پنجره را تا بیش از ۱۵ دسیبل کاهش میدهد.
انطباق تست کارگاهی با الزامات مبحث ۱۹ مقررات ملی ساختمان و استاندارد EN 12207
مطابق ویرایش جدید مبحث نوزدهم مقررات ملی ساختمان، ساختمانها بر اساس گروه صرفهجویی انرژی موظف به رعایت حداکثر نرخ نفوذپذیری هوای مجاز هستند. استاندارد اروپایی EN 12207 و استاندارد آمریکایی ASTM E283 نیز پنجرهها را بر اساس میزان نشتی هوا در فشار مرجع ۱۰۰ پاسکال (و در تستهای تکمیلی تا ۶۰۰ پاسکال) در ۴ کلاس عملکردی دستهبندی میکنند. یک تست هوابندی کارگاهی پنجره دوجداره استاندارد باید بتواند شرایط فشار مثبت (فشار باد از بیرون به داخل) و فشار منفی (مکش باد از داخل به بیرون) را شبیهسازی کرده و نرخ نشتی را بر حسب مترمکعب بر ساعت به ازای هر متر طول درز بازشو یا هر مترمربع سطح پنجره اندازهگیری کند.
تجهیزات و زیرساختهای مورد نیاز برای راهاندازی ایستگاه تست خلاء و فشار در کارخانه
برای اینکه فرآیند کنترل کیفیت در خطوط تولید صنعتی به یک گلوگاه زمانبر تبدیل نشود، ایستگاه تست باید در انتهای خط مونتاژ یراق و پیش از بخش بستهبندی مستقر شود. دقت اندازهگیری در این ایستگاه مستقیماً به کالیبراسیون تجهیزات و صلبیت سازه نگهدارنده پنجره وابسته است.
مشخصات فنی اتاقک تست (Test Rig) و سیستم مهار نمونه
اتاقک تست یا دیوار واکنش (Reaction Wall) یک سازه فلزی سنگین و کاملاً هوابندیشده است که یک وجه آن باز است تا پنجره نمونه درون آن قرار گیرد. برای جلوگیری از تغییر شکل دیوار تحت فشارهای بالای تست، معمولاً از پروفیلهای فولادی قوطی سنگین با ورقهای گالوانیزه ضخیم و درزبندی محیطی با نوارهای فوم سلولبسته استفاده میشود.
نکته حیاتی در طراحی این اتاقک، امکان تغییر سریع ابعاد دهانه با استفاده از پروفیلهای واسط کشویی است تا بتوان پنجرههایی با ابعاد متنوع تولیدی را در کمتر از ۵ دقیقه درون آن مهار کرد. در این مرحله، پنجره باید دقیقاً مطابق دستورالعمل نصب کارگاهی و بدون ایجاد تنش پیچشی در فریم، درون چارچوب تست پیچ و آببندی شود تا نشتی احتمالی از اطراف قاب به پای عملکرد خود پنجره نوشته نشود.
مشخصات بلوئر، پمپ خلاء و گیجهای فشار تفاضلی (Manometer)
قلب تپنده ایستگاه آزمون، سیستم تولید فشار و ابزار دقیق اندازهگیری است که شامل اجزای زیر میشود:
- فن سانتریفیوژ یا بلوئر دور متغیر (VFD Blower): وظیفه ایجاد جریان هوای کنترلشده برای رسیدن به فشارهای مثبت و منفی مورد نظر (معمولاً در بازه ۵۰ تا ۶۰۰ پاسکال) را بر عهده دارد. وجود اینورتر برای تنظیم نرم دور موتور جهت جلوگیری از شوک ناگهانی به شیشه ضروری است.
- شیر تغییر جهت جریان (Reversing Valve): برای سوئیچ کردن سریع بین حالت فشار مثبت (تزریق هوا به داخل محفظه) و حالت خلاء یا فشار منفی (مکش هوا از داخل محفظه) به کار میرود.
- گیج فشار تفاضلی دیجیتال (Digital Differential Manometer): این ابزار اختلاف فشار بین داخل اتاقک تست و فضای کارگاه را با دقت حداقل ۱ پاسکال نمایش میدهد. استفاده از گیجهای عقربهای قدیمی به دلیل خطای خوانش و تأخیر در پاسخگویی در پروژههای دقیق توصیه نمیشود.
- دبیسنج هوا (Air Flow Meter): دستگاهی از نوع صفحه روزنهدار (Orifice Plate) یا فلومتر حرارتی که میزان هوای جبرانی مورد نیاز برای ثابت نگه داشتن فشار داخل محفظه را بر حسب لیتر بر ثانیه یا مترمکعب بر ساعت اندازه میگیرد. این عدد همان نرخ نشتی واقعی پنجره است.
ابزارهای مکمل ردیابی نشتی (نشتیاب التراسونیک و مولد دود سرد)
گیج فشار و فلومتر به شما میگویند که پنجره «چقدر» نشتی دارد، اما مشخص نمیکنند این نشتی دقیقاً از «کدام نقطه» رخ میدهد. برای تشخیص سریع محل عیب توسط اپراتور خط تولید، دو ابزار مکمل در ایستگاه تست ضروری است:
- مولد دود غیرسمی (Smoke Pencil یا دستگاه دود سرد): هنگام اعمال فشار مثبت داخل محفظه، حرکت دادن نازل دود در امتداد محیط داخلی لنگه، نقاط خروج جریان هوا را به صورت بصری آشکار میسازد.
- نشتیاب صوتی التراسونیک (Ultrasonic Leak Detector): یک فرستنده امواج فراصوت داخل محفظه قرار میگیرد و اپراتور با گیرنده دستی اطراف درزها را اسکن میکند. امواج فراصوت از کوچکترین منافذ عبور کرده و توسط گیرنده به صدای قابل شنیدن در هدفون اپراتور تبدیل میشوند.
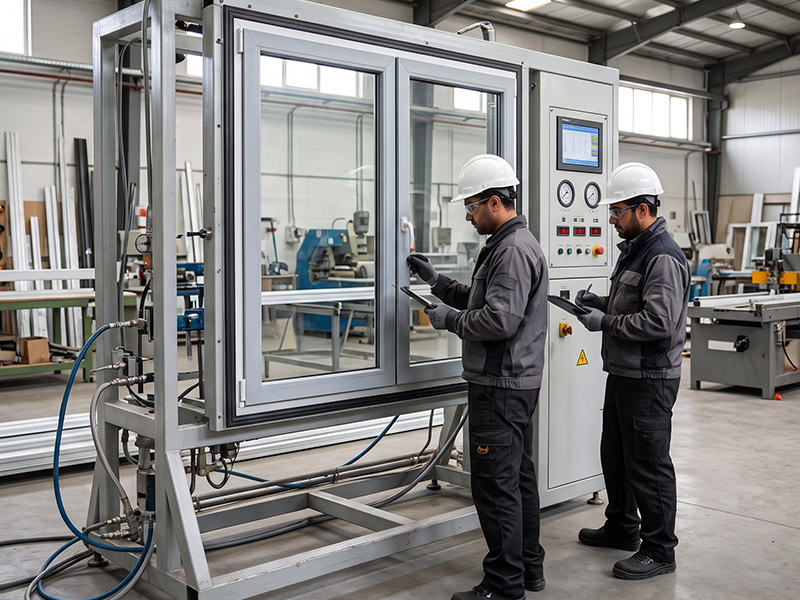
دستورالعمل گامبهگام اجرای تست هوابندی کارگاهی با دستگاه تست خلاء و فشار
اجرای صحیح تست هوابندی کارگاهی پنجره دوجداره نیازمند پیروی از یک پروتکل استاندارد و تکرارپذیر است. هرگونه انحراف در نحوه آماده سازی نمونه یا توالی اعمال فشار میتواند دادههای خروجی را مخدوش کند. در مجموعه صنعتی برنا پنجره، فرآیند کنترل کیفیت نمونههای پروژهای پیش از ارسال بر اساس پنج مرحله زیر انجام میشود.
گام اول: آمادهسازی نمونه، نصب شیشه و تنظیم اولیه یراقآلات
پنجره انتخابشده برای آزمون نباید یک نمونه نمایشگاهی دستساز باشد، بلکه باید به صورت تصادفی (Random Sampling) از خط تولید برداشته شود. پیش از قرار دادن پنجره در اتاقک تست، تمامی اجزای اصلی آن باید تکمیل شده باشند:
- نصب شیشه صنعتی نهایی: از آنجا که وزن شیشه باعث ایجاد خمش و بارگذاری واقعی روی لولاها و زاماکها میشود، تست بدون شیشه یا با ورق چوبی جایگزین کاملاً فاقد اعتبار مهندسی است. شیشه دوجداره یا سهجداره تولیدشده با شیشه فلوت سوپر کلیر اردکان و اسپیسر آلومینیومی یکپارچه دستگاهی باید با زیرشیشههای استاندارد (Glazing Packers) در جای خود مهار و زهوارکشی شود.
- بررسی سلامت لاستیکهای درزبندی EPDM: اطمینان حاصل کنید که نوارهای EPDM در گوشهها به صورت فارسیبر دقیق برش خورده و با چسب مخصوص به هم متصل شدهاند و در طول مسیر دچار کشیدگی یا پیچخوردگی نیستند.
- رگلاژ استاندارد یراقآلات: دستگیره باید در وضعیت قفل کامل قرار گیرد و پینهای قارچی (Mushroom Cams) به صورت یکنواخت درون زاماکهای روی فریم درگیر شوند.
گام دوم: کالیبراسیون پایه و حذف نشتیهای کاذب محفظه تست
پس از قرارگیری فریم پنجره در دهانه اتاقک تست و سفت کردن کلمپهای نگهدارنده، لازم است ابتدا نشتی احتمالی بین فریم پنجره و بدنه اتاقک تست اندازهگیری و صفر شود. برای این کار، یک ورق پلاستیکی ضخیم و بدون منفذ را به صورت موقت روی کل سطح پنجره چسبانده و با نوار چسب صنعتی به فریم محکم میکنیم. سپس بلوئر را روشن کرده و فشار را به ۱۰۰ پاسکال میرسانیم. دبی هوای ثبتشده در این حالت، میزان نشتی بدنه اتاقک و اتصالات محیطی آن (Extraneous Air Leakage) است که باید در نرمافزار یا برگه ثبت داده به عنوان عدد پایه یادداشت شود تا در پایان از کل نشتی اندازهگیریشده کسر گردد. پس از ثبت این عدد، پوشش پلاستیکی جدا میشود.
گام سوم: اعمال پالسهای فشار پیشبارگذاری (Pre-loading Pulses)
در استانداردهای تست پنجره، پیش از شروع اندازهگیری اصلی، باید سه پالس فشار مثبت (معمولاً تا ۵۰۰ پاسکال یا ۱۰ درصد بیشتر از حداکثر فشار تست) به مدت هر پالس ۳ ثانیه به پنجره اعمال شود و سپس فشار به صفر بازگردد. هدف از این مرحله، جا افتادن کامل نوارهای لاستیکی EPDM در شیار پروفیل، نشستن زاماکها در جای خود و رفع تنشهای اولیه مونتاژ است. این کار دقیقاً شرایط اولین وزش باد شدید در ساختمان را شبیهسازی میکند.
گام چهارم: اجرای چرخه فشار مثبت و ثبت نرخ نشتی
در این مرحله، بلوئر در حالت دمنده (فشار مثبت) قرار میگیرد و فشار داخل محفظه به صورت پلهای افزایش مییابد. پلههای استاندارد معمولاً شامل ۵۰، ۱۰۰، ۱۵۰، ۲۰۰، ۲۵۰ و ۳۰۰ پاسکال هستند و در پروژههای برجسازی تا ۶۰۰ پاسکال ادامه مییابند.
- در هر پله فشاری، اپراتور به مدت ۱۰ ثانیه صبر میکند تا جریان هوا به پایداری برسد.
- عدد دبی هوای عبوری از فلومتر قرائت و ثبت میشود.
- پس از کسر نشتی پایه اتاقک (محاسبهشده در گام دوم)، نرخ نشتی خالص پنجره بر حسب مترمکعب بر ساعت به دست میآید.
گام پنجم: اجرای چرخه خلاء (فشار منفی) و بررسی مکش
بسیاری از پنجرهها در برابر فشار مثبت عملکرد قابل قبولی دارند، زیرا فشار هوا لنگه را به سمت فریم و لاستیکها هل میدهد و درزبندی را تقویت میکند. اما چالش اصلی در حالت مکش یا خلاء (فشار منفی) رخ میدهد؛ جایی که باد در پشت ساختمان ایجاد مکش کرده و سعی دارد لنگه را از فریم جدا کند. اگر فاصله زاماکها زیاد باشد یا پروفیل گالوانیزه داخل آن ضخامت کافی نداشته باشد، لنگه در وسط دچار خمش (Deflection) شده و از لاستیک فاصله میگیرد.
برای اجرای این مرحله، شیر تغییر جهت جریان در وضعیت مکش قرار میگیرد تا داخل محفظه خلاء نسبی ایجاد شود. دقیقاً همان پلههای فشاری مرحله قبل (از ۵۰ تا ۳۰۰ یا ۶۰۰ پاسکال منفی) تکرار شده و میزان هوای مکیدهشده به داخل محفظه از طریق درزهای پنجره ثبت میشود. مقایسه نتایج تست هوابندی کارگاهی پنجره دوجداره در دو حالت فشار مثبت و خلاء، تصویری کامل از صلابت سازهای و کیفیت یراقآلات محصول ارائه میدهد.
تحلیل مهندسی دادههای گیج فشار و ریشهیابی نقاط ضعف در خط تولید
زمانی که اعداد ثبتشده از فلومتر و گیج فشار از حد مجاز استاندارد فراتر میروند، تیم کنترل کیفیت باید بلافاصله با استفاده از دستگاه دود سرد یا نشتیاب التراسونیک محل دقیق نشتی را شناسایی کرده و علت فنی آن را به واحد تولید گزارش دهد. تجربه میدانی نشان میدهد بیش از ۹۰ درصد نشتیهای کارگاهی در چهار ناحیه مشخص رخ میدهند.
نشتی از ناحیه لولاها و گوشه بالایی بازشو
در پنجرههای لولایی ساده، لولای بالایی و پایینی تنها نقاطی هستند که در سمت لولا وظیفه فشردهسازی لاستیک را بر عهده دارند. در ارتفاعات بیش از ۱.۴ متر، فاصله بین دو لولا زیاد میشود و در اثر خلاء، وسط لنگه در سمت لولا به سمت بیرون خم شده و نشتی ایجاد میکند. راهحل مهندسی این مشکل، استفاده از لولاهای مخفی یا افزودن قفلهای میانی (زبانههای پشت لولا) است که در هنگام چرخش دستگیره، سمت لولا را نیز به فریم قفل میکنند.
نشتی در محل اتصال مولیون (پروفیل میانی) به فریم اصلی
در پنجرههایی که دارای کتیبه یا تقسیمات داخلی هستند، اتصال پروفیل مولیون (Mullion) به فریم اصلی از طریق کانکتورهای فلزی یا پلیآمیدی انجام میشود. اگر برش انتهای مولیون با فرز مخصوص کاملاً دقیق نباشد یا تزریق چسب درزبند در محل اتصال انجام نشود، هوا از درز مویین بین مولیون و فریم عبور میکند. مشاهده خروج دود از این نقطه در هنگام تست هوابندی کارگاهی پنجره دوجداره نشاندهنده نیاز به کالیبراسیون تیغ فرز مولیونزن در خط تولید است.
افت فشار ناشی از ضعف پروفیل گالوانیزه تقویتی
در فشارهای تست بالای ۲۵۰ پاسکال، اگر به جای پروفیل گالوانیزه C-Channel یا U-Channel استاندارد با ضخامت ۱.۵ میلیمتر از ورقهای نازک ۰.۸ یا ۱ میلیمتری استفاده شده باشد، پروفیل UPVC یا آلومینیوم تحت بار باد دچار تغییر شکل الاستیک میشود. این خمش باعث میشود پینهای یراق از درگیری کامل خارج شوند. بنابراین، افزایش فشار در گیج تست به صورت غیرمستقیم سلامت و ضخامت گالوانیزه پنهان در دل پروفیل را نیز راستیآزمایی میکند.
عیوب ناشی از جوش گوشهها و برش لاستیک EPDM
در پنجرههای UPVC، اگر دمای صفحه اتوی دستگاه جوش یا زمان ذوب و فشار پرس تنظیم نباشد، جوش گوشه دچار تخلخل یا انحراف زاویه میشود. همچنین در تمامی سیستمهای UPVC و آلومینیوم ترمالبریک، برش ۹۰ درجه لاستیک در گوشهها به جای برش ۴۵ درجه (فارسیبر) و عدم چسباندن لبههای لاستیک به یکدیگر، یک کانال مستقیم برای عبور هوا در چهار گوشه لنگه ایجاد میکند.
نقش زنجیره تولید یکپارچه در تضمین قبولی پنجره در تستهای فشار پروژهای
بسیاری از کارگاههای مونتاژ سنتی، اجزای پنجره را از منابع متفرقه تهیه میکنند؛ پروفیل از یک تأمینکننده، شیشه از یک کارگاه شیشهبری دستی و یراقآلات از بازار آزاد خریداری میشود. در چنین ساختاری، کنترل تلورانسهای ابعادی عملاً غیرممکن است و پنجره در زمان اجرای تست هوابندی کارگاهی پنجره دوجداره با شکست مواجه میشود. در مقابل، در یک مجموعه صنعتی دارای زنجیره تأمین یکپارچه، تمامی متغیرهای مؤثر بر هوابندی تحت کنترل مهندسی قرار دارند:
- طراحی و شاپدرایینگ مهندسی پیش از تولید: تیم دفتر فنی پیش از برش پروفیل، بار باد منطقه و ارتفاع ساختمان را محاسبه کرده و نوع مولیون، ضخامت گالوانیزه ۱.۵ میل و تعداد نقاط قفلشونده (Locking Points) را بر اساس نمودارهای ممان اینرسی تعیین میکند.
- تولید مکانیزه شیشه صنعتی: استفاده از خط شستشو و مونتاژ تماماتوماتیک شیشه با اسپیسر آلومینیومی یکپارچه خمشده (بدون گوشههای پلاستیکی منفصل) و تزریق گاز آرگون، از هرگونه نشتی هوا از ناحیه نشیمن شیشه جلوگیری میکند.
- بهکارگیری یراقآلات تنظیمی باربر: استفاده از یراقآلاتی که قابلیت رگلاژ سهبعدی (افقی، عمودی و میزان فشار به لاستیک) دارند، به تیم کنترل کیفیت امکان میدهد در پای ایستگاه تست خلاء، فشار لنگه روی لاستیک EPDM را به دقت میلیمتری تنظیم کنند.
چکلیست تحویلگیری فنی برای ناظران کارفرما و مدیران شبکه فروش
برای اینکه مهندسان ناظر پروژهها، سازندگان و همکاران شبکه فروش بتوانند هنگام بازدید از کارخانه و تحویل محموله، گزارش تست هوابندی کارگاهی پنجره دوجداره را به صورت دقیق راستیآزمایی کنند، بررسی موارد زیر در برگه کنترل کیفیت (QC Sheet) الزامی است:
- انطباق شماره سریال نمونه با پارت تولیدی پروژه: اطمینان حاصل کنید که تست روی نمونهای با همان سری پروفیل، ضخامت گالوانیزه و برند یراقآلات قرارداد انجام شده است.
- ثبت هر دو منحنی فشار مثبت و خلاء: گزارش تست باید شامل دادههای نشتی در هر دو جهت فشار باد و مکش باشد؛ ارائه صرفاً تست فشار مثبت برای ساختمانهای بلندمرتبه ناقص است.
- قید شدن کالیبراسیون گیج فشار و فلومتر: تاریخ اعتبار گواهی کالیبراسیون ابزار دقیق ایستگاه تست باید در برگه گزارش درج شده باشد.
- بررسی مقدار خمش مجاز پروفیل میانی: در حداکثر فشار تست، میزان تغییر شکل نسبی پروفیل مولیون نباید از حد مجاز استاندارد (معمولاً L/200 برای شیشههای دوجداره) فراتر رود.
- تأیید سلامت زهکشی آب (Drainage Slots): اطمینان از اینکه سوراخهای تخلیه آب در فریم پایین به درستی تعبیه شدهاند و مسیر آنها با اتاقک اصلی هوای پشت لاستیک درزبندی تداخلی ندارد تا در زمان خلاء باعث ایجاد سوت یا ورود هوا نشوند.
در پروژههای ساختمانی بزرگ که زمان تحویل و کیفیت عملکردی نما مستقیماً بر اعتبار سازنده و هزینه بهرهبرداری ساختمان تأثیر میگذارد، استناد به دادههای آزمایشگاهی و تستهای کارگاهی پیش از حمل، هوشمندانهترین راهکار مدیریت ریسک است. اگر در مرحله تدوین مشخصات فنی (Technical Specifications) پروژه خود هستید یا برای اجرای تستهای کنترل کیفیت کارگاهی روی تیپبندی پنجرههای در حال ساخت نیاز به مشاوره مهندسی و همفکری با دفتر فنی دارید، کارشناسان واحد تضمین کیفیت مجموعه برنا پنجره آماده بررسی نقشهها و ارائه راهکارهای اجرایی متناسب با شرایط اقلیمی و سازهای پروژه شما هستند.