انتخاب مقطع آلومینیومی مناسب برای پروژههای ساختمانی مدرن، یکی از سرنوشتسازترین تصمیمات مهندسی در مرحله طراحی فاز دو و سفارش متریال است. در بازار در و پنجرههای اختصاصی و نرمال/ترمالبریک کشور، نامهای شاخصی حضور دارند، اما بررسی فنی نشان میدهد که مقایسه شتابزده نامها بدون تطبیق دیتیلهای اجرایی، ممان اینرسی و آلیاژ مصرفی، خطاهای پرهزینهای را در محاسبات بار باد و ایستایی سازه تحمیل میکند. در این تحلیل جامع کارشناسی، مقایسه پروفیل آلومینیوم آکپا و آکرول را با تکیه بر مستندات متالورژی، هندسه نشیمن تیغههای پلیآمید، ضخامت دیوارههای باربر و عملکرد میدانی روی دهانههای قدی بررسی میکنیم تا سازندگان، معماران و ناظران کیفی بر اساس فکتهای مهندسی تصمیمگیری نمایند.
تجربه نظارت در کارگاههای بزرگ ساختمانی اثبات کرده است که یکپارچگی سیستم پنجره فراتر از یک برند اکستروژن است؛ با این حال، کیفیت شمش ورودی، دقت قالبها و ثبات ابعادی مقاطع اختصاصی زیربنای اصلی هوابندی و آببندی نهایی به شمار میروند. زمانی که موضوع به سنجش عیار تولیدکنندگان مطرح میرسد، مقایسه پروفیل آلومینیوم آکپا و آکرول زوایای فنی عمیقی از تفاوت در سختی وب، تلورانس جاگذاری یراقآلات و رفتار سازهای در برابر فشارهای دینامیکی باد در طبقات بالایی برجها را آشکار میسازد.
متالورژی شمش، آلیاژ ۶۰۶۳ و کیفیت اکستروژن مقاطع اختصاصی
پایه و اساس استحکام هر پروفیل آلومینیومی، گرید شمش اولیه و پروسه هموژنیزاسیون آن پیش از ورود به پرس اکستروژن است. در کارخانجات مکانیزه، شمش استاندارد ۶۰۶۳ بر اساس استاندارد ملی و بینالمللی با درصد مشخصی از منیزیم و سیلیسیم شارژ میشود تا علاوه بر فرمپذیری عالی، قابلیت رسوبسختی پس از خروج از خط را داشته باشد. در فرآیند ارزیابی و مقایسه پروفیل آلومینیوم آکپا و آکرول، منشأ بیلت مصرفی عاملی تعیینکننده است؛ استفاده از بیلتهای دوبال یا ایرالکو با درصد خلوص بالا، مانع از تشکیل فازهای ترد و شکننده در ساختار کریستالی فلز میگردد.
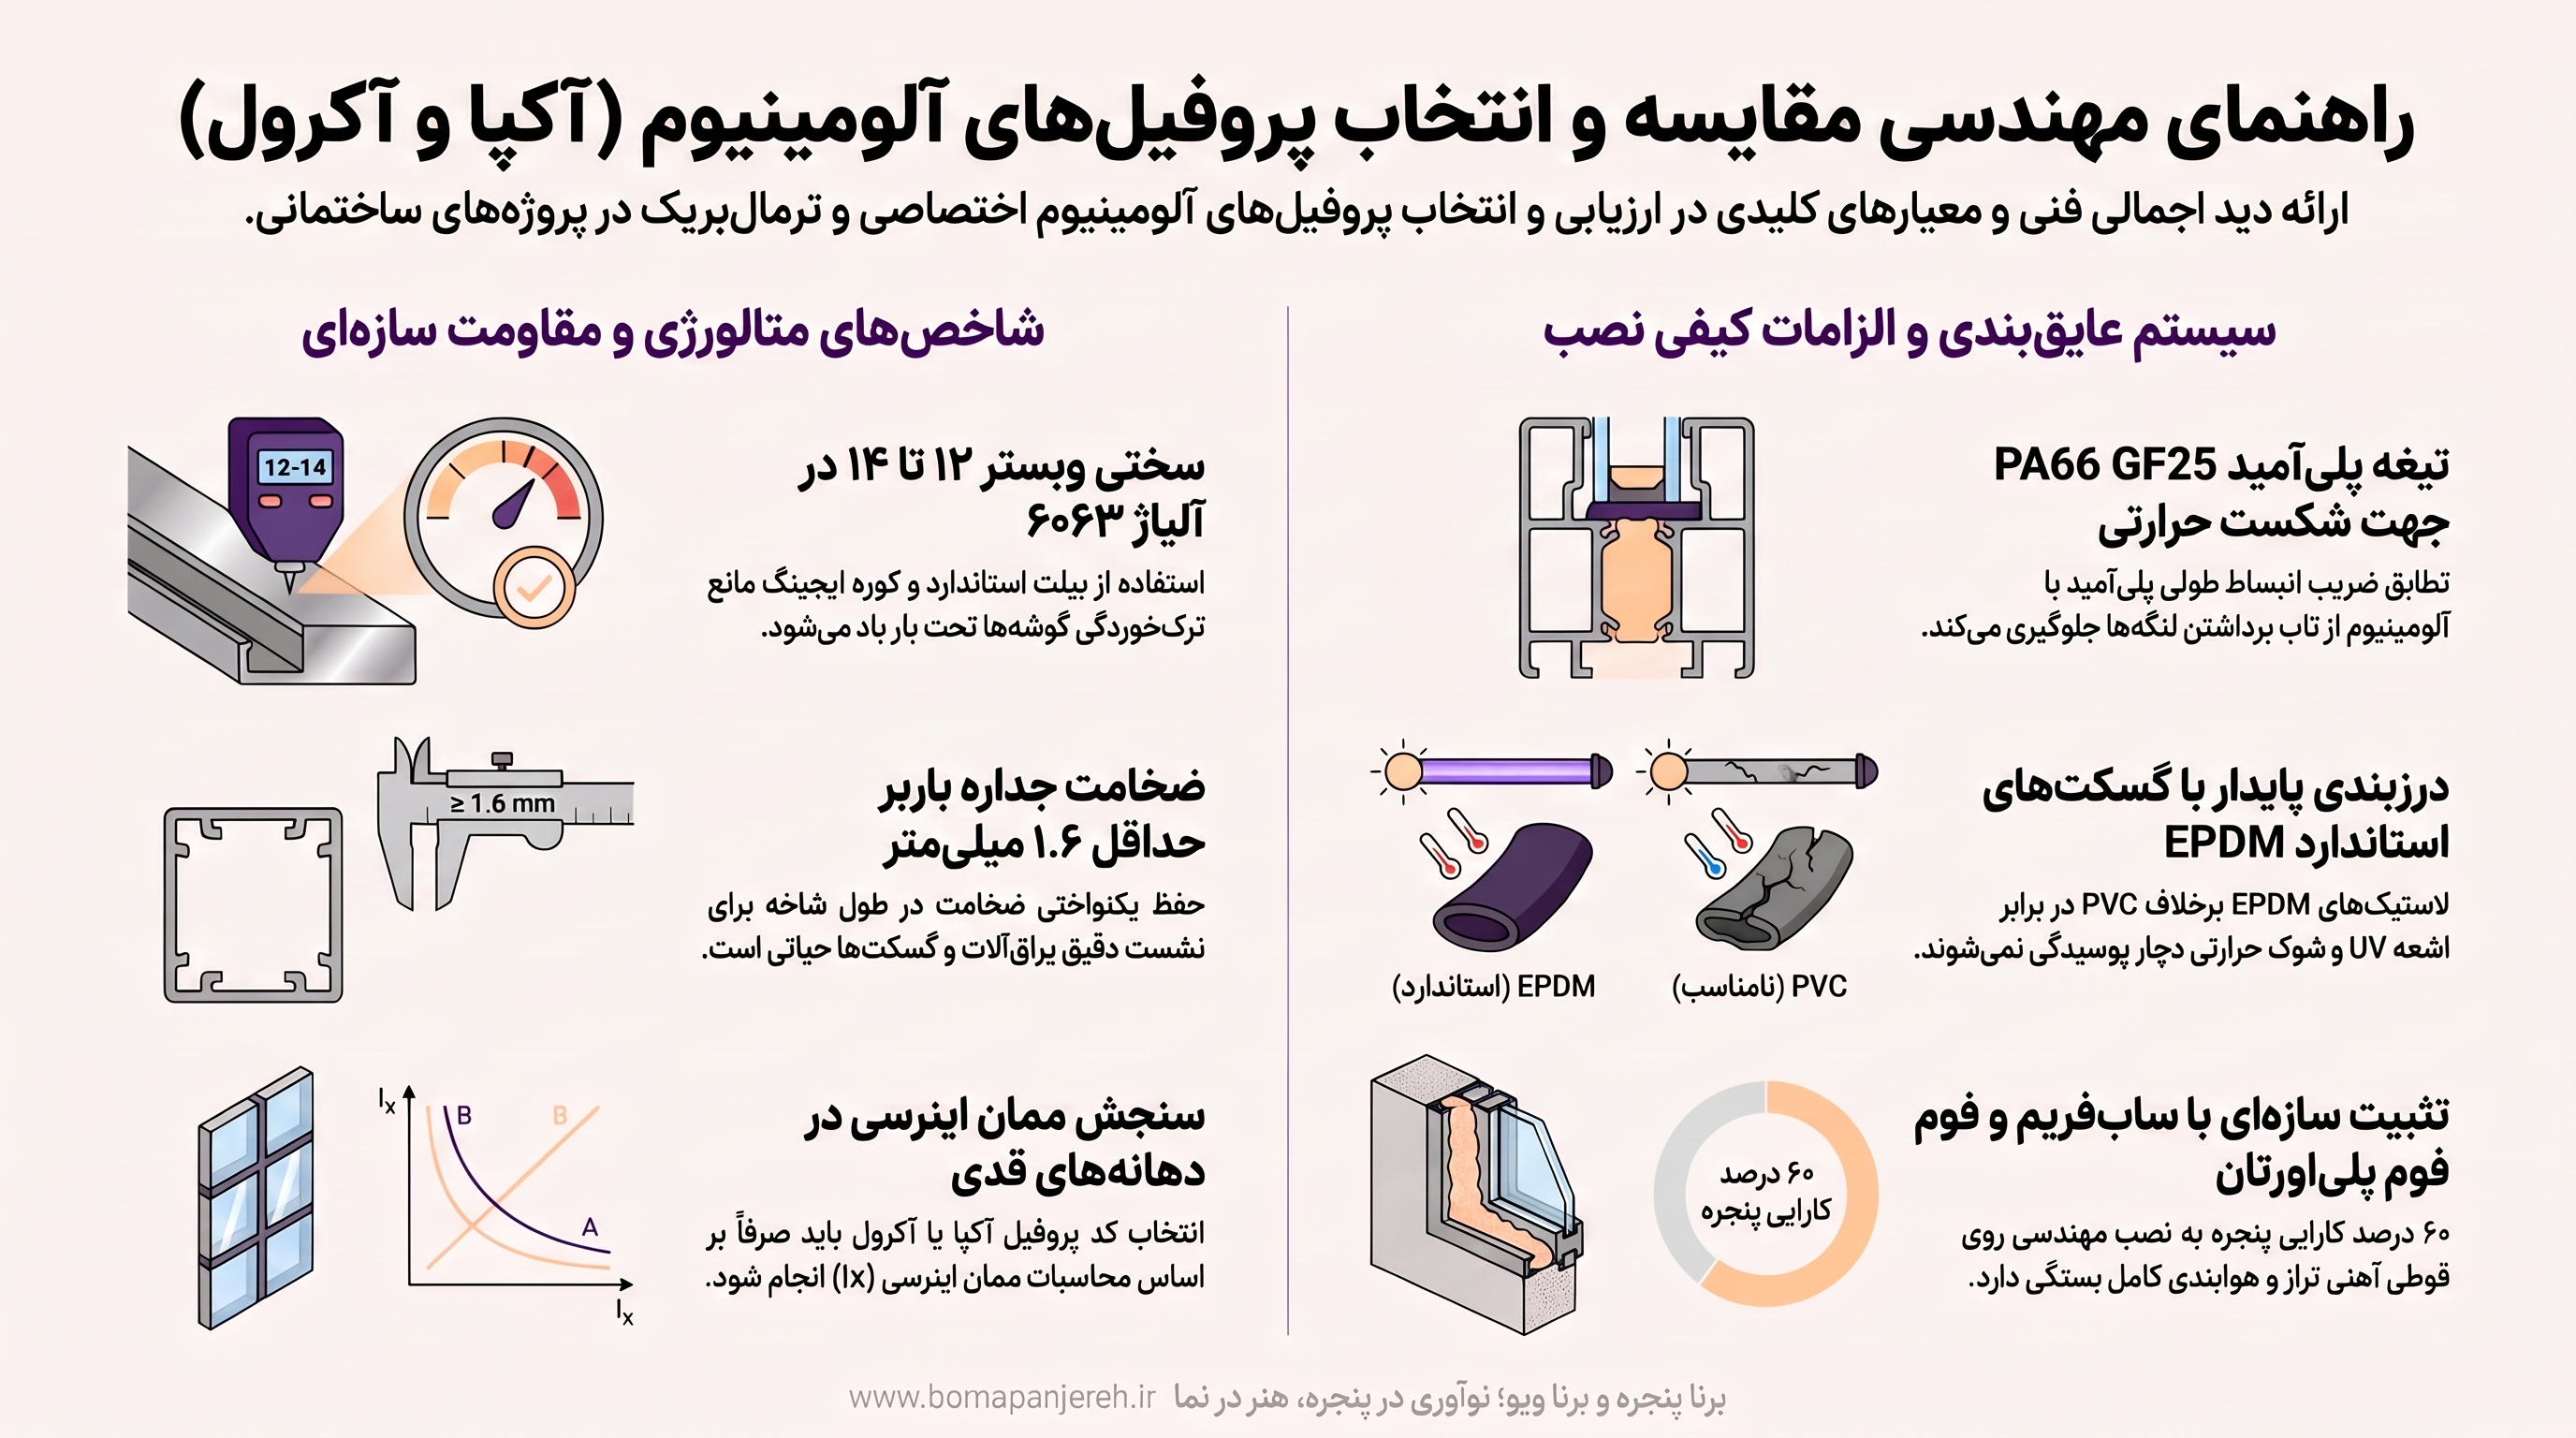
پروفیلهایی که با بیلت استاندارد تولید نمیشوند و حاوی ضایعات ذوب مجدد هستند، در نقاط شکست و پانچ گوشهها دچار ترکهای مویی میکروسکوپی میشوند. در خطوط تولید پیشرفته، پس از مرحله پرس و کشش، کوره ایجینگ نقش اساسی در ارتقای سختی فلز ایفا میکند. سختی استاندارد وب و فلنج مقاطع آلومینیومی ساختمانی باید در محدوده ۱۲ تا ۱۴ وبستر قرار گیرد. در سنجش میدانی و مقایسه پروفیل آلومینیوم آکپا و آکرول، هر دو برند با تکیه بر ماشینآلات مدرن اروپایی و کورههای اتوماتیک ایجینگ توانستهاند سختی وبستر را در محدوده استاندارد حفظ کنند، اما تفاوتهای جزیی در تلورانس ضخامت جدارهها در مقاطع سنگین دیده میشود.
تحلیل ضخامت جدارههای باربر و تلورانس ابعادی بر اساس استاندارد EN 12020
بر اساس استانداردهای مهندسی نما و پنجره، ضخامت دیوارههای باربر در سیستمهای اختصاصی نباید از ۱.۶ میلیمتر کمتر باشد و در سیستمهای لیفت اند اسلاید و نمای لامل این رقم به ۲ الی ۳ میلیمتر میرسد. هنگام ارزیابی و مقایسه پروفیل آلومینیوم آکپا و آکرول، یکنواختی ضخامت جداره در طول ۶ متری شاخه اهمیت ویژهای دارد:
- پایداری ابعادی در شیار نشیمن گسکت: شیارهای طراحیشده برای لاستیکهای آببندی EPDM باید بدون اعوجاج باشند تا از خروج گسکت در اثر باد شدید جلوگیری شود.
- دقت نشیمن تیغههای پلیآمید: در مقاطع ترمالبریک، گام دندانهدار کردن (Knurling) و دوخت مکانیکی پلیآمید نیازمند تلورانس زیر ۰.۰۵ میلیمتر است تا تنش برشی به درستی منتقل گردد.
- یکنواختی هندسه در مقاطع با عرض فریم بالا: در فریمهای با عمق نشیمن بیش از ۷۰ میلیمتر، پایداری زاویهای مقطع جهت جلوگیری از پیچش حین مونتاژ فاکتوری کلیدی است.
رفتار متریال در پوششهای سطحی؛ آنودایزینگ استاتیک در برابر رنگ پودری الکترواستاتیک
کیفیت بستر آلومینیوم مستقیماً کیفیت نهایی پوشش سطحی را تعیین میکند. وجود ناخالصیهای آهن یا ذرات اکسیدی در بیلت، حین فرآیند آنودایزینگ خود را به صورت لکههای ابری، تیرگیهای ناهمگون یا خطوط موازی نشان میدهد. در مقام مقایسه پروفیل آلومینیوم آکپا و آکرول از نظر اجرای آنودایز، هر دو مجموعه دارای حوضچههای عمیق الکترولیت و کنترل اتوماتیک آمپراژ هستند، اما شفافیت و عمق نفوذ فام رنگی در آنودایزهای کلاس ۲۰ میکرون نیازمند کنترل پیوسته فاکتورهای شیمیایی است.
در پوششهای پودری الکترواستاتیک نیز مرحله کروماته یا زیرسازی نانو سرامیک تعیینکننده مقاومت در برابر پدیده خوردگی رشتهای است. در محیطهای ساحلی با رطوبت و نمک بالا، چسبندگی رنگ پلیاستر به بستر پروفیل آزمایش کراسکات (Cross-Cut) را طلب میکند تا تضمین شود رنگ در اثر شوک حرارتی پوسته نخواهد شد.
ممان اینرسی و محاسبات استاتیکی بازشوها و لنگههای قدی
در پروژههای نوساز مدرن با دیوارههای شیشهای مرتفع، وزن لنگهها همراه با شیشههای دوجداره سنگین از مرز ۲۰۰ تا ۴۰۰ کیلوگرم عبور میکند. در این نقاط، پنجره دیگر یک بازشوی ساده نیست، بلکه عنصری سازهای است که باید بارهای استاتیکی ناشی از وزن شیشه و بارهای دینامیکی حاصل از باد را بدون تغییر شکل مجاز به اسکلت منتقل نماید. در مطالعات محاسباتی سازه و مقایسه پروفیل آلومینیوم آکپا و آکرول، فاکتور ممان اینرسی حول محورهای اصلی (Ix و Iy) محور سنجش قرار میگیرد.
چنانچه ممان اینرسی پروفیل ستونچه یا لنگه کمتر از میزان محاسباتی باشد، تغییر مکان نسبی (Deflection) از حد مجاز L/200 یا L/300 تجاوز کرده و این خمش الاستیک سبب شکستن درزبندی، سایش قفلها و در نهایت خرد شدن شیشههای دوجداره لمینت تحت فشار باد خواهد شد. در ادامه به واکاوی سیستمهای بازشو و رفتار مکانیکی آنها میپردازیم.
تحلیل ممان اینرسی در سیستمهای لولایی و دوحالته مدرن
در سیستمهای لولایی تکحالته و دوحالته ترمالبریک، اتصال گوشهها توسط لقمههای دایکاستی یا اکسترود پانچشده ایجاد میشود. مقاومت پیچشی این گوشهها وابسته به ضخامت گوشت داخلی پروفیل در محل قرارگیری فیکسرها است. هنگام بررسی و مقایسه پروفیل آلومینیوم آکپا و آکرول در سیستمهای لولایی سنگین، عمق فریم و تیپ مولیونها بر اساس سرعت باد منطقه طرح انتخاب میشود:
- سیستمهای لولایی آکپا با کدهای مقطع مشخص، بازه وسیعی از فریمهای ۶۰ تا ۷۰ میلیمتری را پوشش میدهند که برای اکثر ارتفاعهای استاندارد ساختمانی پاسخگوی بارهای وارده هستند.
- در مقاطع آکرول، وزن متر طول در برخی کدهای اختصاصی تقویت شده و اینرسی بالاتری را در مقطع لنگه جهت پذیرش شیشههای ضخیمتر سه جداره و ضدگلوله فراهم میسازد.
- نشیمن یراقآلات اروپایی (آکس ۹ و ۱۳ میلیمتر) در هر دو سیستم لحاظ شده است تا امکان نصب قفلهای قارچی ضدسرقت بدون گیر مکانیکی وجود داشته باشد.
بررسی پایداری سازهای در سیستمهای لیفت اند اسلاید دهانههای عریض
سیستمهای کشویی معمولی پاسخگوی بازشوهای با عرض بیش از ۳ متر و ارتفاع ۲.۸۰ متر نیستند؛ بنابراین سازندگان به سیستمهای لیفت اند اسلاید روی میآورند. در این سیستمها، لنگه ابتدا توسط مکانیزم بازوی یراق از روی ریل بلند شده و سپس حرکت میکند. در این بخش از مقایسه پروفیل آلومینیوم آکپا و آکرول، موضوع استحکام ریل استیل، ضخامت اینترلاک (محل همپوشانی دو لنگه) و تحمل وزن غلطکها مورد ارزیابی قرار میگیرد.
اگر پروفیل اینترلاک در برابر فشار مکش باد صلبیت کافی نداشته باشد، لنگهها از یکدیگر فاصله گرفته و هوابندی در فصول سرد دچار افت شدید میشود. هر دو برند در سیستمهای لیفت، مقاطع اختصاصی سنگین با ممان اینرسی بالا ارائه دادهاند، اما طراحی زوایای نشیمن لاستیکهای آببند هوابرد در نقاط تلاقی، نیازمند دقت مونتاژ میلیمتری توسط خط تولید مجهز به ارههای دوکله و پانچهای پنوماتیک است.
سیستم شکست حرارتی؛ هندسه تیغههای پلیآمید و عایقبندی صوتی-حرارتی
پروفیل آلومینیوم به خودی خود ضریب انتقال حرارت بالایی دارد (حدود ۱۶۰ تا ۲۰۰ وات بر متر کلوین). برای تبدیل آن به یک پنجره سازگار با الزامات مبحث ۱۹ مقررات ملی ساختمان، ساختار پروفیل باید توسط تیغههای عایق به دو بخش داخلی و خارجی تفکیک گردد. در این سرفصل حساس و در بطن مقایسه پروفیل آلومینیوم آکپا و آکرول، توجه به جنس عایق میانی اهمیت حیاتی دارد. این تیغهها حتماً باید از جنس پلیآمید تقویتشده با الیاف شیشه (PA66 GF25) باشند، نه مواد پیویسی ارزانقیمت که در برابر تغییرات دمایی دچار جمعشدگی و ترکخوردگی میشوند.
تفاوت در عرض تیغه پلیآمید مستقیماً ضریب انتقال حرارت فریم (Uf) را مشخص میکند. تیغههایی با عرض ۱۴، ۲۰ یا ۲۴ میلیمتر هر یک برای زونهای اقلیمی متفاوتی در کشور طراحی شدهاند. در پروژههای مناطق سردسیر یا سازههای بلندمرتبه که اتلاف حرارتی بالا است، ضخامت و آرایش هندسی تیغهها ارزیابی میشود:
- پلیآمیدهای ساده در برابر چند جداره و فومدار: در سیستمهای هایاند، فضای خالی بین دو لایه آلومینیوم با فومهای پلیاتیلن متخلخل پر میشود تا انتقال حرارت تابشی به حداقل برسد.
- تطابق ضریب انبساط طولی: پلیآمید PA66 GF25 ضریب انبساط طولی بسیار نزدیکی به آلومینیوم دارد؛ این ویژگی مانع از تاب برداشتن لنگهها در اثر اختلاف دمای شدید داخل و خارج در فصول زمستان و تابستان میگردد.
- استحکام برشی اتصال: پس از فرآیند دوخت غلطکی (Rolling)، تست تنش برشی (Shear Test) طبق استاندارد EN 14024 انجام میگیرد تا اطمینان حاصل شود پروفیل یکپارچگی خمشی خود را حفظ کرده است.
عایقبندی صوتی در پهنههای پرترافیک شهری و ضخامت شیشهخور
یکی از دغدغههای اصلی ساکنان در کلانشهرها، نفوذ آلودگیهای صوتی با فرکانس پایین است. توانایی پروفیل در پذیرش شیشههای دوجداره صنعتی نامتقارن (مانند ترکیب ۶ میل سکوریت + اسپیسر ۱۲ + ۴ میل لمینت با PVB صوتی) وابستگی مستقیمی به عمق لبه شیشهخور (Glass Pocket) و زوارهای آلومینیومی دارد. در فرآیند مقایسه پروفیل آلومینیوم آکپا و آکرول، مشاهده میشود که تنوع زوارهای قفلشونده برای کنترل ضخامتهای مختلف پکیج شیشه (از ۲۴ تا ۳۶ میلیمتر)، امکان دستیابی به افت صوتی بالای ۳۸ تا ۴۲ دسیبل را فراهم میسازد.
هندسه مقطع و تطابق با یراقآلات اروپایی و ترک
طراحی مهندسی محفظه نشیمن یراق (Hardware Groove) عاملی است که خطای رگلاژ را در درازمدت تعیین میکند. اگر تلورانسهای داخلی شیار یراق نادقیق باشد، لولاهای باربر و اسپانیولتها پس از چند هزار بار باز و بست دچار لقی شده و لنگه دچار افتادگی میشود. در گام بعدی ارزیابی و مقایسه پروفیل آلومینیوم آکپا و آکرول، سهولت استقرار یراقآلات مطرح بازار نظیر روتو (Roto)، زیگنیا (Siegenia)، جیوس (Giesse) و کاله (Kale) بررسی میشود.
هر دو مقطع به دلیل پایبندی به استانداردهای استاندارد اروپایی یورونوو (Euro-Groove)، انطباق بالایی با مکانیزمهای چندجهته تنظیمی دارند. وجود یراقآلات تنظیمی سه بعدی به نصاب این امکان را میدهد که پس از اتمام کارهای نازککاری و نشست احتمالی ساختمان، لنگه را در سه محور X، Y و Z رگلاژ نموده و فشردگی گسکت مرکزی را به حالت بهینه بازگرداند.
نقش حیاتی گسکتهای آببندی EPDM و تفاوت با لاستیکهای PVC
حتی صلبترین مقاطع آلومینیومی در صورت استفاده از نوارهای درزبندی نامرغوب، در نخستین بارشهای شدید یا طوفانها دچار نشت آب و زوزه باد میشوند. سیستمهای پنجره استاندارد باید مجهز به لاستیکهای آببندی از جنس EPDM (اتیلن پروپیلن دیان مونومر) با درصد کربن استاندارد باشند:
- گسکت آبچکان مرکزی (Central Gasket): این لاستیک که در مرکز محفظه هوابندی قرار میگیرد، وظیفه شکستن فشار هوای ورودی و هدایت قطرات آب به شیارهای تخلیه را بر عهده دارد.
- پایداری در برابر اشعه ماوراء بنفش: لاستیکهای EPDM پس از سالها تابش مستقیم آفتاب، خاصیت ارتجاعی خود را از دست نداده و دچار پوسیدگی یا خشکی نمیشوند؛ در حالی که نوارهای PVC به سرعت ترک خورده و منقبض میشوند.
- تداوم درزبندی در گوشهها: در سیستمهای استاندارد، گوشههای لاستیک مرکزی نباید بریده شوند، بلکه باید با چسب ولکانیزه یا لقمههای لاستیکی تزریقی آببند شوند.
تکمیل زنجیره کیفیت؛ شیشه فلوت سوپر کلیر، اسپیسر صنعتی و نصب مهندسی
یک حقیقت صریح مهندسی در پروژههای ساختمانی وجود دارد: برند پروفیل تنها حدود ۳۰ تا ۴۰ درصد از کیفیت نهایی یک بازشو را تضمین میکند؛ ۶۰ درصد باقیمانده در گرو مهندسی تولید، شاپدرایینگ، ساخت شیشه دوجداره و نصب اصولی نهفته است. بنابراین، پرداختن به مقایسه پروفیل آلومینیوم آکپا و آکرول بدون در نظر گرفتن فرآیند ساخت در کارخانهای مجهز، تحلیل ناقصی خواهد بود.
استفاده از شیشه فلوت سوپر کلیر اردکان با شفافیت نوری بالا و بدون موج، به عنوان یک الزام فنی در کارخانجات مکانیزه رعایت میشود. در این زنجیره، ساخت شیشه دوجداره نباید به شکل کارگاهی و دستی صورت گیرد. اسپیسر آلومینیومی یکپارچه دستگاهی که در چهار گوشه خم شده و دارای سوپاپ تزریق اتوماتیک گاز آرگون است، همراه با چسبزنی اولیه بوتیل و درزگیر نهایی پلیسولفاید به روش رباتیک، تنها راه مهار پدیده تعریق داخلی شیشه و تثبیت ضریب عایقبندی در درازمدت است.
الزامات نصب، تثبیت سازهای و فومریزی پلیاورتان
نصب پنجرههای آلومینیومی با وزنهای بالا نیازمند محاسبات دقیق بارهای برشی است. مقاطع نمیتوانند مستقیماً روی گچ یا مصالح بنایی ناپایدار مهار شوند. مراحل زیر استانداردهای یک نصب ضد لرزش را تشکیل میدهند:
- سازه انتظار و سابفریم (Sub-frame): نصب باید بر روی قوطی آهنی تراز و شاقولشده با پوشش ضدزنگ صورت گیرد تا بار سازه به پنجره منتقل نشود.
- استفاده از فوم پلیاورتان دو جزیی: فاصله بادخور ۱ تا ۲ سانتیمتری دور تا دور فریم باید توسط فوم پلیاورتان متراکم پر شود تا عایق صوتی-حرارتی تکمیل شده و ارتعاشات باد مهار گردد.
- ماستیککاری با چسبهای سیلیکون نول: هوابندی و آببندی درز خارجی باید با چسبهای سیلیکونی بدون اسید (Neutral Silicone) سازگار با آلومینیوم انجام شود تا خوردگی شیمیایی رخ ندهد.
- استفاده از پیچهای بولت سازهای: فواصل پیچهای مهار بر روی فریم نباید از ۶۰ سانتیمتر تجاوز کند و در فاصله ۱۵ سانتیمتری از گوشهها پیچگذاری الزامی است.
چکلیست تحویلگیری کارگاهی برای سازندگان و ناظران
به منظور جلوگیری از تحمیل زیانهای مالی و کیفی در پروژهها، دفاتر فنی و مهندسان ناظر موظفند پیش از تسویه حساب نهایی، موارد زیر را در محل پروژه کنترل نمایند:
- بررسی همسطح بودن (Flushness) زوایای فارسیبر شده فریم و لنگه و اطمینان از عدم وجود درز نوری در محل اتصال گوشهها.
- آزمون خروج روان آب از شیارهای تخلیه (Drainage Holes) با ریختن آب در محفظه زیر لنگه و مشاهده تخلیه بدون بازگشت به داخل.
- کنترل روان بودن عملکرد یراقآلات، دستگیرهها و عدم افتادگی لنگه هنگام باز بودن کامل تا زاویه ۹۰ درجه.
- تست نوار کاغذی میان لاستیک EPDM و پروفیل برای سنجش میزان رگلاژ و فشردگی هوابندی در سراسر پیرامون پنجره.
- بررسی اصالت و ضخامت شیشهها با دستگاه ضخامتسنج دیجیتال و اطمینان از عدم وجود لکه و گردوغبار در داخل محفظه گاز آرگون.
در نهایت، چه در انتخاب مقاطع با کدینگهای آکپا و چه در سیستمهای سنگین آکرول، عامل قطعی پیروزی یک پروژه عمرانی، همکاری با مجموعهای صنعتی است که دارای زنجیره تأمین کامل، دپوی متریال بدون وابستگی به نوسانات مقطعی، تیم تخصصی شاپدرایینگ برای مدلسازی بارهای باد و نصابان آموزشدیده باشد. جهت بررسی نقشههای فاز دو، دریافت محاسبات استاتیکی ممان اینرسی برای لنگههای قدی پروژه خود و استعلام شفاف پیشفاکتور با متراژ واقعی مصرفی، میتوانید با مهندسان فنی برنا پنجره ارتباط برقرار نمایید تا گزینش نهایی بر پایه الزامات واقعی سازه شما پایهریزی شود.