
خرید تجهیزات امنیتی ساختمان در شرایطی که بازار پر از محصولات به ظاهر مشابه اما از نظر ساختاری کاملاً متفاوت است، یکی از بزرگترین چالشهای مهندسان ناظر، سازندگان و مالکان واحدهای مسکونی به شمار میرود. بسیاری از درهایی که در بازار با برچسبهای فریبنده و روکشهای لوکس چوبی به فروش میرسند، در عمل هیچ تفاوتی با یک در معمولی اتاق خواب ندارند و در کارگاههای زیرپلهای و غیرمهندسی، صرفاً با یک رویه MDF و چند قوطی سبک سرهمبندی شدهاند. در مواجهه با چنین محصولاتی، ناتوانی در تشخیص درب ضد سرقت اصل میتواند امنیت کل یک پروژه یا یک واحد مسکونی را در برابر نفوذهای فیزیکی، دیلماندازی و سرقت در کمتر از دو دقیقه خلع سلاح کند. به عنوان مهندس سازه و ناظر کنترل کیفیت پروژهها، بارها شاهد بودهام که کارفرمایان هزینههای هنگفتی بابت یراقآلات و رویههای زینتی پرداخت کردهاند، اما با اولین بازدید کارگاهی و برداشتن درپوش قفل متوجه شدهایم که استراکچر داخلی عملاً فاقد ورق سرتاسری فولادی یا پروفیلکشی مهندسی بوده است. دستیابی به یک خرید ایمن نیازمند شناخت جزئیات نامرئی و معیارهای بازرسی فیزیکی است که در این راهنمای تخصصی از زاویه دفتر فنی و کارگاه به تفصیل بررسی میکنیم.
کالبدشکافی استراکچر داخلی و تفاوت ورق سرتاسری با قوطیکشی کارگاهی
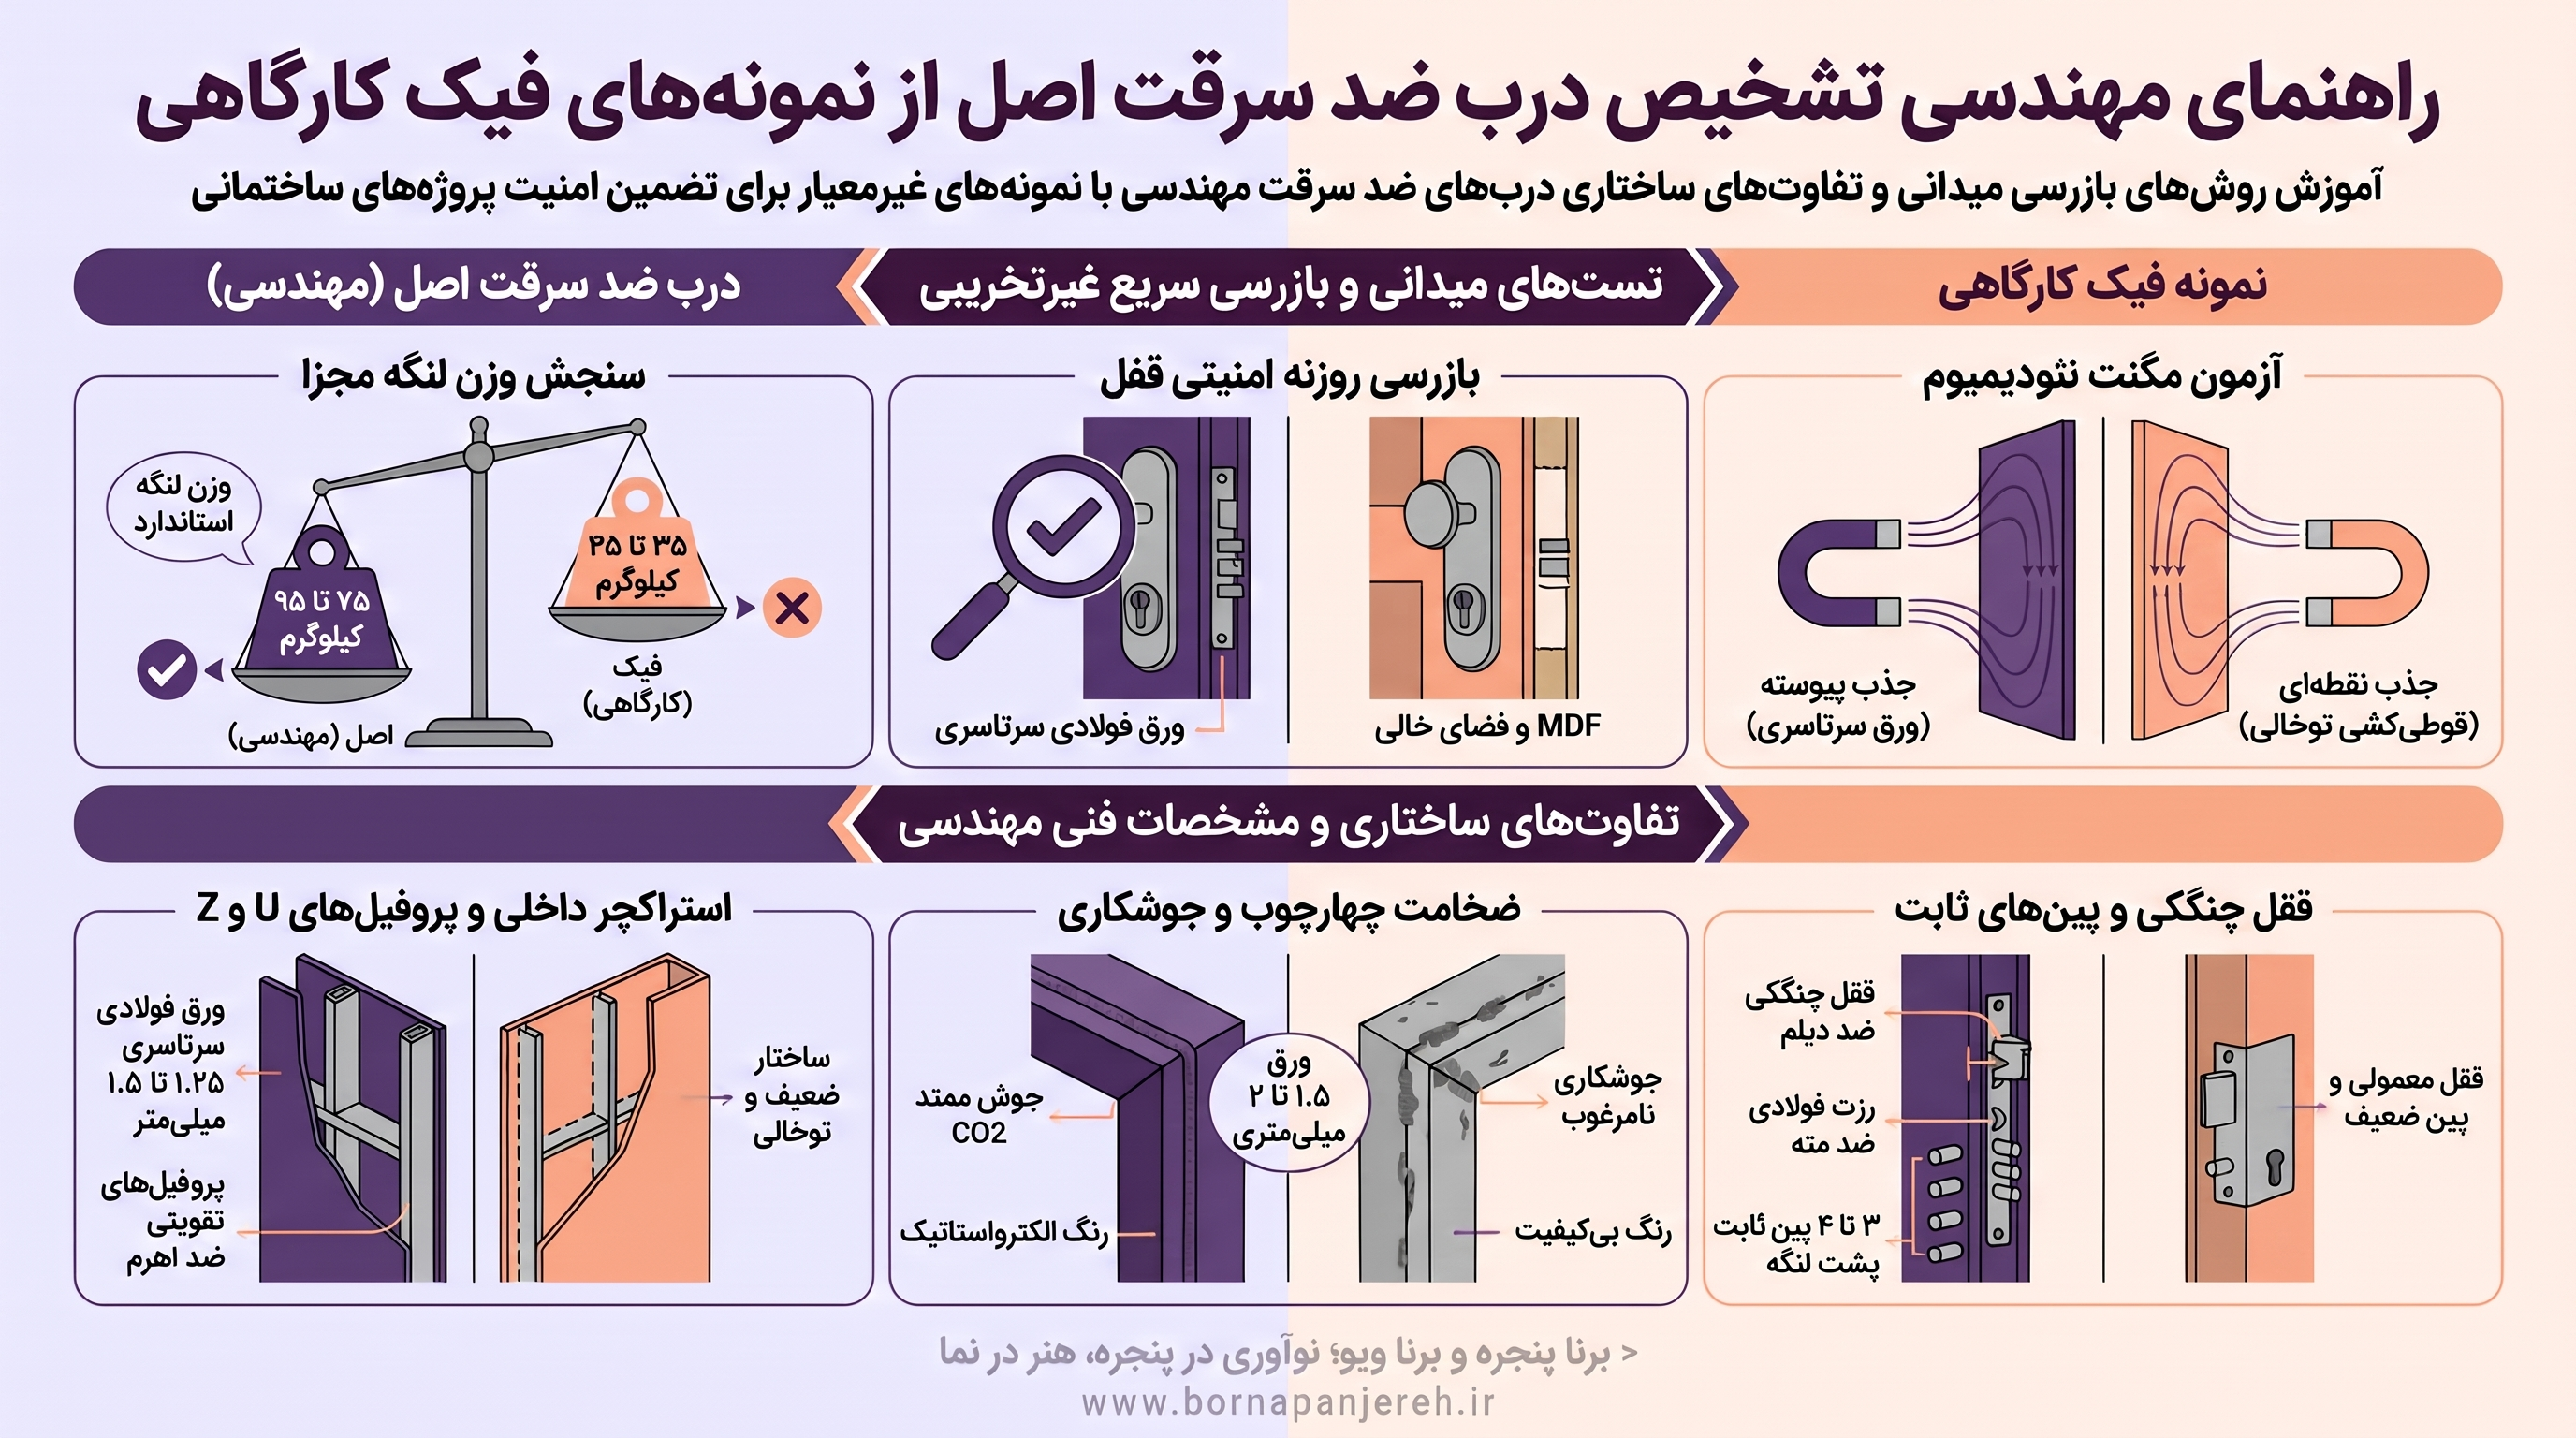
اصلیترین و حیاتیترین بخش تشکیلدهنده یک در ورودی ایمن، استراکچر فولادی مدفون در زیر روکشهای MDF یا چوب طبیعی است؛ جایی که چشم خریدار عادی به آن نمیرسد و متاسفانه بزرگترین بستر برای تقلبهای کارگاهی نیز در همین نقطه شکل میگیرد. در یک کارگاه غیرمجاز، برای کاهش هزینه تولید، اسکلت در را با چند شاخه پروفیل سبک ساختمانی (مانند قوطیهای ۲۰ در ۲۰ یا ۳۰ در ۲۰ با ضخامت کمتر از ۱ میلیمتر) به صورت یک کلاف ساده میسازند و فضای میانی را کاملاً خالی رها کرده یا تنها با مقوا و ضایعات پر میکنند. این در حالی است که مبنای استاندارد در مهندسی سازه دربهای مقاوم، وجود یک شاسی صلب متشکل از ورق فولادی نورد گرم سرتاسری با ضخامت حداقل ۱.۲۵ تا ۱.۵ میلیمتر است که با پروفیلهای تقویتکننده عرضی و طولی لچکیدار مهار شده باشد.
روشهای کارگاهی برای بررسی ورق فولادی سرتاسری بدون تخریب لنگه
هنگام تحویلگیری بار در کارگاه یا بازدید از شووم، نیازی به شکافتن رویه گرانقیمت در نیست؛ با چند تکنیک مهندسی میدانی میتوان هویت استراکچر را ارزیابی کرد:
- تست وزن لنگه مجزا: یک لنگه استاندارد مهندسی بدون احتساب چهارچوب، حداقل وزنی بین ۷۵ تا ۹۵ کیلوگرم دارد. درهای کارگاهی و فیک به دلیل نبود ورق سرتاسری و استفاده از لولههای سبک، وزنی در حدود ۳۵ تا ۴۵ کیلوگرم دارند که بلافاصله توسط اپراتور نصب یا تکنسین قابل تشخیص است.
- بازرسی چشمی از جای قفل و دستگیره (تست روزنه امنیتی): کافی است پیچهای روزت یا پلاک قفل اصلی را باز کنید. در یک محصول مهندسی، مقطع برشخورده ورق فولادی سرتاسری، ورق محافظ گاوصندوقی و لایههای دوبل پیرامون جعبه قفل با چشم غیرمسلح کاملاً نمایان است، در حالی که در نمونه فیک، تنها فیبر چوبی MDF و فضای خالی دیده میشود.
- آزمون میدان مغناطیسی با مگنت نئودیمیوم صنعتی: حرکت دادن یک آهنربای قدرتمند نئودیمیوم در سراسر سطح لنگه (بهویژه در مرکز و نقاط بالای قفل) باید پیوستگی جذب مغناطیسی را در کل پهنا نشان دهد. اگر آهنربا فقط در خطوطی مشخص (مسیر قوطیهای پراکنده) چسبید و در بقیه سطح رها شد، با یک اسکلت توخالی کارگاهی روبهرو هستید.
نقش پروفیلهای تقویتی U و Z در خنثیسازی اهرماندازی
ورق سرتاسری به تنهایی کافی نیست؛ رفتار خمشی ورق در برابر بار نقطهای ناشی از فشار دیلم نیازمند مهاربندی داخلی است. در سازههای صنعتی مهندسی، ورق فولادی توسط پروفیلهای فورمینگشده به فرم ناودانی U-Channel یا مقاطع Z-Channel با جوشهای استاندارد CO2 در فواصل معین شبکه میشود. این مقاطع عملکردی شبیه به شاهتیر در سقفهای مرکب دارند و اجازه نمیدهند لبههای لنگه بر اثر وارد آمدن گشتاور پیچشی توسط دیلم سارقان از جای خود خم شود یا لنگه اصطلاحاً تاب بردارد. غیبت این پلهای صلب در دربهای بیکیفیت بازار، علت اصلی باز شدن آنها با یک دیلم ساده در کمتر از ۳۰ ثانیه است.
مهندسی چهارچوب، ضخامت ورق و آزمون زوایای کلاف
بسیاری از خریداران تمام تمرکز خود را روی لنگه میگذارند، در حالی که لنگه فولادی با ضخامت ۲ میلیمتر هم روی یک چهارچوب ضعیف و دفرمه، هیچ مقاومتی از خود نشان نخواهد داد. چهارچوب در واقع تکیهگاه اصلی تمام بار دینامیکی، بارهای ناشی از ضربه و اتصالات لولا و زبانههای قفل به سازه ساختمان است. یک چهارچوب استاندارد باید پایداری ابعادی و صلبیت هندسی خود را در طول زمان و تحت فشار بتنریزی پشت کارگاه حفظ کند.
کالیبراسیون ضخامت ورق چهارچوب با کولیس دیجیتال
یکی از متداولترین تخلفات تولیدکنندگان غیرصنعتی، استفاده از ورقهای روغنی با ضخامتهای ۰.۹ تا ۱.۱ میلیمتر به جای ورقهای ۱.۵ تا ۲ میلیمتر استاندارد است. این کاهش ضخامت نه تنها وزن سازه را کاهش میدهد، بلکه در زمان سفت کردن پیچهای رولبولت یا فشار جکهای نصب، موجب تابیدگی دهانه چهارچوب میشود. در بازرسی مقاطع چهارچوب، استفاده از کولیس دیجیتال در لبههای آزاد، شیارهای جاگذاری لاستیک درزبندی EPDM و محل سوراخهای زبانه قفل، حقیقت ضخامت فلز را فاش میکند. هر ضخامتی کمتر از ۱.۵ میلیمتر، ریسک تغییر شکل اسکلت زیر بارگذاری دیلم را به شدت بالا میبرد و گامی خطرناک در عدم موفقیت پروژه برای تشخیص درب ضد سرقت اصل محسوب میشود.
کیفیت جوشکاری، رنگ الکترواستاتیک و زوایای فارسیبر کلاف
بررسی کنترل کیفیت ظاهری چهارچوب نکات فنی مهمی را آشکار میسازد:
- دقت زوایای اتصالات (گونیا بودن گوشهها): در خطوط تولید مکانیزه، اتصالات ۴۵ درجه با ارههای دقیق آبصابونی برش خورده و زاویه اتصال با گونیای ۹۰ درجه مهندسی کاملاً صفر است. در کارهای کارگاهی، درزهای باز در گوشهها با بتونه نقاشی پر شده و پس از مدت کوتاهی ترک میخورند.
- نوع و یکنواختی جوشکاری: رد جوشها باید از نوع جوش محافظ گاز CO2 ممتد و پرداختشده باشد، نه خالجوشهای متفرقه الکترود دستی که با سنگ فرز نامنظم ساییده شدهاند و مقاومت برشی پایینی دارند.
- پوشش رنگ پودری الکترواستاتیک کورهای: ضخامت رنگ باید بین ۷۰ تا ۱۰۰ میکرون با پخت کوره در دمای استاندارد ۲۰۰ درجه باشد. رنگهای هوای خشک کارگاهی با کوچکترین برخورد اشیای فلزی پوسته شده و در محیطهای با رطوبت نسبی دچار زنگزدگی زودهنگام میشوند.
یراقآلات، سیستمهای قفل و آزمون مقاومت در برابر پینبری و تخریب
سیستم قفل و یراقآلات، خط مقدم درگیری فیزیکی با مهاجم است. اگر قویترین سازه فلزی را در اختیار داشته باشید اما سیلندر و قفل آن نامرغوب باشد، نفوذ به داخل سازه کار بسیار سادهای خواهد بود. کارگاههای زیرپلهای برای کاهش هزینههای تمامشده، از مغزیهای برنجی بازاری بدون برند، قفلهای کپیبرداریشده بدون لایسنس و دستگیرههای سربی شکننده استفاده میکنند که در برابر متهکاری و ضربه چکش هیچ پایداری ندارند. در نقطه مقابل، محصولات مهندسی و مطمئن به یراقآلات تنظیمی باربر و قفلهای کالیبرهشده با استانداردهای بینالمللی مجهز هستند.
تفاوت قفلهای مونو، مولتی و چنگکی در رفتار مکانیکی
نوع زبانه و شیوه قفل شدن لنگه در چهارچوب تفاوت عمدهای در مقاومت فشاری ایجاد میکند:
- قفلهای مونو سیستم (تک قفل): این سیستمها تنها در یک نقطه میانی لنگه عمل میکنند. در صورت اعمال فشار از گوشههای بالا یا پایین، فاصله بین لنگه و چهارچوب باز شده و در تسلیم میشود.
- قفلهای مولتیپوینت (چند جهته مرکزی): با چرخاندن کلید، زبانهها به صورت همزمان در چند نقطه شامل لبه کناری، لبه فوقانی و گاهی لبه تحتانی درگیر میشوند که بار وارده را در کل پیرامون پخش میکند.
- قفلهای چنگکی (Hook Locks): پیشرفتهترین شیوه درگیری مکانیکی که زبانهها به جای ورود مستقیم استوانهای، به صورت قلابهای فولادی خمیده به درون چهارچوب قفل میشوند. این مکانیزم اجازه نمیدهد لنگه با دیلم از چهارچوب جدا شود، زیرا هرچه فشار برای فاصله انداختن بیشتر شود، چنگکها محکمتر در شیار چهارچوب گیر میافتند.
مشخصات سیلندر اصل و محافظت از رزت فولادی ضد مته
سیلندر یا توپی قفل باید از آلیاژ سختکاریشده دارای پینهای ضد مته (Anti-Drill Pins) و شیارهای ضد کارتینگ باشد. اما مهمتر از خود مغزی، مکانیزم محافظ رزت است. در دربهای بیکیفیت، رزت محافظ صرفاً یک ورقه نازک آبکاریشده آلومینیومی یا پلاستیکی است که با یک انبردست کنده میشود. در اجرای اصولی، رزت از فولاد حرارتدیده با ضخامت بالا ساخته شده و پیچهای اتصال آن از سمت پشت درب (داخل واحد) بسته میشوند؛ به طوری که از بیرون هیچ راه دسترسی فیزیکی، پیچگوشتی یا امکان اهرم کردن برای کندن پوسته رزت وجود ندارد.
سیستمهای لولا، رگلاژپذیری و هوابندی با لاستیک EPDM
لولاها نه تنها وزن سازه را تحمل میکنند، بلکه پاشنه آشیل امنیتی در پشت لنگه هستند. اگر سارقان نتوانند سمت قفل را باز کنند، سراغ لولاها میروند تا با برش دادن آنها یا خارج کردن پیم، لنگه را از سمت دیگر بیرون بکشند.
لولاهای جوشی سنتی در برابر لولاهای مخفی و تنظیمی ساچمهدار
در محصولات کارگاهی، اغلب از سه عدد لولای استوانهای جوشی بازاری استفاده میشود که بدون هیچ بلبرینگ دقیق، مستقیماً به ورق نازک چهارچوب خالجوش زده شدهاند. این لولاها به مرور زمان دچار سایش شده، لنگه افتادگی پیدا میکند و صدای سایش فلز روی فلز پدیدار میشود. در استانداردهای مهندسی، از لولاهای مجهز به بلبرینگهای استیل کفگرد و سیستمهای تنظیمی استفاده میشود. علاوه بر این، در پشت لنگه باید حداقل سه تا چهار عدد پین فولادی ثابت (Anti-Theft Fixed Bolts) تعبیه شود. با وجود این پینها، حتی اگر سارق تمام لولاهای بیرونی را با سنگ فرز برش دهد، لنگه به دلیل قفل شدن این شاخکهای فولادی صلب در کالبد چهارچوب، سر جای خود باقی میماند و فرو نمیریزد.
عایقبندی صوت، حرارت و دودبندی هوابند
امنیت تنها به مقاومت در برابر سرقت خلاصه نمیشود؛ آرامش صوتی و جلوگیری از نفوذ بو و دود بخش دیگری از کارایی درب ساختمانی است:
- عایق صوتی و حرارتی میانی: در محصولات متفرقه، فضای خالی استراکچر با یونولیتهای دانسیته پایین پر میشود که خود قابلیت اشتعال بالا دارد. در تولید استاندارد صنعتی، از پشم سنگ فشرده با دانسیته حداقل ۸۰ تا ۱۰۰ کیلوگرم بر متر مکعب یا پلیاورتان تزریقی نسوز استفاده میگردد که خمیرمایه کاهش صوت تا ۳۵ دسیبل است.
- لاستیک درزبندی EPDM: استفاده از نوار درزگیر مرغوب با پایه اتیلن پروپیلن دیان منومر (EPDM) که در کانال اختصاصی چهارچوب جاگذاری میشود، مانع از عبور جریان هوا، گرد و غبار و اتلاف حرارتی میگردد. نوارهای لاستیکی پیویسی کارگاهی پس از چند ماه خاصیت ارتجاعی خود را از دست داده و خشک و خرد میشوند.
چکلیست مهندسی تحویلگیری و بازرسی در محل پروژه
برای پیمانکاران، مدیران پروژه و حتی مالکان واحدها، همراه داشتن یک روش اجرایی مدون هنگام تحویل بار در کارگاه یا پروژه الزامی است تا مانع از تضییع سرمایه شود. در ادامه شاخصهای ملموس کنترل کیفیت تدوین شده است:
- بررسی یکنواختی فواصل بادخور (Clearance): فاصله بین محیط لنگه و قاب چهارچوب در تمامی اضلاع (چپ، راست و بالا) باید به طور یکنواخت بین ۳ تا ۴ میلیمتر باشد. وجود فواصل نامنظم نشانگر ناشاقولی در فرآیند جوشکاری یا عدم دقت در برشکاری لنگه است.
- تست روان بودن عملکرد کلید در زوایای مختلف: کلیدها باید بدون اعمال کمترین نیروی عمودی یا جانبی، با چرخش نرم و چندمرحلهای عمل کنند. هرگونه سفتی نشانه سایش زبانه با سوراخ چهارچوب به دلیل تابیدگی سازه است.
- آزمون بسته شدن خودکار و چفتشدگی با دستگیره: هنگام کشیدن لنگه با نیروی انگشت، زبانه لبه باید بدون لرزش در جای خود بنشیند و درب با کمترین صدا چفت شود. لقی در این مرحله به معنای شیار نادرست لاستیک EPDM یا تنظیم نبودن لولاهاست.
- صداگیری و توپر بودن لایه میانی: با ضربه زدن با بند انگشت به نقاط مختلف لنگه، باید صدای کوبهای خفه و توپر شنیده شود. پیچیدن صدای طبل در میان لنگه، نشانه عدم تزریق عایق پشمسنگ یا فوم پیوسته در پشت ورق فولادی است.
کیفیت و دوام درهای ساختمانی هرگز محصول یک برچسب تجاری یا رنگآمیزی چشمنواز رویهها نیست؛ بلکه نتیجه همگرایی دقیق ورق فولادی استاندارد، پروفیلکشی مهندسی، یراقآلات کالیبرهشده، عایقبندی اصولی و در نهایت شیوههای نصب کاملاً تراز و تخصصی است. مهندسان و کارشناسان فنی ما در برنا پنجره بر این باورند که بررسی دقیق پیش از خرید و استعلام جزئیات نامرئی استراکچر، بزرگترین پشتوانه آرامش و امنیت سازه شماست. اگر برای فاز نازککاری پروژه یا بازسازی واحد مسکونی خود نیازمند بازبینی نقشههای اجرایی، بررسی نمونههای مقطع برشخورده یا مشاوره جهت انطباق ابعاد فریم انتظار و انتخاب بهترین سیستم متناسب با کاربری سازه هستید، همکاران ما در دپارتمان مهندسی برای همراهی فنی و کارشناسی در کنار شما حضور دارند.