
در پروژههای ساختمانی مدرن و انبوهسازی، انتخاب سیستمهای بازشوی آلومینیومی دیگر تنها یک تصمیم معماری یا زیباییشناختی نیست؛ بلکه مستقیماً با مبحث ۱۹ مقررات ملی ساختمان، بهینهسازی مصرف انرژی و کاهش هزینههای نگهداری بلندمدت سازه گره خورده است. در این میان، استفاده از پلی امید پنجره ترمال بریک بهعنوان قلب تپنده عایقبندی حرارتی در مقاطع آلومینیومی شناخته میشود. با این حال، بسیاری از سازندگان، ناظران مقیم و دفاتر فنی در مرحله تحویلگیری متریال در کارگاه یا کارخانه، با چالش بزرگی روبهرو هستند: تشخیص تیغه پلیآمید واقعی و تقویتشده با الیاف شیشه از نوارهای ارزانقیمت PVC یا پلیپروپیلن که با ظاهری مشابه اما عملکردی کاملاً مخرب وارد چرخه تولید میشوند. کیفیت یک پنجره استاندارد حاصل جمع مهندسی پروفیل، گالوانیزه یا مقاطع تقویتی، شیشه صنعتی، یراقآلات تنظیمی، آببندی دقیق و نصب اصولی است؛ و کوچکترین انحراف در اصالت تیغه عایق، تمام سرمایهگذاری انجامشده روی پوسته خارجی ساختمان را بیاثر میکند.
چرا قلب عایقبندی پنجرههای آلومینیومی به تیغه پلیآمید وابسته است؟
آلومینیوم به دلیل استحکام کششی بالا، وزن کم، مقاومت در برابر خوردگی و قابلیت اجرای دهانههای بزرگ، متریال محبوب معماران در نماهای مدرن و ساختمانهای نوساز است. اما این فلز یک نقطه ضعف فیزیکی بزرگ دارد: ضریب هدایت حرارتی بسیار بالا. در پروفیلهای آلومینیومی معمولی (نرمال)، گرمای داخل ساختمان در زمستان و سرمای مطبوع فضا در تابستان با سرعتی نزدیک به ۲۰۰ وات بر متر کلوین از جداره فلزی عبور میکند. این پدیده که در مهندسی ساختمان به آن پل حرارتی (Thermal Bridge) میگویند، علاوه بر هدررفت شدید انرژی، باعث ایجاد اختلاف دمای شدید بین سطح داخلی پروفیل و هوای اتاق میشود. نتیجه مستقیم این اختلاف دما، پدیده میعان، عرق کردن شیشه و فریم، رشد قارچ و کپک در کنجها و در نهایت آسیب به گچکاری و رنگ دیوارهای پیرامونی پنجره است.
برای شکستن این پل حرارتی، در مهندسی تولید مقاطع آلومینیومی از ساختار دو جداره مستقل استفاده میشود: یک پوسته آلومینیومی در سمت بیرون و یک پوسته آلومینیومی در سمت داخل ساختمان. این دو بخش فلزی به وسیله یک یا دو نوار عایق غیرفلزی به نام پلی امید پنجره ترمال بریک به یکدیگر دوخته میشوند. این تیغه عایق با ضریب انتقال حرارتی بسیار پایین (حدود ۰.۳ وات بر متر کلوین)، جریان انتقال انرژی را بهطور کامل قطع میکند و عملاً یک سد حرارتی و صوتی میان محیط بیرون و داخل ایجاد مینماید.
مکانیزم انتقال حرارت و نقش پلیآمید تقویتشده با الیاف شیشه (PA66 GF25)
در استانداردهای بینالمللی مانند DIN EN 14024، هر نوع پلاستیکی مجاز به قرار گرفتن در ساختار مقاطع آلومینیومی نیست. متریال استاندارد و تاییدشده برای ساخت پلی امید پنجره ترمال بریک، ترکیب مهندسیشده پلیآمید ۶.۶ تقویتشده با ۲۵ درصد الیاف شیشه (PA66 GF25) است. افزودن ۲۵ درصد الیاف فایبرگلاس به زنجیره پلیمری پلیآمید ۶.۶، ویژگیهای مکانیکی و حرارتی منحصربهفردی به این قطعه میبخشد که آن را برای تحمل تنشهای سازهای در پروژههای ساختمانی آماده میکند.
- همخوانی ضریب انبساط طولی با آلومینیوم: یکی از حیاتیترین پارامترهای مهندسی در نماهای ساختمانی، رفتار متریال در برابر شوکهای دمایی است. در اقلیمهایی با اختلاف دمای شدید شب و روز یا تابستان و زمستان، آلومینیوم منبسط و منقبض میشود. ضریب انبساط حرارتی PA66 GF25 دقیقاً همتراز با آلیاژ آلومینیوم ۶۰۶۳ طراحی شده است تا در اثر تغییرات دمایی، هیچگونه لغزش، جداشدگی یا ایجاد شکاف میکروسکوپی در محل اتصال (دوخت) رخ ندهد.
- تحمل تنشهای برشی و بار باد (Wind Load): در طبقات بالای برجها و ساختمانهای مرتفع، فشار و مکش باد نیروهای برشی عظیمی به لنگه بازشو و فریم وارد میکند. تیغه پلیآمید به دلیل وجود الیاف شیشه در بافت خود، استحکام کششی و برشی بسیار بالایی دارد و دو پوسته آلومینیومی را مانند یک عضو یکپارچه سازهای در کنار هم نگه میدارد، بدون آنکه دچار تغییر شکل یا خزش (Creep) شود.
- مقاومت در برابر حرارت کوره رنگ الکترواستاتیک: پروفیلهای آلومینیومی پس از مونتاژ اولیه (عمل رولینگ و پانچ)، وارد کورههای پخت رنگ پودری الکترواستاتیک یا خطوط آنادایز میشوند که دمایی حدود ۱۸۰ تا ۲۰۰ درجه سانتیگراد دارند. پلی امید پنجره ترمال بریک با فرمولاسیون استاندارد، نقطه ذوبی بالاتر از ۲۵۰ درجه سانتیگراد دارد و بدون کوچکترین تغییر ابعاد، تاببرداشتن یا افت خواص مکانیکی، فرآیند پخت رنگ را پشت سر میگذارد.
- پایداری شیمیایی و مقاومت در برابر اشعه فرابنفش: این تیغهها در برابر رطوبت، بارانهای اسیدی، حلالهای شیمیایی کارگاهی و تابش مستقیم نور خورشید کاملاً پایدار هستند و در طول عمر مفید ساختمان دچار پوسیدگی، تردشدگی یا ترکخوردگی نمیشوند.
تأثیر عرض و هندسه تیغه پلیآمید بر ضریب انتقال حرارت (Uf) و مبحث ۱۹
برای انبوهسازان و مهندسان مشاور، دریافت تاییدیه انرژی بر اساس ویرایش جدید مبحث ۱۹ مقررات ملی ساختمان یک الزام قانونی برای اخذ پایانکار است. در محاسبات نرمافزاری اتلاف انرژی ساختمان، ضریب انتقال حرارت فریم (Uf) نقش تعیینکنندهای دارد. عرض تیغه پلی امید پنجره ترمال بریک مستقیماً بر این ضریب اثر میگذارد. تیغههای استاندارد بسته به سری پروفیل و کاربری پروژه، در عرضهای ۱۴.۸ میلیمتر، ۱۸ میلیمتر، ۲۴ میلیمتر، ۳۲ میلیمتر و حتی در سیستمهای فوق عایق (Passive House) تا ۴۴ میلیمتر تولید میشوند.
هرچه عرض این تیغه بیشتر باشد، مسیر عبور گرما طولانیتر و مقاومت حرارتی پروفیل بالاتر میرود. علاوه بر عرض، هندسه مقطع تیغه (ساده، حفرهدار یا دارای بالههای ممانعتکننده تابش) نیز در کاهش انتقال حرارت همرفتی داخل محفظه پروفیل موثر است. در مجموعههای صنعتی مرجع مانند برنا پنجره، پیش از تولید انبوه، فایلهای نقشهکشی و شاپدرایینگ پروژه بر اساس منطقه اقلیمی ساختمان بررسی میشود تا سری پروفیل و عرض تیغه پلیآمید دقیقاً مطابق با الزامات مبحث ۱۹ و بار باد منطقه انتخاب گردد.
فاجعه خاموش در کارگاههای تولید؛ چرا برخی از نوار PVC به جای پلیآمید استفاده میکنند؟
متأسفانه در بازار رقابتی و پرنوسان مصالح ساختمانی، برخی کارگاههای غیرتخصصی برای کاهش قیمت تمامشده در مناقصات و جلب نظر خریدارانی که تنها بر مبنای قیمت پایین تصمیم میگیرند، دست به یک تخلف فنی بزرگ میزنند: جایگزینی پلی امید پنجره ترمال بریک با نوارهای پلاستیکی ارزانقیمت از جنس PVC سخت (پلیوینیل کلراید) یا پلیپروپیلن (PP). از آنجا که هر دو نوار پس از مونتاژ در داخل مقطع پروفیل قرار میگیرند و رنگ مشکی دارند، تشخیص این تقلب برای افراد غیرمتخصص در نگاه اول تقریباً غیرممکن است؛ اما پیامدهای آن در کمتر از دو سال پس از بهرهبرداری از ساختمان، به شکل خسارتهای جبرانناپذیر ظاهر میشود.
مقایسه فنی و ساختاری پلیآمید تقویتشده (PA66) با نوارهای PVC فیک
برای درک عمق تفاوت میان متریال اصلی و نمونههای تقلبی، باید رفتار فیزیکی و مکانیکی این دو ماده را در شرایط واقعی کارگاهی و بهرهبرداری ساختمان بررسی کنیم:
- مقاومت حرارتی و رفتار در برابر گرما: دمای نرمشدگی نوارهای PVC حدود ۷۵ تا ۸۰ درجه سانتیگراد است. در روزهای گرم تابستان، دمای سطح پروفیلهای آلومینیومی تیره (بهویژه رنگهای مشکی، آنتراسیت و قهوهای سوخته که در معماری مدرن بسیار پرطرفدارند) در معرض تابش مستقیم خورشید بهراحتی به بیش از ۸۵ درجه سانتیگراد میرسد. در این دما، نوار PVC نرم شده و خاصیت نگهداری خود را از دست میدهد؛ در حالی که پلی امید پنجره ترمال بریک تا دمای ۲۰۰ درجه سانتیگراد کوچکترین افت مقاومتی نشان نمیدهد.
- تفاوت فاحش در ضریب انبساط طولی: ضریب انبساط حرارتی PVC حدود ۳ تا ۴ برابر بیشتر از آلومینیوم است. این ناهماهنگی باعث میشود در اثر تغییرات دمای شب و روز، نوار PVC در داخل شیار آلومینیوم حرکت کند. این حرکت مداوم به مرور زمان باعث گشاد شدن محل دوخت (Knurling) شده و اتصال مکانیکی بین پوسته داخلی و خارجی پنجره را از بین میبرد.
- استحکام مکانیکی و پدیده دفرمگی لنگه: تیغه PVC فاقد الیاف شیشه تقویتکننده است و در برابر تنشهای کششی و وزن شیشههای دو و سه جداره سنگین (مانند شیشههای لمینت ایمنی یا شیشههای سکوریت عریض) مقاومت ندارد. در پروژههایی که از تیغه PVC استفاده شده، پس از مدتی وزن سنگین شیشه باعث میشود پوسته داخلی و خارجی پروفیل نسبت به هم بلغزند، لنگه بازشو دچار افتادگی شدید شود و پنجره عملاً از رگلاژ خارج گردد.
- شکنندگی در سرمای شدید: در اقلیمهای سردسیر و کوهستانی، نوارهای PVC در دماهای زیر صفر درجه بهشدت ترد و شکننده میشوند. یک ضربه ناگهانی ناشی از کوبیده شدن لنگه پنجره در اثر جریان باد شدید، میتواند باعث ترک خوردن یا شکستن کامل تیغه PVC و جدا شدن بخش داخلی پنجره از فریم بیرونی شود.
- امکان رنگآمیزی پس از مونتاژ: از آنجا که PVC در دمای کوره رنگ الکترواستاتیک ذوب میشود، تولیدکنندگان متقلب مجبورند پروفیلهای آلومینیومی را قبل از دوخت رنگ کنند و سپس نوار PVC را وارد آن نمایند. فرآیند پانچ و دوخت (رولینگ) روی پروفیل رنگشده، باعث ایجاد ترکهای میکروسکوپی در لایه رنگ پودری در لبههای شیار میشود که نقطه آغاز پوستهپوسته شدن و خوردگی رنگ در نما خواهد بود. در مقابل، پلی امید پنجره ترمال بریک اصیل، قابلیت تحمل دمای کوره را دارد و فرآیند رنگآمیزی روی پروفیل مونتاژشده و یکپارچه انجام میشود.
عواقب مالی و اجرایی استفاده از پنجرههای دارای تیغه تقلبی برای سازندگان
در تجربههای میدانی بازرسی از پروژههای ساختمانی نیمهکاره یا نوساز، بارها مشاهده شده که سازندهای به دلیل اختلاف قیمت ۱۰ تا ۱۵ درصدی در پیشفاکتور اولیه، قرارداد را به یک کارگاه غیرمعتبر واگذار کرده است. تنها یک سال پس از تحویل واحدها به خریداران، شکایتهای متعدد بابت نفوذ باد و گردوغبار، گیر کردن لنگهها هنگام باز و بسته شدن، و سوت کشیدن پنجرهها در طبقات بالا آغاز میشود. در این حالت، هیچگونه رگلاژ یا تعویض لاستیک درزبندی EPDM مشکل را حل نمیکند؛ زیرا ساختار اصلی پروفیل از هم گسیخته است و تنها راهکار، تخریب کامل پنجرهها از روی سنگ نما و جایگزینی مجدد آنهاست. چنین خطایی نهتنها تمام سود حاصل از صرفهجویی اولیه را از بین میبرد، بلکه اعتبار برند سازنده را در بازار مسکن خدشهدار میکند.
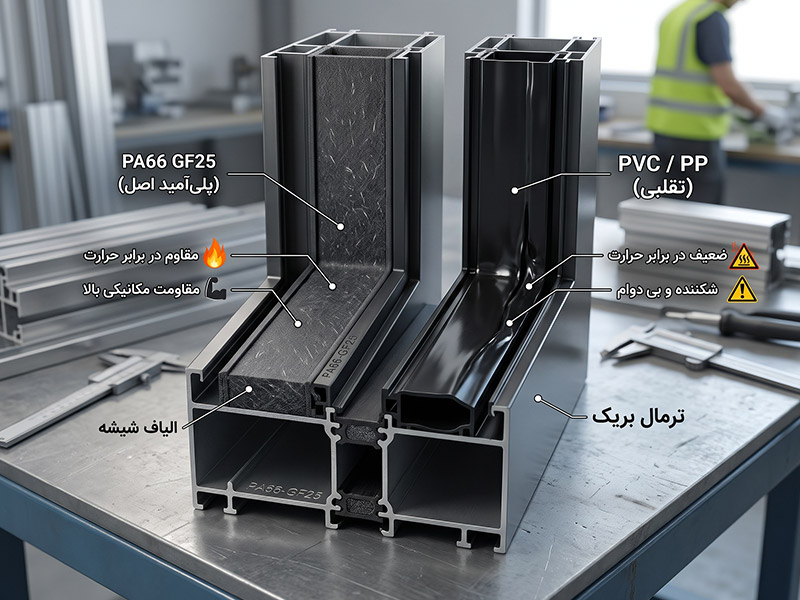
پروتکل تست کارگاهی؛ چگونه مهندسان ناظر و سازندگان پلیآمید اصل را از PVC تشخیص دهند؟
یکی از مهمترین وظایف مدیران پروژه، مهندسان ناظر و کارفرمایان هوشمند پیش از تایید نهایی صورتوضعیت و پرداخت اقساط تولیدکننده، انجام بازرسیهای فنی روی نمونه مقاطع برشخورده (تکه پروفیلهای نمونه کارگاهی) است. خوشبختانه برای تشخیص اصالت پلی امید پنجره ترمال بریک و تمایز آن از نوارهای PVC تقلبی، نیازی به تجهیزات پیچیده آزمایشگاهی نیست و میتوان با چهار تست ساده اما کاملاً علمی در کارگاه یا دفتر فنی، ماهیت واقعی متریال را کشف کرد.
۱. آزمون شعله مستقیم و تحلیل رفتار سوختن (تست آتش)
سادهترین و قطعیترین روش کارگاهی، جدا کردن یک قطعه کوچک از تیغه عایق (یا گرفتن شعله فندک به لبه تیغه در یک مقطع برشخورده پروفیل) است. رفتار پلیمری PA66 GF25 و PVC در برابر شعله مستقیم کاملاً متضاد است:
- رفتار پلیآمید تقویتشده (اصل): پلیآمید به سختی شعلهور میشود. پس از دور کردن شعله، آتش ظرف چند ثانیه بهصورت خودبهخود خاموش میشود (خاصیت خودخاموششوندگی). دود حاصل از سوختن آن بسیار کم و به رنگ سفید مایل به خاکستری است و بویی شبیه به سوختن پشم، مو یا شاخ سوخته ایجاد میکند. پس از سرد شدن محل سوختگی، به دلیل وجود ۲۵ درصد الیاف شیشه، یک لایه خاکستر سخت و بافتدار باقی میماند و قطره مذاب چکه نمیکند.
- رفتار نوار PVC (فیک): PVC با شعله زرد و ریشهدار میسوزد و در لبه شعله رنگ سبز ملایمی (به دلیل وجود اتم کلر) دیده میشود. دود آن بسیار غلیظ، سیاه و خفهکننده است و بوی تند و زننده اسید کلریدریک (مشابه بوی سیم سوخته) متصاعد میکند. علاوه بر این، بافت آن ذوب شده و به صورت قطرههای داغ چکه میکند.
۲. آزمون خمکاری و انعطافپذیری مکانیکی (تست شکست)
اگر یک تکه از تیغه عایق آزاد را در دست بگیرید و با انبردست یا فشار انگشتان سعی کنید آن را با زاویه ۹۰ درجه خم کنید، تفاوت ساختاری الیاف شیشه بلافاصله آشکار میشود. نوارهای PVC بسیار نرم و منعطف هستند و بهراحتی بدون شکستن تا میشوند و در محل تاشدگی، تغییر رنگ سفید (Stress Whitening) ایجاد میکنند. در مقابل، پلی امید پنجره ترمال بریک با ۲۵ درصد الیاف شیشه، بسیار خشک، صلب و مستحکم است. این تیغه در برابر خم شدن مقاومت بسیار بالایی نشان میدهد و اگر نیروی بیش از حد وارد شود، به جای خم شدن، با صدای خشک و ناگهانی (شبیه شکستن یک تکه سرامیک یا چوب خشک) میشکند و در مقطع شکستگی، رشتههای ریز الیاف شیشه قابل مشاهده است.
۳. بررسی سطح مقطع، بافت ظاهری و حک لیزری برند سازنده
تولیدکنندگان معتبر جهانی تیغههای پلیآمید (مانند برندهای مطرح اروپایی و خطوط تولید استاندارد تحت لیسانس)، مشخصات فنی محصول شامل کد استاندارد (PA66 GF25)، تاریخ تولید، شماره بچ نامبر و نام برند را بهصورت پیوسته با لیزر یا چاپ مقاوم روی بدنه تیغه حک میکنند. همچنین با نگاه دقیق به سطح مقطع برشخورده تیغه با یک ذرهبین ساده، در پلیآمید اصل بافتی مات، متراکم و دارای درخششهای بسیار ریز ناشی از برش الیاف فایبرگلاس دیده میشود؛ در حالی که سطح مقطع PVC کاملاً براق، صیقلی و یکدست پلاستیکی است.
۴. کنترل کیفیت درز دوخت و تست برش طولی (آزمون استحکام اتصال)
حتی اگر از بهترین پلی امید پنجره ترمال بریک استفاده شود، اما فرآیند مکانیکی اتصال آن به آلومینیوم (مراحل آجزنی یا Knurling، جایگذاری تیغه و رولینگ یا پرس نهایی) بهدرستی انجام نشود، پنجره دچار ضعف سازهای خواهد شد. در خطوط تولید پیشرفته، پیش از قرار دادن تیغه، شیار پروفیل آلومینیوم توسط چرخدندههای الماسه آجزنی میشود تا دندانههای ریزی در فلز ایجاد شود. سپس تیغه پلیآمید در شیار قرار گرفته و تحت فشار غلطکهای کالیبرهشده پرس میشود تا دندانههای آلومینیوم در بافت پلیآمید فرو روند. برای تست کیفیت این دوخت در کارگاه، اگر یک قطعه ۱۰ سانتیمتری از پروفیل را برش دهید و با چکش به یکی از پوستههای آلومینیومی ضربه بزنید، دو پوسته نباید به سادگی از هم جدا شوند یا در طول شیار بلغزند.
تکمیل پازل عایقبندی؛ چرا تیغه پلیآمید بدون شیشه صنعتی و یراق تنظیمی بیاثر است؟
در نگاه مهندسی و سیستماتیک، نباید فریب تبلیغات تکبعدی را خورد. حتی اصیلترین پلی امید پنجره ترمال بریک تنها حدود ۲۰ تا ۲۵ درصد از سطح کلی یک پنجره را پوشش میدهد؛ بیش از ۷۵ درصد سطح بازشوها را شیشه اشغال کرده و مابقی عملکرد سیستم به یراقآلات و لاستیکهای درزبندی وابسته است. اگر یک سازنده بهترین پروفیل آلومینیوم ترمال بریک را سفارش دهد، اما در کنار آن از شیشههای دستساز کارگاهی یا یراقآلات غیراستاندارد استفاده شود، عملاً پل حرارتی و صوتی از بخشهای دیگر وارد ساختمان خواهد شد.
اهمیت شیشه فلوت سوپر کلیر اردکان و اسپیسر یکپارچه دستگاهی
بسیاری از هدررفتهای انرژی و مشکلات کدر شدن شیشه در پروژههای ساختمانی، ناشی از استفاده از شیشههای شیت درجه دو و اسپیسرهای برشخورده دستی با چسبزنی سنتی است. در یک پنجره ترمال بریک مهندسیشده، شیشه باید دارای ویژگیهای زیر باشد:
- استفاده از جامهای فلوت سوپر کلیر اردکان: شیشههای فلوت باکیفیت، فاقد موجهای نوری و اعوجاج تصویر هستند و شفافیت بینظیری به نمای ساختمان میبخشند. در پروژههای مدرن، ترکیب این شیشهها با پوششهای کنترل انرژی (Low-E) در جداره داخلی، مکمل عملکرد پلی امید پنجره ترمال بریک در جلوگیری از اتلاف گرما و ورود اشعه مادون قرمز خورشید است.
- اسپیسر آلومینیومی یکپارچه خمکاریشده (Warm Edge / دستگاهی): در خطوط تولید صنعتی تماماتوماتیک شیشه، اسپیسر دور شیشه به صورت یکپارچه و بدون هیچگونه برش در چهار کنج خم میشود و تنها یک اتصال در بخش میانی دارد. این ساختار یکپارچه، همراه با تزریق رطوبتگیرهای استاندارد (سیلیکاژل) و درزگیری ثانویه با چسب پلیسولفاید یا سیلیکون استراکچرال، از نفوذ بخار آب به فضای میان دو جدار شیشه جلوگیری میکند.
- تزریق گاز آرگون با سوپاپهای استاندارد: وجود گاز آرگون در فضای بین دو شیشه، ضریب هدایت حرارتی شیشه را تا ۳۰ درصد کاهش میدهد. تنها شیشههایی که دارای اسپیسر یکپارچه و سوپاپهای تزریق گاز صنعتی هستند، میتوانند این گاز را در طولانیمدت در خود نگه دارند.
نقش یراقآلات تنظیمی باربر و لاستیکهای درزبندی EPDM
پروفیلهای آلومینیوم ترمال بریک به دلیل دو جداره بودن و امکان نصب شیشههای سهجداره یا لمینت سنگین، وزن قابل توجهی دارند. استفاده از یراقآلات بازاری فاقد قابلیت رگلاژ سهبعدی در این سیستمها، به سرعت باعث افتادگی لنگه و از بین رفتن همپوشانی لاستیکها میشود. لولاها و مکانیزمهای قفل چندنقطهای (اسپانیولت) باید حتماً از نوع یراقآلات تنظیمی باربر با تحمل وزن متناسب با ابعاد بازشو (مثلاً ۱۳۰ تا ۱۸۰ کیلوگرم برای لنگههای بزرگ یا سیستمهای لیفت اند اسلاید) انتخاب شوند. همچنین، لاستیکهای درزبندی میانی (Central Gasket) که دقیقاً روی تیغه پلی امید پنجره ترمال بریک نشسته و محفظه تخلیه آب را از بخش داخلی جدا میکنند، باید صددرصد از جنس EPDM اصیل باشند تا در برابر سرما و گرما خشک نشده و هوابندی و آببندی کامل (Water & Air Tightness) را تضمین نمایند.
چکلیست کنترل کیفیت و مدیریت ریسک خرید برای سازندگان و انبوهسازان
در شرایط اقتصادی پرنوسان و بازارهای تورمی، یکی از بزرگترین دغدغههای سازندگان، انبوهسازان و دفاتر فنی، ریسک بدقولی پیمانکاران، افزایش ناگهانی قیمتها در میانه پروژه یا تغییر مخفیانه مشخصات فنی متریال برای جبران هزینهها توسط تولیدکنندگان ضعیف است. تکیه بر یک زنجیره تأمین یکپارچه که تمامی حلقههای تولید را در اختیار دارد، کلید عبور از این چالشهاست.
هنگام عقد قرارداد و تحویلگیری پنجرههای آلومینیوم ترمال بریک در کارگاه، بهرهگیری از یک چکلیست مهندسی از بروز هرگونه خسارت مالی جلوگیری میکند:
- مطالبه شاپدرایینگ (Shop Drawing) و دفترچه محاسبات بار باد پیش از تولید: تولیدکننده موظف است پیش از برش پروفیلها، نقشههای اجرایی دقیق هر تیپ پنجره را بر اساس دهانههای واقعی اجرا شده در کارگاه (پس از اجرای فریمهای انتظاری آهنی یا گالوانیزه) ترسیم کرده و به تایید مهندس ناظر برساند.
- شفافیت کامل در متراژ پروفیل و آنالیز دقیق پیشفاکتور: در قراردادهای حرفهای، نوع آلیاژ آلومینیوم (مثلاً ۶۰۶۳ با سختی T5 یا T6)، ضخامت دیواره پروفیل، برند و عرض دقیق پلی امید پنجره ترمال بریک (مثلاً PA66 GF25 با عرض ۲۴ میلیمتر)، مشخصات دقیق شیشه صنعتی و برند یراقآلات باید خطبهخط در متن قرارداد قید شود.
- بازدید از خطوط تولید مکانیزه و دپوی متریال: تولیدکنندهای که دارای دپوی گسترده پروفیل و کارخانه اختصاصی تولید شیشه دوجداره و سهجداره است، در برابر نوسانات ناگهانی بازار آسیبپذیر نیست و میتواند تعهد قطعی به تحویل بهموقع پروژه طبق برنامه زمانبندی (گانت چارت) بدهد.
- نمونهبرداری تصادفی در کارگاه هنگام تخلیه بار: مهندس مقیم پروژه باید هنگام ورود اولین پارت پنجرهها به کارگاه، برشهایی از پرت پروفیلهای همان پارت را تحویل گرفته و تست شعله و انعطافپذیری را روی پلی امید پنجره ترمال بریک انجام دهد تا از انطباق کامل محصول تحویلی با نمونه تاییدشده اولیه اطمینان حاصل کند.
- نظارت بر نصب اصولی، تزریق فوم پلییورتان و آببندی پیرامونی: حتی بهترین پنجره تولیدشده در کارخانه، اگر با تراز لیزری نصب نشود و درز بین فریم آلومینیوم و سابفریم آهنی با فوم پلییورتان استاندارد و چسب سیلیکون خنثی (Neutral) آببندی نگردد، دچار نفوذ آب و انتقال صدا خواهد شد.
در مجموعه صنعتی برنا پنجره و برنا ویو، ما بر این باوریم که آرامش خاطر یک سازنده یا مالک ساختمان، در گرو شفافیت فنی و نظارت دقیق بر تکتک اجزای پنجره است. با بهرهگیری از خطوط تولید مکانیزه، تیم مهندسی شاپدرایینگ، کارخانه اختصاصی شیشه با استانداردهای فلوت سوپر کلیر اردکان و اسپیسر یکپارچه دستگاهی، و پایبندی مطلق به استفاده از تیغههای پلیآمید تقویتشده اصیل و یراقآلات تنظیمی، همراه مطمئن پروژههای ساختمانی شما هستیم. اگر در مرحله طراحی، برآورد هزینه یا انتخاب سیستمهای پنجره ترمال بریک و نماهای شیشهای برای پروژه خود قرار دارید، کارشناسان فنی ما آماده بررسی نقشههای معماری و ارائه مشاوره مهندسی دقیق به شما هستند.