انتخاب متریال در پروژههای ساختمانی نوساز، همواره تلاقی دو رویکرد محاسباتی سازه و مدیریت هزینه است. در مهندسی نمای بازشو و بازشوهای ساختمانی، اصطلاح متداولی میان دفاتر فنی جریان دارد که کیفیت پنجره را صرفاً به نام تجاری اکسترودکننده ماده اولیه نسبت میدهد. با این حال، تجربه نظارت کارگاهی نشان میدهد که ارزیابی عملکردی نیازمند یک بررسی جامع بر پایه هندسه مقاطع، ضخامت دیوارههای خارجی، تیپ مقاومت در برابر تابش فرابنفش، رفتار مکانیکی در برابر بار باد و کیفیت مونتاژ نهایی است. در ساختوسازهای معاصر شهری و پروژههای ویلایی با دهانههای وسیع، مقایسه پروفیل هافمن و بوتیا از منظر دوام سازهای، ثبات رنگ، ضرایب انتقال حرارتی و نحوه همپوشانی با مقاطع مکمل نظیر سیندژ، معیاری اساسی برای کنترل ریسک اعوجاج و افت کیفی در درازمدت به شمار میرود.
یک پنجره دوجداره استاندارد، ساختاری متشکل از پروفیل پلیمری، تقویتکننده فولادی، شیشه چندجداره صنعتی، قطعات آببند و یراقآلات مکانیکی متحرک است. تفاوت در فرمولاسیون پودر خام، نوع استابیلایزرهای حرارتی و نحوه طراحی محفظههای داخلی (چمبرها) مستقیماً تعیین میکند که پنجره در برابر تنشهای کششی ناشی از اختلاف دمای شب و روز تا چه میزان ایستادگی نشان میدهد. اگر شناخت دقیقی از تفاوتهای اکستروژن و استانداردهای ردهبندی ملی و بینالمللی وجود نداشته باشد، سرمایهگذاری سنگین در بخش بازشوها به دلیل نشستهای زودهنگام لنگه و عدم هوابندی کامل با هدررفت مواجه خواهد شد.
معیارهای مهندسی در تحلیل مقاطع پلیمری UPVC و ردهبندی استاندارد
ارزیابی کیفی مقاطع در استاندارد ملی ایران به شماره ISIRI 12291 و استاندارد معتبر اروپایی BS EN 12608 چارچوبهای سختگیرانهای را برای آزمونهای فیزیکی و مکانیکی تعریف کرده است. بررسی مقاطع بدون تسلط بر این شاخصها، تحلیل را به دادههای تجاری غیرفنی تقلیل میدهد. اصلیترین مبانی برای تحلیل عملکردی عبارتند از:
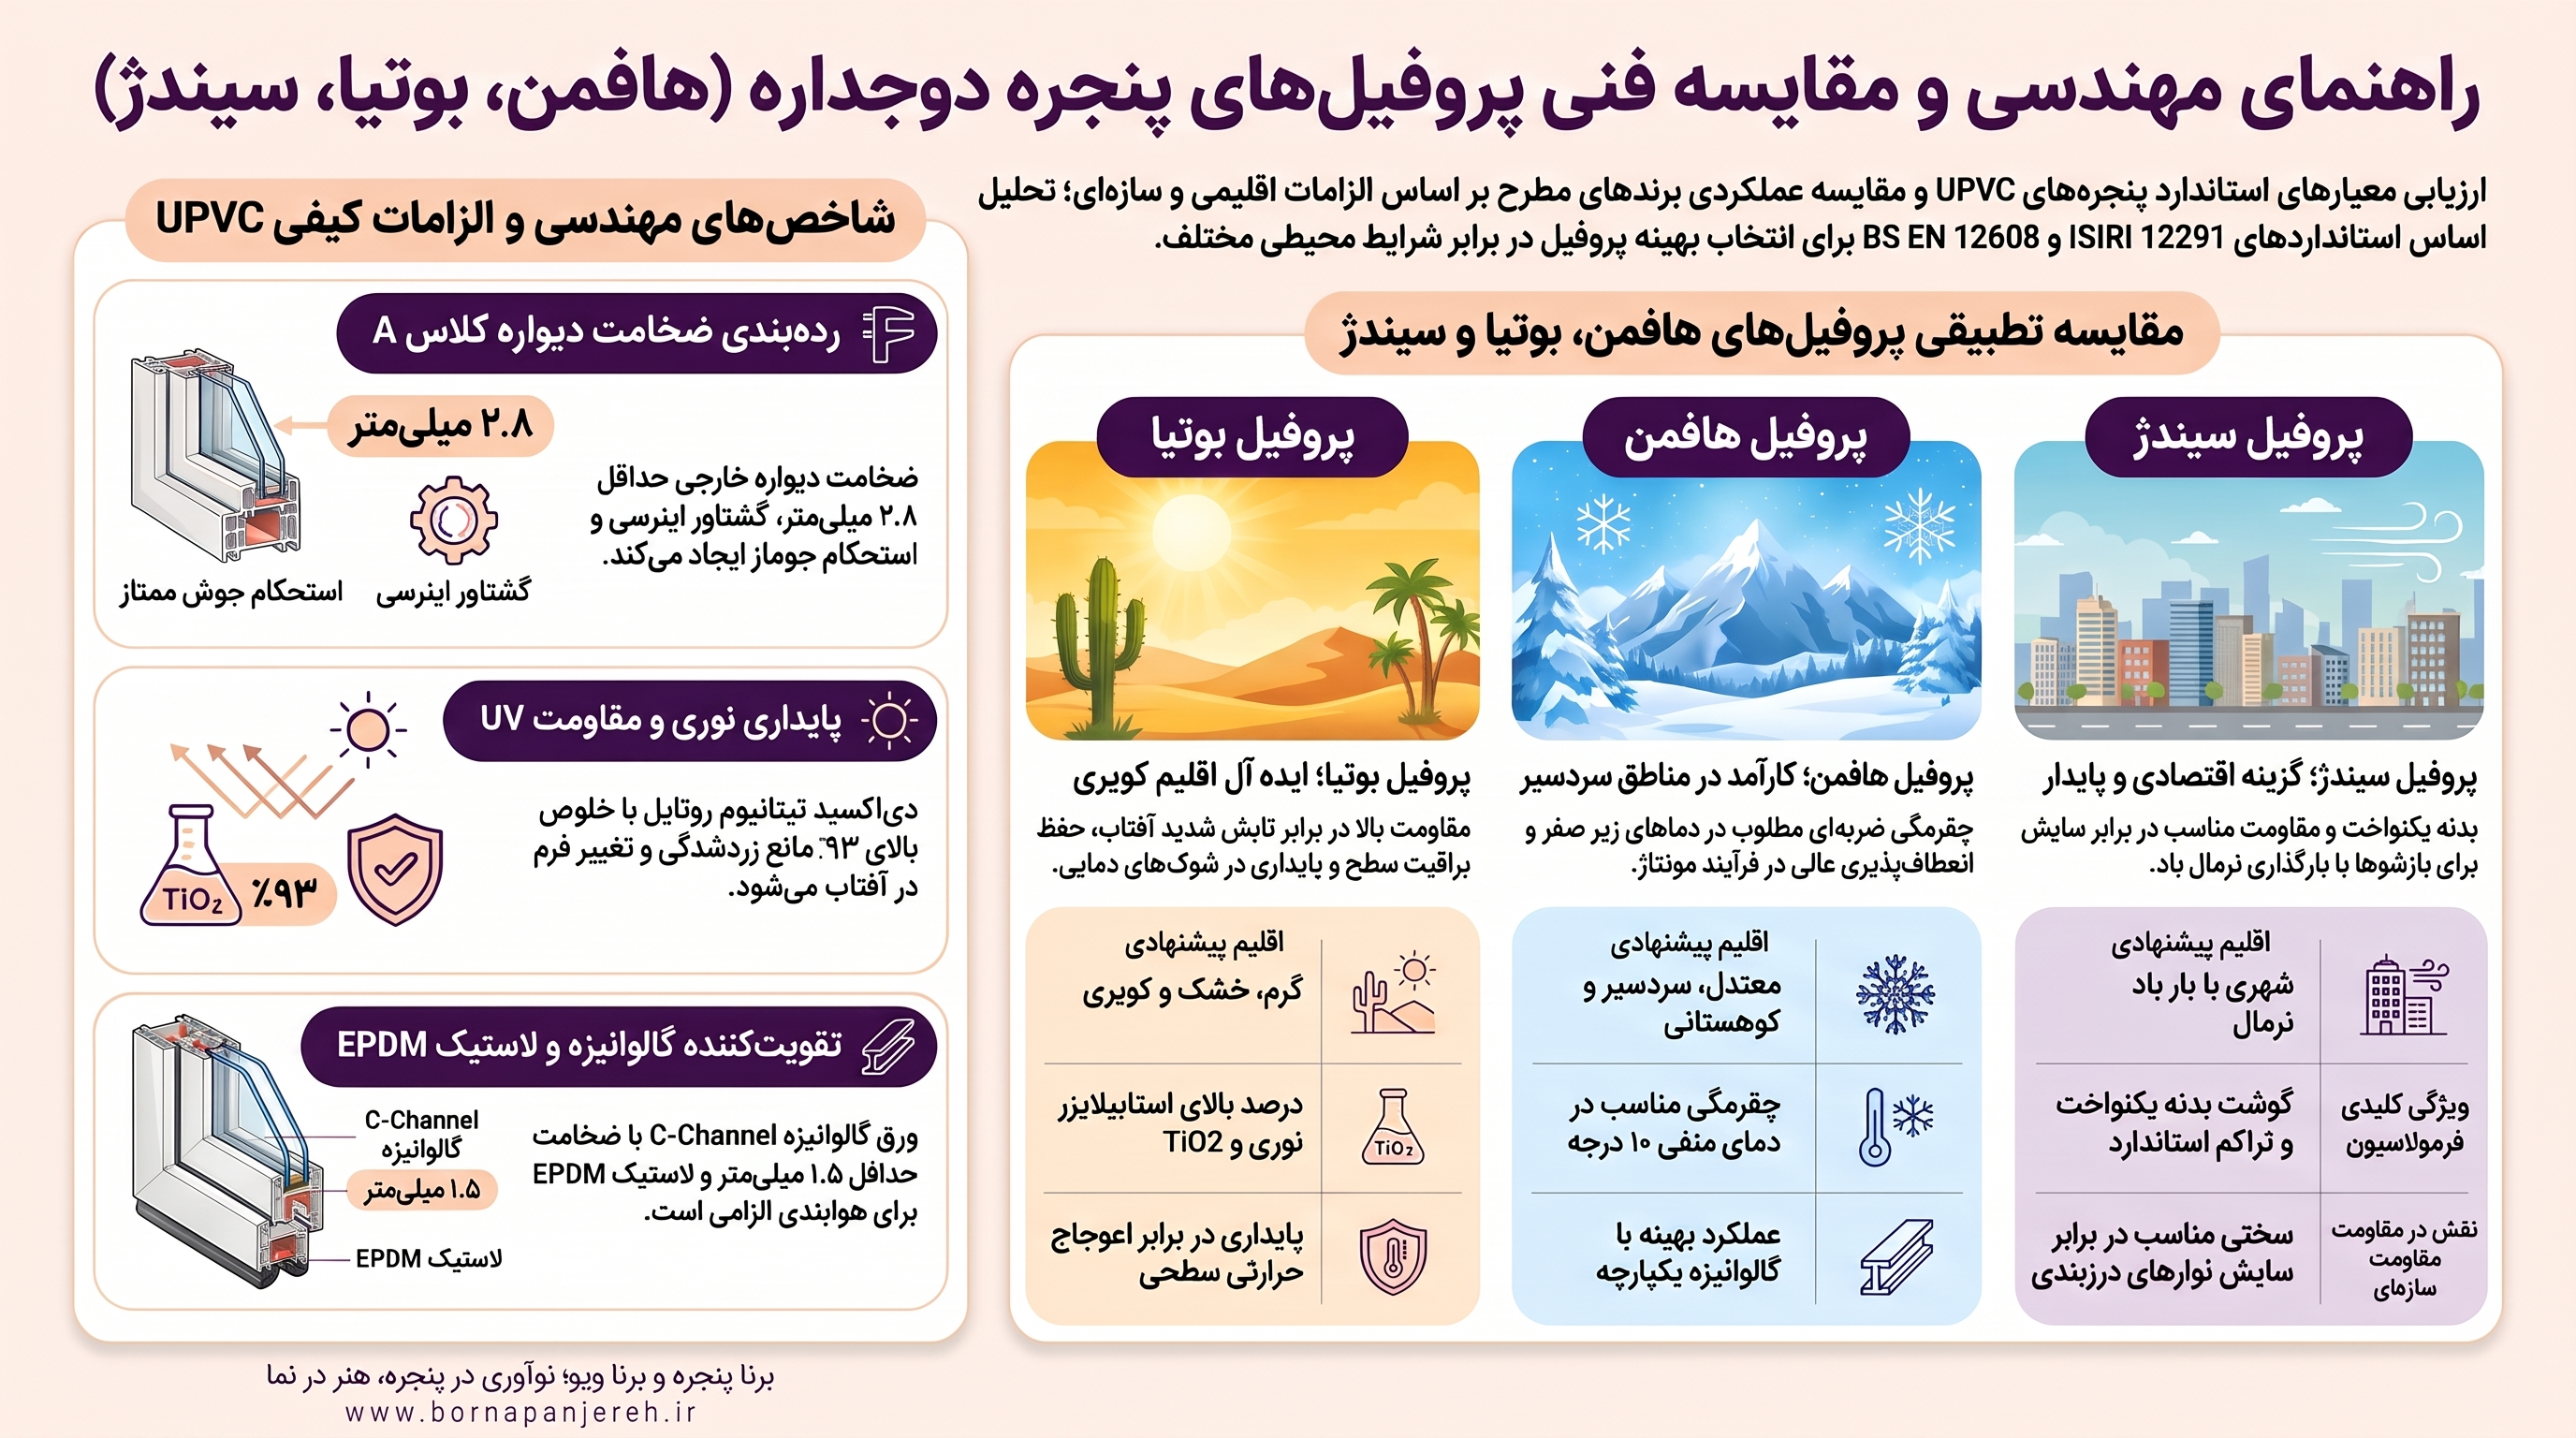
- ردهبندی ضخامت دیواره (Class A و Class B): مطابق استاندارد، مقاطعی که ضخامت دیواره اصلی خارجی آنها برابر یا بیشتر از ۲.۸ میلیمتر و ضخامت دیوارههای رابط داخلی آنها بیش از ۲.۵ میلیمتر باشد، در رده ممتاز Class A قرار میگیرند. هرگونه کاهش ضخامت به زیر ۲.۵ میلیمتر (معمولاً در بازه ۲.۵ تا ۲.۷ میلیمتر) مقطع را وارد رده Class B میکند که گشتاور اینرسی کمتری را برای جوش گوشهها فراهم میآورد.
- تعداد محفظههای هوای داخلی (Chambers): محفظهها صرفاً برای سبکی مقطع نیستند؛ هر چمبر وظیفه ایجاد شکست حرارتی هواپایه و کنترل جریان همرفت حرارتی را بر عهده دارد. محفظه میانی اصلی فضایی است که تقویتکننده گالوانیزه در آن جای میگیرد و ابعاد دقیق آن ضامن عدم چرخش مقطع فولادی است.
- پایداری نوری در برابر پرتوهای UV اقلیمی: در مناطق کویری یا ارتفاعات فلات ایران، مقاومت پلیمری در برابر تخریب نوری با آزمون هوازدگی تسریعشده سنجیده میشود. میزان استفاده از دیاکسید تیتانیوم (Titanium Dioxide - TiO2) با گرید روتایل با خلوص بالای ۹۳ درصد در فرمولاسیون پودر، تعیینکننده اصلی ممانعت از زردشدگی، گچیشدن و شکنندگی ساختار پلیمری در گذر زمان است.
- استحکام ضربه در دمای پایین (Cold Impact Test): مقاومت گوشههای جوشخورده و بدنه پروفیل در برابر ضربه پرتابی وزنهای فولادی در دمای منفی ۱۰ درجه سلسیوس، مقاومت ماده را در جبهههای هوای سرد زمستانی تأیید میکند.
آنالیز هندسی و مدول الاستیسیته در مقاطع هافمن
محصولات هافمن با بهرهگیری از خطوط اکستروژن مدرن و قالبهای طراحیشده بر پایه الزامات مناطق معتدل تا سردسیر، مقاطع ۴ و ۵ کاناله سری ۶۰ و ۷۰ را روانه پروژهها میکنند. ضخامت دیوارههای خارجی در مقاطع نرمال این برند عموماً در مرز استانداردهای مصوب قرار دارد و بهینهسازی کانالهای تخلیه آب به گونهای انجام شده که شیب خروج میعانات از محفظه میانی تسریع شود. در مقایسه پروفیل هافمن و بوتیا، مقاطع هافمن انعطافپذیری مناسبی در مراحل مونتاژ و جوشکاری با ماشینآلات اتوماتیک چهارسر نشان میدهند؛ اما به دلیل توزیع هندسی پرههای داخلی، استفاده از گالوانیزه استاندارد یکپارچه در آن برای کنترل خمشهای ناشی از باد اهمیت دوچندان پیدا میکند.
ویژگیهای متالورژی پلیمری و ثبات رنگ در مقاطع بوتیا
بوتیا صنعت از پیشگامان اکستروژن در شرایط اقلیمی جنوب شرق و نواحی کویری به شمار میرود. ساختار فرمولاسیون این پروفیل با در نظر گرفتن تابش شدید آفتاب، حاوی دوز بالایی از پایدارکنندههای نوری و مقاومت بالا در برابر پدیده گچی شدن است. در تستهای هوازدگی اقلیمی، مقاطع بوتیا به پایداری طولانیمدت براقیت سطحی و ثبات فام رنگی سفید شهرت دارند. از لحاظ هندسی، دیوارههای نشیمن شیشه و لبههای اتصال نوار آببندی در بوتیا طوری زاویهبندی شدهاند که فشار باد مستقیم بر پنجرههای مرتفع را به شکلی پایدار به فریم اصلی منتقل سازند.
رفتار مکانیکی مقاطع در مواجهه با تنشهای اقلیمی ایران
اقلیم ایران شامل سه منطقه عمده با الزامات کاملاً متمایز است: زون رطوبتی حاشیه خزر و خلیج فارس، زون خشک و پرتابش فلات مرکزی، و زون مرتفع و کوهستانی غرب و شمالغرب. عملکرد پنجره باید متناسب با این شرایط مهندسی شود، نه صرفاً بر اساس موجودی انبار فروشندگان محلی.
در پروژههای حاشیه کویر مرکزی، تفاوت دمای شب و روز گاهی به بیش از ۲۵ درجه سلسیوس میرسد. این شوک حرارتی روزانه باعث انبساط و انقباض مداوم پلیمر میگردد. ضریب انبساط حرارتی خطی UPVC حدود چندین برابر فولاد است. اگر فرمولاسیون پودر اکستروژن حاوی پایدارکنندههای حرارتی استاندارد نبوده و از کربنات کلسیم بیش از حد مجاز (بیش از ۸ الی ۱۰ بخش وزنی در فرمول) به عنوان فیلر ارزانقیمت استفاده شده باشد، مقطع دچار دفرمگی، ترکهای مویی در محل سوراخهای یراق و در نهایت خروج از رگلاژ میشود. مقایسه پروفیل هافمن و بوتیا در پروژههای کویری تایید میکند که مقاطع بوتیا به دلیل هماهنگی فرمولاسیون با اقلیمهای گرم و خشک، تمایل کمتری به اعوجاج حرارتی سطحی نشان میدهند، در حالی که در مناطق سردسیر و کوهستانی، چقرمگی ضربهای هافمن در دماهای منفی پایداری مطلوبی ایجاد میکند.
بررسی تطبیقی مقاطع سیندژ در کنار هافمن و بوتیا
پروفیل سیندژ نیز به عنوان یکی از تولیدکنندگان باسابقه در بازار سازندگان، مقاطعی با گوشت بدنه یکنواخت و طراحی کلاسیک به بازار عرضه میکند. در مقام مقایسه فنی سهگانه:
- پروفیل هافمن: گزینهای متداول با شبکه توزیع سراسری بسیار منسجم، انعطافپذیری ابعادی در پروژههای انبوهسازی و عملکرد تاییدشده در زونهای اقلیمی معتدل و سردسیر.
- پروفیل بوتیا: مقاومت شیمیایی و فیزیکی اثباتشده در برابر تابش شدید اشعه ماوراء بنفش خورشید، حفظ ممتد براقیت سطح، چگالی مناسب پلیمری و انتخابی ایدهآل برای اقلیمهای جنوبی و کویری.
- پروفیل سیندژ: ساختار مکانیکی پایدار، سختی مناسب در برابر سایش نوارهای درزبندی و گزینهای اقتصادی با کارایی تاییدشده برای بازشوهای مسکونی با بارگذاری نرمال باد.
توجه داشته باشید که انتخاب هر یک از این مقاطع تنها ۳۰ درصد از عملکرد نهایی را تضمین میکند و ۷۰ درصد باقیمانده وابسته به مهندسی ساخت و نصب است.
نقش زیرساختهای مکانیکی در بازدهی نهایی: تقویتکنندههای گالوانیزه و آببندی EPDM
بزرگترین خطای اجرایی در کارگاههای مونتاژ غیرصنعتی، تقلیل کیفیت سازه برای جبران هزینههاست. صلبیت خمشی یک پنجره UPVC وابسته به هسته فولادی تقویتی است، زیرا پلیمر به تنهایی مقاومت کافی در برابر بارهای جانبی را ندارد. مقایسه پروفیل هافمن و بوتیا زمانی ارزش مهندسی پیدا میکند که شروط استاتیکی داخل محفظه اصلی رعایت شده باشد.
بر اساس استانداردهای الزامی مبحث ششم و نوزدهم مقررات ملی ساختمان:
- ضخامت ورق گالوانیزه: ضخامت تقویتکننده فولادی داخل فریم، لنگه و مولیونها نباید تحت هیچ شرایطی کمتر از ۱.۵ میلیمتر باشد. در دهانههای با ارتفاع بیش از ۲.۲۰ متر و در طبقات بالای ساختمانهای بلندمرتبه، نیاز محاسباتی به ضخامت ۱.۷۵ تا ۲ میلیمتر افزایش مییابد. استفاده از ورقهای سبک و متفرقه با ضخامتهای کمتر از ۱ میلیمتر که به صورت غیرمجاز در برخی کارگاهها به کار میرود، موجب کمانش مولیون در برابر فشار باد و برهم خوردن آببندی پنجره میشود.
- هندسه مقطع گالوانیزه: تقویتکننده باید به صورت مقطع ناودانی شکلدهیشده C-Channel با لبههای خمیده قفلشونده یا قوطی بسته U-Channel کامل باشد تا مقطع فولادی درون چمبر اصلی قفل شده و دچار پیچش نگردد. فاصله پیچهای مهار گالوانیزه به بدنه UPVC نباید از ۳۰ سانتیمتر تجاوز کند.
- لاستیکهای درزبندی و هوابندی: استفاده از نوارهای پیویسی نامرغوب بازاری که ظرف دو سال در برابر آفتاب خشک و شکننده میشوند، عملکرد بهترین برندهای پروفیل را بیاثر میسازد. استاندارد صنعتی حکم میکند که تمامی گسکتها از جنس لاستیک ولکانیزهشده اتیلن پروپیلن داین مونومر (EPDM) با خاصیت ارتجاعی پیوسته و مقاومت حرارتی از منفی ۴۰ تا مثبت ۱۲۰ درجه سلسیوس باشند.
مبانی مبحث ۱۹ مقررات ملی ساختمان و ضرایب انتقال حرارت سطحی
ضریب انتقال حرارت حرارتی فریم پلیمری که با شاخص Uf سنجیده میشود، در سیستمهای استاندارد ۵ چمبر بین ۱.۲ تا ۱.۴ وات بر متر مربع کلوین قرار دارد. با این حال، سطح فریم تنها حدود ۲۰ تا ۳۰ درصد از کل مساحت بازشو را تشکیل میدهد و ۷۰ تا ۸۰ درصد باقیمانده مربوط به یونیت شیشه است. بنابراین، تمرکز بر مقایسه پروفیل هافمن و بوتیا بدون در نظر گرفتن کیفیت ساختار شیشه چندجداره، یک نقص مهندسی آشکار در تحلیل اتلاف انرژی ساختمان به شمار میرود.
تأثیر شیشه فلوت سوپر کلیر صنعتی و اسپیسرهای یکپارچه در بهرهوری پنجره
یونیت شیشه دوجداره عنصری مستقل است که باید با دقت میلیمتری در داخل فریمهای مونتاژشده مهار شود. شیشههای دوجداره دستی یا کارگاهی که در محیطهای غبارآلود با چسبهای پلیسولفاید غیراستاندارد و تزریق هوای معمولی تولید میشوند، پس از مدتی دچار تشکیل بخار داخلی و کاهش محسوس شفافیت نوری میگردند.
در پروژههای تحت نظارت دقیق، شیشه باید الزامات صنعتی زیر را پوشش دهد:
- استفاده از شیشه فلوت سوپر کلیر: بهرهگیری از جامهای سوپر کلیر کارخانجات مرجع نظیر اردکان، شفافیت بصری بالا، ضریب اعوجاج نوری نزدیک به صفر و عدم وجود حبابهای ریز میکروسکوپی را تضمین میکند.
- اسپیسر آلومینیومی بندینگ یکپارچه: اسپیسرها باید با دستگاههای اتوماتیک خمکن به صورت کلاف یکپارچه در گوشهها شکل داده شوند، نه به صورت تکههای برشخورده با گوشههای پلاستیکی که نفوذپذیری رطوبتی دارند. محفظه داخلی اسپیسر با مواد رطوبتگیر استاندارد (سیلیکاجل زئولیت با جذب بالا) پر میشود.
- تزریق مکانیزه گاز آرگون و چسببندی دوبل: گاز آرگون با خلوص بالای ۹۰ درصد باید از طریق سوپاپهای مخصوص و با دستگاه اندازهگیری دقیق به فضای میانی تزریق شود تا مقدار ضریب انتقال حرارت کل پنجره (Uw) به زیر ۱.۸ کاهش یابد. آببندی اولیه با چسب بوتیل گرم و آببندی ثانویه با پلیسولفاید دوجزئی ساختاری، از خروج گاز در سیکلهای دمایی جلوگیری به عمل میآورد.
مهندسی یراقآلات؛ مهار گشتاور لنگه و رگلاژ سهندسی
وزن لنگه بازشو در پنجرههایی با شیشه دو یا سهجداره به راحتی به ۴۰ تا ۷۰ کیلوگرم میرسد. این جرم معلق نیازمند یراقآلاتی است که بار مرده را مستقیماً از طریق لولاها به هسته گالوانیزه داخل فریم منتقل سازند. یراقآلات تنظیمی دوحالته با اسپانیولتهای ضدسرقت قارچیشکل و زاماکهای فولادی، توزیع یکنواخت فشار در تمام پیرامون فریم را هنگام بسته شدن اهرم قفل برقرار میکنند. استفاده از قطعات متفرقه بازاری به جای یراقآلات مرجع با پوشش ضدخوردگی گالوانیزه سرد، موجب افتادگی لنگه، سایش لاستیکها و فرار حرارتی در کنارههای بازشو میگردد.
رویکرد یکپارچه صنعتی برنا پنجره در فرآیند تولید تا نصب کارگاهی
کنترل زنجیره تأمین، تفاوت بنیادین میان کارگاههای مونتاژ پراکنده و مجموعههای صنعتی مهندسیمحور است. در اختیار داشتن خطوط مکانیزه برش و جوش CNC، کارخانه اختصاصی تولید شیشه صنعتی با اسپیسر خم و انبار استراتژیک مواد اولیه، این امکان را فراهم میسازد که مقاطع بر اساس نقشههای محاسباتی شاپدرایینگ با ضخامتهای مهندسیشده گالوانیزه مسلح شوند. تحویل بهموقع پروژههای بزرگ در زمانبندی قرارداد بدون ایجاد توقف در فرآیند ساخت، ریسک سرمایهگذاری را برای سازندگان به حداقل میرساند.
نصب نهایی نیز مرحله حیاتی انتقال بار باد به سازه اصلی ساختمان است. فریم پنجره نباید مستقیماً به نازککاری متصل گردد، بلکه باید از طریق سابفریمهای فلزی (SBF) تراز، پیچهای بولتکس مخصوص بتن و تزریق مداوم فوم پلیاورتان ضدصدا و آببند به همراه ماستیکهای سیلیکونی خنثی در محل درز بادخور، مهار و تثبیت شود. یک رگلاژ تخصصی سهبعدی پس از جاگذاری تاکوزهای تنظیم زیر شیشه، تضمین میکند که پنجره در طول عمر مفید ساختمان بدون تغییر فرم عمل نماید.
چنانچه در مرحله فاز دو معماری یا تدوین اسناد مناقصه و خرید پنجرههای پروژه ساختمانی خود هستید، کارشناسان فنی و مهندسی برنا پنجره آمادگی دارند تا نقشههای اجرایی شما را از منظر بارهای باد وارد بر سازه، آنالیز ابعادی بازشوها و تطابق با مبحث ۱۹ مورد پایش دقیق قرار داده و بهینهترین مشخصات فنی را متناسب با اقلیم و بودجه طرح پیشنهاد نمایند.