خرید پنجره دوجداره در پروژههای ساختمانی و ساختوسازهای مسکونی، اغلب در ظاهر با مقایسه ساده قیمت متری یا مقایسه پیشفاکتور چند برند پروفیل شناختهشده انجام میشود؛ غافل از اینکه پنجره ساختمانی یک سیستم کاملاً مهندسی و چندجزئی متشکل از پروفیل، مقطع فولادی گالوانیزه، شیشه صنعتی چندجداره، نوارهای درزبندی الاستومری، اتصالات مکانیکی و یراقآلات حرکتی است. زمانی که مبنای انتخاب و تسویهحساب صرفاً عدد نهایی پیشفاکتور بدون تطبیق دیتیلهای اجرایی باشد، بستر بسیار گستردهای برای تقلب در ساخت پنجره دوجداره شکل میگیرد. در حقیقت، بخش عمدهای از کاهش قیمتهای نامتعارف در بازار، نه ناشی از تخفیفهای تجاری یا تولید با راندمان بالا، بلکه حاصل دستکاری مستقیم لایههای پنهان متریال، حذف قطعات تقویتی و استفاده از روشهای کارگاهی غیراستاندارد است. شناخت روشهای کمفروشی و شیوههای فریب فنی در بازار، نخستین گام حیاتی برای مهندسان ناظر، سازندگان و مالکان جهت جلوگیری از هدررفت سرمایه و افت کارایی عایقبندی پروژه در طول زمان محسوب میشود.
یک پنجره بیکیفیت و مهندسینشده در روزهای نخست نصب، تفاوتی با یک پنجره استاندارد نشان نمیدهد، اما با گذشت چند ماه و مواجهه سازه با بارهای زنده باد، نشستهای جزئی اسکلت و تغییرات دمایی فصول مختلف، ضعفهای ساختاری آن یکی پس از دیگری آشکار میشوند. افتادگی لنگهها، قفل نشدن صحیح، نفوذ گردوغبار و آب باران، بخارگرفتگی بین دو جداره شیشه و در نهایت تاببرداشتگی کلافها، همگی پیامدهای مستقیم تخلفاتی است که در پروسه تولید و پشت دیوارههای پیویسی یا آلومینیوم رخ داده است. وقتی پنجرهها در تراز نهایی نما قرار میگیرند، دسترسی به این اجزا عملاً مسدود است و رفع ایراد مستلزم تخریب، تعویض کامل یا هزینههای سنگین اصلاحی خواهد بود؛ بنابراین نظارت بر خطوط تولید و کنترل مشخصات کارگاهی پیش از خروج محصول، مرز میان یک سرمایهگذاری ماندگار و یک خسارت قطعی عمرانی است.
مهندسی تقلب در اسکلت پنهان؛ دستکاری رینفورسمان و ضخامت گالوانیزه
پروفیلهای UPVC به دلیل ماهیت پلیمری خود دارای ضریب انبساط حرارتی طولی بالایی هستند و به تنهایی توانایی تحمل بارهای خمشی حاصل از فشار باد و وزن شیشههای سنگین صنعتی را ندارند. به همین دلیل، محفظه اصلی پروفیل باید توسط یک مقطع فولادی گالوانیزه ضدزنگ (رینفورسمان) تقویت شود. اصلیترین و پرریسکترین بخش از تقلب در ساخت پنجره دوجداره دقیقاً در همین فضای داخلی و دور از چشم رخ میدهد؛ جایی که پس از جوش گوشهها و خروج کلاف از خط تولید، هیچ ناظری با چشم غیرمسلح متوجه ضخامت یا حتی وجود این مقطع نخواهد شد.
در پروژههای ساختمانی استاندارد و محاسبات دقیق شاپدرایینگ، ضخامت گالوانیزه باید حداقل ۱.۵ میلیمتر و با هندسه دقیق C-Channel یا U-Channel دارای لبههای برگشتی مقاوم باشد تا ممان اینرسی لازم را برای تحمل بارهای جانبی طبق مبحث ششم مقررات ملی ساختمان فراهم کند. با این حال، شیوههای کاهش هزینه کارگاهی غیرمجاز در این بخش بسیار متنوع است:
- استفاده از ورقهای ضایعاتی با ضخامت کمتر از ۱ میلیمتر: برخی کارگاههای زیرپلهای برای کاهش تناژ آهن مصرفی، از ورقهای موسوم به لولهای یا ورقهای فرمگرفته با ضخامت ۰.۸ تا ۱ میلیمتر استفاده میکنند که مقاومت خمشی کلاف را بیش از ۵۰ درصد کاهش میدهد.
- حذف کامل رینفورسمان در شاخههای عمودی و افقی ثابت: در فریمهای مولیون (Mullion) یا قسمتهای بالای کتیبه، گاهی گالوانیزه به طور کامل حذف میشود یا به صورت منقطع و تکهای در محل پیچ لولا کار گذاشته میشود که صلبیت کلاف را کاملاً از بین میبرد.
- بهکارگیری پروفیلهای فولادی سیاه و غیراستاندارد: استفاده از مقاطع بدون پوشش زینک کافی (کمتر از ۱۲۰ گرم بر متر مربع) که در تماس با رطوبت ناشی از تقطیر یا نفوذ آب، به سرعت دچار اکسیداسیون و خوردگی شده و زنگآبه آن سطح پروفیل سفید را لکهدار میکند.
- بستن پیچهای سرمته با فواصل غیراستاندارد: طبق استاندارد رال آلمان، فواصل پیچهای تثبیتکننده گالوانیزه به بدنه پروفیل نباید از ۳۰ سانتیمتر در شاخههای میانی و ۱۵ سانتیمتر در گوشهها تجاوز کند. کمفروشی در تعداد پیچها باعث لغزش گالوانیزه در داخل محفظه و شکم دادن پنجره در برابر بادهای شدید میشود.
پیامدهای مهندسی افت ممان اینرسی مقطع بر پنجرههای ساختمانی
کاهش ضخامت یا حذف مقطع گالوانیزه مستقیماً مقاومت اینرسی کلاف بازشو و فریم اصلی را مختل میکند. هنگامی که شیشه دوجداره متشکل از لایههای سوپرکلیر سنگین روی کلاف لنگه سوار میشود، بار ثقلی شیشه به یراقآلات و در نهایت به مقطع پیویسی منتقل میگردد. در صورت عدم وجود فولاد تقویتی صلب، لنگه پنجره دچار نشست الاستیک و سپس تغییر شکل خمیری دائم (Creep) میشود. این مسئله به اصطکاک شدید لنگه با فریم تحتانی، از دست رفتن رگلاژ، خروج بادامکهای قفل از زاماک و در نهایت نفوذ مستقیم باد، سرما و آلودگی صوتی منجر خواهد شد.
علاوه بر این، در طبقات بالایی ساختمانها که بار باد به مراتب بیشتر است، پنجرههای فاقد مقطع C-Channel یکپارچه، در حین وزش بادهای شدید دچار لرزش شدید و انحنای طولی میشوند. این کمانش پیوسته علاوه بر سلب آسایش حرارتی و صوتی ساکنان، خطر شکست شیشه در اثر اعوجاج محیطی و خروج لنگه از چهارچوب را به همراه دارد.
دستکاری در متریال پروفیل؛ ترفند پروفیلهای تلفیقی و دانسیته پایین
پروفیل به عنوان استخوانبندی ظاهری پنجره، بیشترین سهم را در محاسبات اولیه برآورد قیمت دارد. تفاوت قیمت میان پروفیلهای درجهیک دارای استاندارد ملی و گواهینامههای بینالمللی با پروفیلهای غیراستاندارد و بازیافتی، انگیزه بالایی را برای اعمال شیوههای پنهانکاری در متراژ مصرفی ایجاد میکند. یکی از ظریفترین روشهای تقلب در ساخت پنجره دوجداره، تلفیق پروفیلها در مراحل مختلف اجرای یک پروژه است؛ به طوری که نمونه ارائه شده به دستگاه نظارت یا دفتر فنی در هنگام عقد قرارداد، متعلق به برندهای برتر بازار است، اما بار ارسالی به کارگاه شامل آمیزهای از متریالهای متفرقه میشود.
پروفیلهای پلیمری غیراستاندارد معمولاً از مقادیر بالای کربنات کلسیم (فیلر ارزانقیمت) و درصد بسیار پایینی از تیتانیوم دیاکساید (عامل اصلی مقاومت در برابر اشعه ماورای بنفش خورشید) تشکیل شدهاند. بالارفتن فیلر باعث افزایش شکنندگی و کاهش دانسیته مقاومت ضربهای پلیمر میشود، در حالی که کاهش پایدارکنندههای حرارتی منجر به زرد شدن، ترکخوردگی سطحی و پوستهشدن بدنه پروفیل زیر تابش آفتاب خواهد شد.
روشهای کارگاهی اختلاط و کمفروشی در مقاطع پیویسی
شناخت ترفندهایی که سودجویان برای کاهش بهای تمامشده پروفیل به کار میبرند، نیازمند دقت در جزئیات فنی و کنترل خطوط اتصال است. مهمترین روشهای فریب در این بخش عبارتند از:
- تلفیق فریم اصلی استاندارد با لنگه و مولیون اکونومی: در این روش، تنها فریم دور کار (که بیشتر در معرض دید قرار دارد) از برند معتبر انتخاب میشود، اما مقاطع لنگه بازشو، کتیبهها و زوارها از برندهای ارزانقیمت و کمضخامت با قالب مشابه تامین میگردند تا در متراژ کلی، هزینهها به شدت افت کند.
- استفاده از پروفیلهای با ضخامت دیواره کلاس B یا C به جای کلاس A: طبق استانداردهای مرجع، پروفیلهای کلاس A باید دارای حداقل ضخامت دیواره خارجی ۲.۸ میلیمتر و دیواره داخلی ۲.۵ میلیمتر باشند. کاهش این ضخامت به ۲.۲ میلیمتر، ضمن کاهش وزن متری متریال مصرفی، استحکام جوش گوشهها را تا ۴۰ درصد تقلیل میدهد.
- عدم تخلیه برادههای جوش و سوزاندن گوشهها: در فرآیند جوش حرارتی، استفاده از دماهای کنترلنشده و دستگاههای معیوب موجب دفرمگی موضعی و سوختن پیوندهای پلیمری در گوشه پنجره میشود که برای پوشاندن آن از رنگآمیزی یا سنگزنی دستی خشن استفاده میگردد.
- بستهبندی مجدد و لیبلزنی تقلبی: استفاده از لیبلهای چاپی مشابه با برندهای معتبر بر روی پروفیلهای بینامونشان و گمنام که در کارگاههای غیرمجاز اکسترود شدهاند.
پروفیلهای تلفیقی یا ساختهشده با مواد بازیافتی به دلیل ناپایداری فرمولاسیون، در برابر شوکهای حرارتی زمستان و تابستان مقاومت ارتجاعی خود را از دست میدهند و در محل جوشها دچار گسستگی میشوند؛ نقطهای که آببندی پنجره را برای همیشه ساقط خواهد کرد.
شیشههای دوجداره دستی در برابر تولید صنعتی؛ دام شیشههای بازاری و گاز آرگون نمادین
شیشه نزدیک به ۸۰ درصد از مساحت هر بازشو را پوشش میدهد؛ بنابراین کوچکترین نقص فنی در ساخت آن، اهداف عایقبندی صوت و حرارت مطابق با مبحث ۱۹ مقررات ملی ساختمان را به طور کامل بی اثر میکند. در میان شیوههای مختلف تقلب در ساخت پنجره دوجداره، حوزه ساخت یونیت شیشه دوجداره به دلیل ماهیت کارگاهی بسیاری از مجموعهها، دارای بیشترین میزان انحراف از مشخصات فنی است. بسیاری از تولیدکنندگان غیرمتعهد، شیشههای موسوم به دستی یا کارگاهی را که در کارگاههای فاقد اتاق تمیز و خطوط اتوماتیک سرهمبندی میشوند، به جای شیشه فلوت صنعتی عرضه میکنند.
یک یونیت شیشه دوجداره استاندارد باید الزاماً از شیشه فلوت سوپر کلیر با ضخامت یکنواخت، بدون موج و حباب (نظیر فلوت اردکان)، اسپیسر آلومینیومی یکپارچه خمخورده دستگاهی، رطوبتگیر استاندارد (سیلیکاجل فعال) و درزبندی دولایه شامل بوتیل پیوسته اولیه و پلیسولفاید ثانویه تشکیل شود. متاسفانه در فرآیندهای سنتی و بازاری، بخش اعظمی از این الزامات قربانی کاهش بهای تمامشده میشود:
- استفاده از اسپیسرهای برشی دستی همراه با گوشه پلاستیکی: در ساخت دستی، اسپیسرها با اره دستی برش خورده و با بستهای پلاستیکی زاویهدار به هم وصل میشوند. این نقاط اتصال مکانیکی به علت نداشتن پیوستگی ساختاری، سریعترین معبر برای خروج گاز آرگون و ورود رطوبت هوا به فضای بین دوجداره هستند، در حالی که در خطوط پیشرفته، اسپیسر به صورت یکپارچه با دستگاه بندینگ خم میشود.
- تزریق نمادین گاز آرگون با تعبیه سوپاپهای خالی: یکی از متداولترین ترفندها، نصب سوپاپهای تزریق گاز روی اسپیسر بدون تزریق واقعی گاز خنثی یا تزریق مقادیر بسیار ناچیز زیر ۳۰ درصد است. گاز آرگون به عنوان مانع اصلی انتقال حرارت همرفتی شناخته میشود و در صورت نبود آن، ضریب انتقال حرارت یونیت به شدت افزایش مییابد.
- بهکارگیری چسبهای غیراستاندارد سیلیکونی و ماستیک به جای پلیسولفاید: پوشش درزگیر دوم باید لایهای متراکم از چسب پلیسولفاید دو جزئی صنعتی به عمق حداقل ۳ تا ۵ میلیمتر باشد. در تولیدات کارگاهی، از چسبهای ارزانقیمت اسیدی (سیلیکون معمولی) استفاده میشود که به مرور زمان روغن انداخته، خاصیت الاستیسیته خود را از دست داده و باعث کدر شدن و ایجاد بخار در سطح داخلی شیشهها میگردد.
- پر کردن ناکافی اسپیسر از مواد جاذب رطوبت: سیلیکاجل باید حداقل داخل دو ضلع از اسپیسر یکپارچه دستگاهی به صورت مکانیزه تزریق شود. عدم مصرف رطوبتگیر استاندارد یا استفاده از پودرهای نمگیر نامرغوب، موجب تشکیل لکههای دائمی بخار در اولین افت شدید دمای محیط در فصل سرما میشود.
- تغییر ضخامت و درجه شفافیت شیشه: جایگزین کردن شیشه فلوت سوپر کلیر با شیشههای ساده، شیت با موجهای مزاحم بصری یا شیشههای بازیافتی با تهرنگ سبز و ناخالصی که در برابر تغییرات دمایی مقاومت بسیار پایینی دارند و ریسک شکست خودبهخودی (حرارتی) در آنها به شدت بالاست.
تخلفات یراقآلات و درزبندها؛ جایگزینی زاماک و لاستیکهای PVC به جای EPDM
حرکت روان، مهار کامل لنگه و عملکرد هوابندی سیستم پنجره مستقیماً وابسته به کیفیت اجزای مکانیکی و لاستیکهای درزگیر آن است. یکی دیگر از ترفندهای مرسوم در تقلب در ساخت پنجره دوجداره، تنزل درجه کیفی یراقآلات حرکتی و مهندسی نماست. یراقآلات از جنس آلیاژهای فشرده بر پایه روی و آلومینیوم (زاماک فشرده استاندارد) یا فولاد ضدزنگ آبکاریشده تولید میشوند تا توانایی تحمل وزن لنگه در طول صدها هزار چرخه باز و بسته شدن را داشته باشند؛ اما در بازار قطعات ارزان، یراقآلات از مواد بازیافتی متخلخل و شکننده ساخته میشوند.
همچنین نوارهای درزبندی که وظیفه ایزولاسیون کامل هوایی و صوتی را بر عهده دارند، باید منحصراً از جنس لاستیک ترکیبی اتیلن پروپیلن داین مونومر (EPDM) با خاصیت بازگشتپذیری الاستیک بالا در برابر اشعه UV و دمای منفی ۳۰ تا مثبت ۱۲۰ درجه سانتیگراد باشند. استفاده از درزبندهای بازاری از جنس پلیوینیل کلراید (PVC) یکی از ارزانترین و خسارتبارترین روشهای کاهش هزینه به شمار میرود:
- پوسیدگی و خشکی سریع نوارهای PVC: لاستیکهای پیویسی حاوی روغنهای پلاستیسایزر فرار هستند که طی چند ماه اول تابش خورشید از ماتریس پلیمر خارج شده و منجر به خشک شدن، ترک خوردن، جمعشدگی طولی و ریزش لاستیک میشوند، در حالی که نوار EPDM دارای ماندگاری انعطافپذیری بیش از ۱۰ سال است.
- استفاده از لولاهای غیرقابل رگلاژ و ضعیف: بهکارگیری لولاهای تکپیچ و غیر تنظیمی که به محض اعمال بار ثقلی شیشه، از محور خارج میشوند. این امر کاربر را ناچار به تنظیمات مکرر، کشیدن لنگه روی پروفیل و سایش گوشهها میکند.
- استفاده از زاماکهای سبک و بدون عمق درگیری: پینهای قفلکننده (بادامکها) برای هوابندی نیازمند درگیری مکانیکی کامل با زاماک متصل به فریم هستند. زاماکهای تقلبی به دلیل استفاده از ورقهای نازک پرسی یا ریختهگری سربدار بیکیفیت، پس از چند بار قفل محکم، ترک برداشته یا میشکنند و لنگه دیگر کیپ نمیشود.
- اسپانیولتهای غیراستاندارد با چرخدندههای پلاستیکی: محور اصلی دستگیره و اسپانیولت در صورت دارا بودن چرخدندههای سربی ضعیف یا تفلونی نامرغوب، تحت گشتاور بستن دستگیره به سرعت رد کرده و باعث قفل شدن دائمی بازشو در وضعیت نیمهباز میگردد.
تلههای مترکشی و ابهام در پیشفاکتور؛ شیوههای مالی کمفروشی
کمفروشی در حوزه پنجرههای دوجداره صرفاً محدود به متریال مصرفی درون کارگاه نیست، بلکه در نحوه مترکشی، نحوه نگارش قرارداد و محاسبه متراژ پروفیل مصرفی نیز به وفور مشاهده میشود. بسیاری از خریداران با مشاهده قیمت اعلامی پایین در مترمربع به ازای کل کار، تصور میکنند معاملهای اقتصادی انجام دادهاند، غافل از اینکه شرکتهای غیرشفاف مابهالتفاوت این قیمت را از طریق اضافه متراژ کاذب، فرمولهای پیچیده نامتعارف و فاکتور کردن موارد پیشفرض به پروژه تحمیل میکنند.
تعهد به شفافیت در ارائه نقشههای اجرایی شاپدرایینگ با ابعاد میلیمتری و ارائه ریز متراژ مصرفی پروفیلها، شیشهها و تعداد دقیق یراقآلات، مرز میان مجموعههای مهندسی و کارگاههای دلالمحور است. رایجترین روشهای مالی برای تحمیل هزینههای پنهان عبارتند از:
- محاسبه مساحت با روش محیط کل به جای فرمول متراژ مصرفی: برخی فروشندگان به جای استفاده از نرمافزارهای استاندارد بهینهسازی برش (مانند iWindoor)، متراژ ابعاد خارجی پنجره را بر مبنای مستطیل محیطی حداکثری حساب میکنند یا ضایعات طبیعی برش پروفیل را مستقیماً بدون توافق به پای خریدار مینویسند.
- فاکتور کردن مجزای فیلرهای استاندارد، زوارها و زهوار: زوار نگهدارنده شیشه و درزگیرها بخشی تفکیکناپذیر از فرمول پروفیل هستند، اما در فاکتورهای فریبنده این اقلام را به صورت جداگانه و با متراژ مجزا فاکتور میکنند.
- تغییر نقشه تاییدشده در حین مونتاژ: اضافه کردن شاخههای مولیون کاذب و تغییر ابعاد بازشوها بدون تایید ناظر پروژه و سپس ادعای نیاز به تقویت کلاف برای دریافت هزینههای اضافی در مراحل پایانی کار.
- حذف هزینههای واقعی نصب و فومبندی از پیشفاکتور اولیه: عدم قید هزینههای تزریق فوم پلییورتان، چسبهای سیلیکون ماستیک خنثی و پیچهای بولتکس آبکاریشده استاندارد در پیشفاکتور و درخواست مبالغ گزاف بابت آنها تحت عنوان «خدمات ویژه نصب» در کارگاه ساختمانی.
چکلیست مهندسی تحویلگیری پنجره دوجداره در کارگاه پروژه
برای مسدود کردن تمامی بسترهای تخلف و پیشگیری از هرگونه تقلب در ساخت پنجره دوجداره، مهندسان ناظر، مجریان و خریداران باید تحویلگیری پنجرهها را در دو فاز تحویل کارگاهی (پیش از نصب) و تحویل نهایی (پس از نصب و رگلاژ) منوط به بررسی دقیق پارامترهای زیر نمایند:
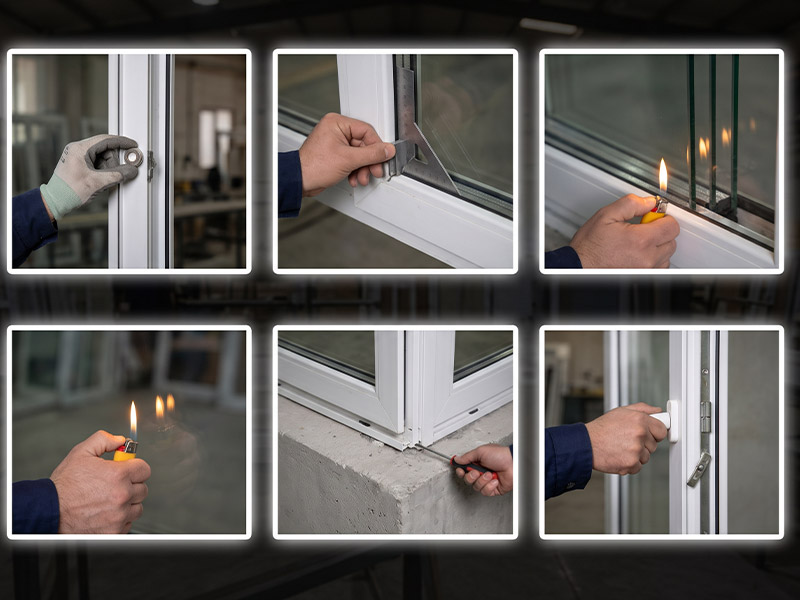
- تست وجود گالوانیزه با آهنربای قوی: در سراسر اضلاع فریم، لنگه و مولیون، یک آهنربای صنعتی نئودیمیوم را به بدنه پیویسی نزدیک کنید. جذب پیوسته و قوی نشاندهنده وجود مقطع فولادی ممتد است. قطعی در میانه شاخه یا عدم جذب در تقاطعها نشاندهنده حذف گالوانیزه است.
- بررسی ضخامت و فواصل پیچهای رینفورسمان: فواصل پیچهای سرمته بیرونی در شیارهای نصب باید کنترل شود. فاصله بیش از ۳۵ سانتیمتر مغایر با الزامات مکانیکی است.
- بررسی زاویه اسپیسر شیشه دوجداره: به گوشههای اسپیسر داخل شیشه نگاه کنید. در صورت استفاده از اسپیسر یکپارچه دستگاهی، گوشهها به نرمی خم شدهاند (Bent). وجود اتصالات زاویهدار پلاستیکی (Corner Key) نشاندهنده تولید کارگاهی دستی است.
- تست شعله برای تطبیق وجود لایههای سوپرکلیر و کنترل ضخامت: نزدیک کردن شعله فندک به شیشه در زاویه ۴۵ درجه؛ انعکاس تصویر شعلهها باید شفاف، همراستا و متناسب با تعداد لایهها باشد (تغییر رنگ تصویر منعکسشده در لایههای خاص نشاندهنده کنترل فلوت است).
- کنترل جنس نوار درزبند: برشی کوچک از لاستیک درزبند در صورت سوختن با دود کم و خاکستر سفید نشانگر EPDM است. درزبند PVC با شعله سبز و دوده سیاه و بوی پلاستیک سوخته مشتعل میشود.
- تست عملکردی و رگلاژ قفلها: دستگیره باید با فشاری ملایم در زاویه ۹۰ و ۱۸۰ درجه تغییر وضعیت دهد. بازشو نباید در حالت نیمهباز خودبهخود حرکت کند یا به کف فریم سایش داشته باشد. تمامی بادامکهای متحرک باید در نشیمنگاه زاماک به نرمی اما محکم درگیر شوند.
- بررسی شیارهای تخلیه آب (Drainage Holes): پنجرههای بدون شیار تخلیه آب استاندارد یا با شیارهای انسدادیافته با برادههای جوشکاری، در اولین بارندگی باعث پسزدن آب به لایههای گچکاری و زیرسازی نما خواهند شد. شیارها باید هم در لنگه و هم در فریم زیرین با کلاهک هدایتکننده باران تعبیه شده باشند.
تضمین کیفیت و بهرهوری انرژی در صنعت در و پنجره ساختمانی، با رویت برچسب برندها روی پروفیل پایان نمییابد؛ بلکه کیفیت واقعی حاصل انتخاب زنجیره تأمین یکپارچهای است که فرآیند شاپدرایینگ، مونتاژ مکانیزه، کنترل ضخامت گالوانیزه ۱.۵ میل، اسپیسر یکپارچه با گاز آرگون صنعتی و نوارهای EPDM اصیل را بدون کاهش مشخصات فنی اجرا میکند. اگر پروژه شما در مرحله انتخاب پنجره یا بررسی پیشفاکتورهاست، مهندسان ما در برنا پنجره آمادگی دارند نقشهها و ابعاد بازشوهای پروژه شما را از منظر مهندسی بار باد، وزن لنگهها و تطبیق الزامات مبحث ۱۹ بازبینی فنی کرده و مشاورهای کاملاً مستند جهت پیشگیری از ریسکهای اجرایی ارائه دهند.