مهندسی نمای شیشهای مدرن در ابعاد بزرگ، مرز باریکی میان پایداری سازهای و زیبایی بصری معمارانه است. در ساختارهای نقطه اتکا یا اصطلاحاً پوینتفیکس، تمرکز بارهای ثقلی و فشارهای جانبی ناشی از باد مستقیماً بر عهده اتصالات فلزی است. انتخاب نادرست این قطعات نه تنها هزینههای گزاف تعویض در ارتفاع را به کارفرما تحمیل میکند، بلکه ریسک شکست ناگهانی شیشههای لمینت و سکوریت را بهشدت افزایش میدهد. در این میان، یراق آلات نمای اسپایدر به عنوان رابط کلیدی انتقال بار میان پوسته شیشهای شفاف و سازه پشتیبان عمل کرده و کیفیت متریال، ریختهگری و عملکرد مفصلی آنها، ضامن ایمنی کامل پروژه در برابر تکانههای لرزهای، نوسانات حرارتی و تندبادهای فصلی است.
در پروژههای مهندسی نما و معماری شیشهای، چالش اصلی تیمهای شاپدرایینگ و دفاتر فنی، تعیین دقیق متالورژی قطعات در شرایط اقلیمی مختلف است. تمایز میان گریدهای زنگنزن آستنیتی نظیر استیل ۳۰۴ و ۳۱۶، فراتر از یک تفاوت نامگذاری ساده آزمایشگاهی است؛ این انتخاب بهطور مستقیم طول عمر مفید اتصالات، مقاومت در برابر پدیده خوردگی حفرهای و در نهایت دوام کل سیستم را در مواجهه با رطوبت، مهنمکی سواحل یا گازهای آلاینده صنعتی کلانشهرها دیکته میکند. شناخت رفتارهای مکانیکی این قطعات و برآورد درست تنشهای متمرکز در اطراف سوراخهای شیشه، نخستین گام اساسی در کاهش ریسک سازندگان و معماران به شمار میآید.
مبانی مکانیکی و نقش یراق آلات نمای اسپایدر در توزیع بارهای سازهای
سیستمهای نمای شیشهای اسپایدر به دلیل عدم بهرهگیری از پروفیلهای پیوسته لامل عمودی و افقی، کاملاً متکی بر انتقال نیرو از طریق گرههای مجزا هستند. در این ساختارها، هر اتصال نقطهای باید قادر باشد بارهای مرده شیشه را در راستای قائم و بارهای دینامیکی باد، مکش و زلزله را در راستای عمود بر صفحه نما مهار کرده و به استراکچر فلزی، کابلهای کششی یا سازههای شیشهای فین منتقل سازد. طراحی هندسی بازوهای چنگکی و اتصالات مفصلی، ضامن حفظ یکپارچگی پوسته در شرایط تغییر شکل مجاز سازه اصلی خواهد بود.
تحلیل مسیر انتقال بار باد و بارهای ثقلی در اتصالات نقطهای
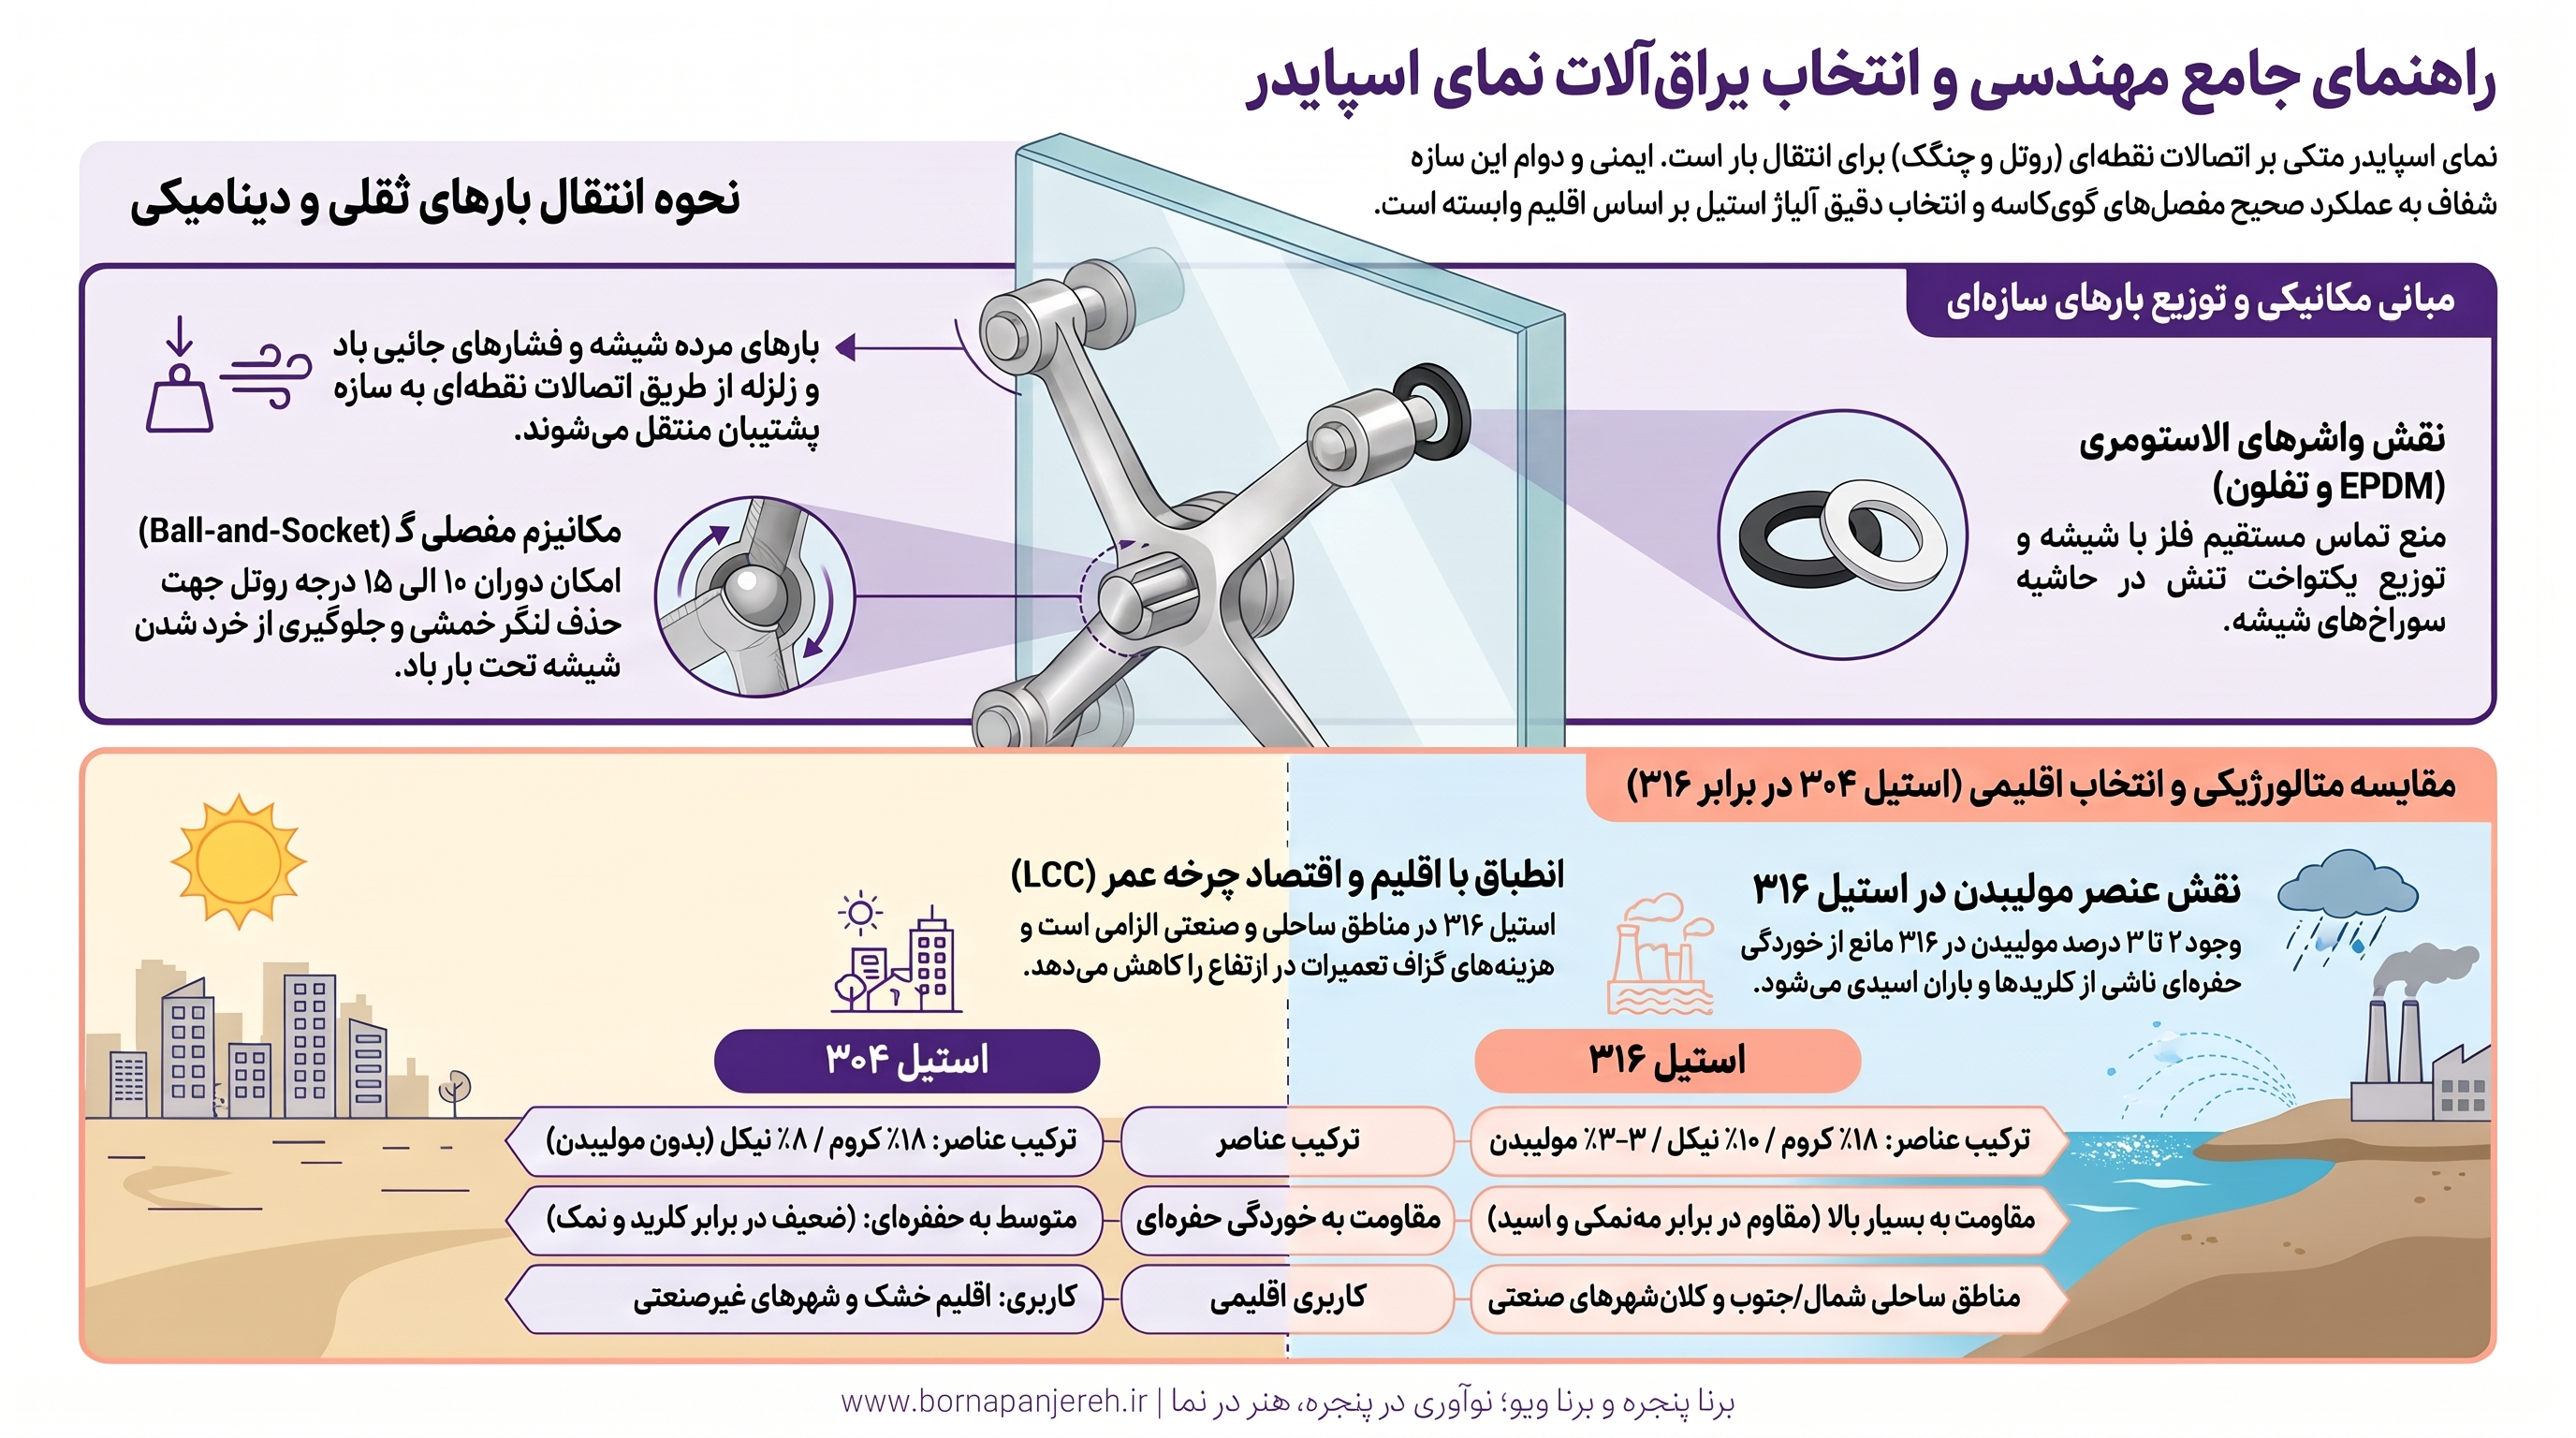
بارهای وارد بر سطح شیشه از طریق سوراخهای کونیکشده یا خزینهخورده به پیجهای باربر منتقل میگردد. در این فرایند، توزیع نامتعادل نیرو میتواند موجب تمرکز تنش موضعی در حاشیه سوراخهای شیشه سکوریت و لمینت شود. حضور بوشهای الاستومری از جنس پلیآمید یا تفلون نسوز و واشرهای الاستیک EPDM در این بخش الزامی است تا از تماس مستقیم فلز به شیشه (Glass-to-Metal Contact) جلوگیری نموده و توزیع یکنواخت تنش را میسر سازد.
- انتقال بار جانبی فشار و مکش باد از سطح پانل شیشه به محور طولی روتلها
- انتقال بار ثقلی ناشی از وزن پانل شیشهای لمینت دو یا چند لایه به بازوهای زیرین چنگک اسپایدر
- جذب لرزشهای هارمونیک و تغییرمکانهای جانبی طبقات ناشی از بارهای لرزهای از طریق مفصلهای گردنده
- مهار نیروهای برشی ناشی از انقباض و انبساط متناوب در سیکلهای سرمایش و گرمایش شبانهروزی
نقش روتلهای مفصلی گویکاسه در جلوگیری از شکست ناشی از تنش متمرکز
استفاده از روتلهای صلب بدون مفصل کروی در دهانههای بزرگ، یکی از بزرگترین خطاهای اجرایی است که در کوتاهمدت به خرد شدن گوشههای شیشه ختم میشود. شیشه تحت اثر بارگذاری باد دچار خمش و شکمدادگی الاستیک مجاز میگردد. اگر روتل قادر به دوران زاویهای نباشد، لبه سوراخ شیشه تحت تنشهای پیچشی و برشی شدید قرار گرفته و فوراً دچار ترک یا ریزش کامل بلورین میشود.
روتلهای مدرن و استاندارد از مکانیزم Ball-and-Socket یا گوی و کاسه بهره میبرند که اجازه دوران آزاد زاویهای تا محدوده ۱۰ الی ۱۵ درجه را به اتصال میدهد. این آزادی حرکت زاویهای باعث میشود هنگام تغییر شکل سطح شیشه، زاویه اتصال همگام با انحنای پانل تغییر کرده و بردار نیروی اعمالی همواره در امتداد محور بهینه پیچ روتل باقی بماند، در نتیجه هیچگونه لنگر خمشی ناخواسته به حاشیه سوراخ شیشه تحمیل نخواهد شد.
مقایسه متالورژیکی استیل ۳۰۴ و ۳۱۶ در ساخت اتصالات اسپایدر
در مهندسی متالورژی، فولادهای زنگنزن آستنیتی سری ۳۰۰ پرکاربردترین آلیاژها برای تولید سازههای سبک شفاف هستند. تفاوت اساسی میان گرید ۳۰۴ و ۳۱۶ در ترکیب عناصر شیمیایی و پایداری لایه غیرفعال اکسید کروم بر روی سطح قطعه نهفته است. در شرایط کارگاهی و نظارت میدانی، این اختلاف ترکیبی مشخصکننده مرز میان زنگزدگی زودرس و درخشش صیقلی دائم خواهد بود.
تأثیر عنصر مولیبدن بر مقاومت در برابر پدیده خوردگی حفرهای و شکافی
استیل گرید ۳۰۴ حاوی حدود ۱۸ درصد کروم و ۸ درصد نیکل است که مقاومت اکسیداسیونی بسیار مناسبی در اتمسفر معمولی ایجاد میکند. با این حال، در حضور یونهای کلرید موجود در هوا یا بارانهای اسیدی شهری، لایه محافظ اکسید کروم دچار تخریب موضعی میگردد. در مقابل، استیل گرید ۳۱۶ دارای ۲ الی ۳ درصد عنصر ارزشمند مولیبدن است که پایداری شیمیایی لایه غیرفعال را در برابر هجوم کلریدها بهشدت ارتقا میبخشد.
پدیده خوردگی حفرهای یا Pitting Corrosion، خطرناکترین شکل آسیب در اتصالات سازهای است؛ زیرا با ایجاد حفرات بسیار ریز میکروسکوپی در بدنه فلز بدون هیچ علامت ظاهری چشمگیر پیشروی کرده و مقطع باربر یراق را مستعد شکست ترد ناگهانی تحت بار باد میسازد. مولیبدن با تثبیت فاز آستنیت، از تشکیل این میکروحفرهها در آلیاژ ۳۱۶ جلوگیری میکند.
روشهای کنترل کیفی کارگاهی و آزمایشگاهی جهت اعتبارسنجی گرید استیل
تشخیص چشمی گرید آلیاژ در کارگاه پروژههای ساختمانی کاملاً غیرممکن است و اعتماد صرف به کاتالوگ یا برچسب وارداتی ریسک بزرگی در پی دارد. ناظران مقیم و تیمهای فنی باید قطعات ورودی به کارگاه را پیش از نصب با چکلیستهای معتبر راستیآزمایی نمایند.
- تست قطرهای شیمیایی با شناساگر سولفات آمونیوم جهت تشخیص سریع و مقدماتی حضور مولیبدن در قطعه
- آزمون کوانتومتری در آزمایشگاه متالورژی معتمد جهت تعیین دقیق درصد عناصر کروم، نیکل، مولیبدن و کربن
- تست غیرمخرب آنالیز با دستگاه پرتابل XRF (طیفسنجی فلوئورسانس اشعه ایکس) بر روی تمامی بچهای ورودی به پروژه
- تست سالت اسپری (مهنمکی) طبق استاندارد ASTM B117 جهت سنجش رفتار قطعه در شرایط شبیهسازیشده ساحلی
- کنترل خواص مغناطیسی؛ آلیاژ آستنیتی باکیفیت نباید خاصیت آهنربایی قوی ناشی از عملیات نورد نامناسب و رسوب فاز فریت داشته باشد
ارزیابی آسیبپذیری اقلیمی و تحلیل اقتصادی اتصالات در چرخه عمر سازه
تصمیمگیری مهندسی در انتخاب یراق آلات نمای اسپایدر باید بر پایه ارزیابی موقعیت جغرافیایی، جهت وزش بادهای غالب و نوع آلایندههای محیطی صورت گیرد. استفاده نسنجیده از اتصالات اقتصادی در اقلیمهای خورنده نهتنها به تغییر رنگ و ایجاد لکههای قهوهای رنگ اکسید آهن روی سطح نما میانجامد، بلکه هزینه پاکسازی و دسترسی با کلایمر را در سالهای ابتدایی بهرهبرداری چندین برابر میکند.
رفتار متریال در هوای شرجی ساحلی، مناطق کوهستانی و کلانشهرهای صنعتی
در نواحی ساحلی شمال و جنوب کشور، ذرات معلق نمک و رطوبت اشباع مداوم، شدیدترین شرایط فرسایشی را پدید میآورند. در این مناطق، استفاده از هرگونه قطعه با گرید ۳۰۴ به معنای آغاز زنگزدگی سطحی در کمتر از ۱۲ ماه خواهد بود؛ بنابراین استفاده از استیل ۳۱۶ یا استیلهای داپلکس در خطوط ساحلی یک الزام مهندسی قطعی است. در مناطق کوهستانی با اقلیم خشک، چرخه مداوم انجماد و ذوب آب درون درزها پارامتر تعیینکننده است که کیفیت اتصالات لاستیکی را به چالش میکشد.
در کلانشهرهایی نظیر تهران، اصفهان و اراک، اسید نیتریک و دیاکسید گوگرد حاصل از احتراق سوختهای فسیلی با رطوبت باران ترکیب شده و اسیدهای خورنده قوی تولید میکنند. رسوب این ذرات در گوشهها و شیارهای چنگکها، لایههای موضعی بسیار خورنده ایجاد مینماید که اتصالات دارای پرداخت سطحی خشن را بهسرعت تخریب میکند.
تحلیل هزینه خرید اولیه در برابر هزینههای نگهداری و بازسازی در ارتفاع
اختلاف بهای تمامشده قطعات استیل ۳۱۶ نسبت به استیل ۳۰۴ در زمان خرید اولیه معمولاً بین ۲۵ تا ۴۰ درصد متغیر است. با این حال، با نگاهی به جدول تحلیل هزینه چرخه عمر پروژه (LCC)، سهم این اختلاف قیمت در کل هزینه احداث نمای شفاف ناچیز است.
- هزینه اجاره، نصب و ایمنسازی کلایمر جهت دسترسی به اتصالات آسیبدیده در طبقات فوقانی
- ریسک بالای شکست پانلهای شیشهای لمینت در زمان دمونتاژ روتلهای قفلشده و زنگزده
- هزینههای گزاف آزمایش مجدد، داربستبندی و ایجاد وقفه در عملکرد روزمره ساختمانهای اداری و تجاری
- افت شدید پرستیژ بصری معماری بنا به دلیل ریزش زنگابه روی شیشههای سوپرکلیر و کفسازی پیادهرو
تفاوتهای فنی در روشهای ریختهگری، شکلدهی و پرداخت سطحی روتل و چنگک
استحکام نهایی یراق آلات نمای اسپایدر تنها تابع ترکیب شیمیایی شمش اولیه نیست، بلکه فرآیند ساخت مکانیکی و متالورژی تولید نقش تعیینکنندهای در حذف عیوب داخلی دارد. وجود هرگونه تخلخل، مک گازی یا ترکهای انجمادی در داخل بدنه بازوها، ظرفیت باربری الاستیک قطعه را در برابر طوفان به طرز خطرناکی کاهش میدهد.
بررسی مزایا و معایب ریختهگری دقیق موم فداشونده در برابر ماشینکاری قطعات
تولید اتصالات اسپایدر عموماً به دو شیوه ریختهگری دقیق (Investment Casting) با موم فداشونده یا ماشینکاری کامل CNC از مقاطع توپر و شمشهای فورجشده انجام میگیرد. شناخت معایب و مزایای هر متد برای تیمهای نظارت کارگاهی ضرورت دارد.
- ریختهگری دقیق (Investment Casting): امکان تولید فرمهای ارگانیک، پایههای چندوجهی و هندسههای پیچیده سهبعدی را با سرعت بالا فراهم میسازد؛ اما نیازمند کنترل فرایندی دقیق است تا از ایجاد حفرههای هوایی میکروسکوپی در داخل گلویی چنگک جلوگیری شود.
- ماشینکاری CNC از بیلت فورجشده: بالاترین چگالی مولکولی و مقاومت تسلیم را ارائه میدهد، عاری از هرگونه حباب داخلی است و مقاومت خستگی فوقالعادهای در برابر بارهای رفتوبرگشتی طوفان نشان میدهد، هرچند بهای تمامشده و زمان تولید آن بالاتر است.
نقش پرداخت سطحی مات ساتن و براق آینهای در کاهش رسوبگذاری آلودگی
نوع فینیشینگ سطح فلز ارتباط مستقیمی با سرعت تخریب آن دارد. زبری سطح (Ra) در اتصالات استیل تعیینکننده میزان ماندگاری ذرات معلق، قطرات باران و آلایندههای اسیدی روی بدنه قطعه است.
سطوح دارای پرداخت براق آینهای (Mirror Finish #8) با پولیش الکتروشیمیایی و مکانیکی پیشرفته، زبری سطح را به حداقل ممکن میرسانند. این صافی میکروسکوپی مانع از چسبیدن دوده و نمک به سطح شده و پدیده خودتمیزشوندگی با آب باران را تقویت میکند. در سوی دیگر، پرداختهای ساتن و برسخورده (Brushed Satin)، علیرغم جذابیت مدرن و مات خود، دارای شیارهای ریز میکروسکوپی هستند که میتوانند بستر مناسبی برای انباشت نمک و رسوب آب اسیدی فراهم آورند؛ بنابراین در مناطق ساحلی، همواره اولویت با قطعات پولیش آینهای است.
الزامات مهندسی طراحی روتلها بر اساس ضخامت و لایههای شیشه لمینت
در پروژههای بزرگ با دهانههای بلند، ضخامت شیشههای نما به صورت تکجداره، دوجداره یا لمینتهای دولایه و سهلایه با فیلمهای PVB یا SentryGlas (SGP) محاسبه میشود. روتل انتخابشده باید با رفتار ویسکوالاستیک لایههای میانی شیشه کاملاً منطبق باشد.
انواع روتلهای کونیک، واشردار و مدفون بر اساس جزئیات اجرایی
هندسه سرپیچ روتل باید متناسب با اهداف زیباییشناسی و نیازهای ایستایی نما انتخاب گردد. هر تیپ روتل، نقشه سوراخکاری و جزئیات شاپدرایینگ متفاوتی را به کارخانه شیشه دیکته میکند.
- روتلهای کلهقارچی یا واشردار (Surface Mounted): نیاز به سوراخکاری صاف بدون پخ دارند. صفحه واشر روی سطح خارجی شیشه قرار گرفته و بالاترین ضریب اطمینان در نگهداری لایههای شیشه را حتی در صورت شکست ارائه میدهد.
- روتلهای کونیک یا خزینهای (Countersunk): سرپیچ فلزی درون ضخامت شیشه مدفون شده و سطح بیرونی نما کاملاً فلاش، صاف و یکنواخت باقی میماند. اجرای آن نیازمند دستگاههای CNC تراش شیشه فوقالعاده دقیق است تا زاویه پخ پیچ و شیشه بدون هیچ خلاصی با یکدیگر منطبق شوند.
- روتلهای مدفون در لایه لمینت: پیشرفتهترین شیوه مهار که پیچ اتصال در کارخانه میان دو لایه شیشه جاگذاری شده و هیچگونه سوراخکاری روی سطح بیرونی شیشه اول مشاهده نمیشود.
تنظیم گشتاور بستن پیچ روتل با ترکمتر و بررسی عمر مفید واشرهای الاستومری
یکی از شایعترین دلایل شکست شیشههای اسپایدر در زمان بهرهبرداری، اعمال نیروی پیشتنیدگی بیش از حد هنگام سفت کردن پیچ روتلها با آچارهای دستی غیرکالیبره است. سفت کردن بیش از حد مجاز، تنش فشاری دائمی در لبه سوراخ ایجاد کرده و در اولین شوک حرارتی تابستان، شیشه را خرد میکند. استفاده از آچار ترکمتر دیجیتال طبق برگه محاسبات سازهای مهندس طراح الزامی است.
علاوه بر گشتاور، متریال واشرهای درگیر نقشی حیاتی در جذب ضربه دارند. استفاده از واشرهای پلاستیکی نامرغوب بازاری که در برابر اشعه فرابنفش خورشید (UV) دچار شکنندگی، خشکی و ترکخوردگی میشوند، اتصال را از حالت ارتجاعی خارج کرده و نفوذ آب باران به درون ساختار لمینت را در پی دارد. تنها استفاده از الاستومرهای پایه EPDM اصل و قطعات تفلونی استاندارد تضمینکننده حفظ خاصیت ارتجاعی مفصل در طول دههها بهرهبرداری خواهد بود.
چکلیست نظارتی و خطاهای متداول کارگاهی در نصب سیستم اسپایدر
نصب دقیق یراق آلات نمای اسپایدر نیازمند کنترل تلورانسهای میلیمتری است. کوچکترین انحراف در شاقول ستونها، سازه پشتیبان یا دستکهای جوششده میتواند زنجیرهای از تنشهای ثانویه پنهان را درون شیشهها حبس کند که در درازمدت پایداری نما را به مخاطره میاندازد.
- خطای عدم رعایت درز ژوئن حرارتی: نصب شیشهها با فاصله کمتر از حد مجاز که در فصل تابستان موجب تماس لبهبهلبه و شکستن پانلها میگردد.
- جوشکاری قطعات به استراکچر بدون خنککاری مناسب: انتقال حرارت بالای جوشکاری به رزوه قطعات استیل باعث تغییر ساختار کریستالی و کاهش مقاومت به خوردگی در ناحیه مجاور جوش (HAZ) میشود.
- عدم رگلاژ نهایی پس از اتمام بارگذاری: شیشهها باید به صورت مرحلهای نصب شده و پس از نشست اولیه کابلها یا خرپاهای فلزی، کل سیستم با شاقول لیزری بازبینی و رگلاژ مجدد شود.
- استفاده از چسبهای نامرغوب در درزهای باز: بهکارگیری سیلیکونهای اسیدی غیراستاندارد که با واشرهای روتل واکنش داده و لایههای میانی لمینت را کدر و تخریب میکنند. چسب مصرفی باید صرفاً سیلیکون استراکچرال خنثی (Neutral Curing) باشد.
دستیابی به نمایی کاملاً شفاف، ایمن و ماندگار نیازمند زنجیرهای بههمپیوسته از محاسبات شاپدرایینگ دقیق، کنترل متالورژیکی اتصالات، بهرهگیری از شیشههای فرآوریشده استاندارد و نظارت بدون مسامحه در کارگاه است. کارفرمایان، مهندسان مشاور و سازندگان محترم میتوانند جهت تدوین نقشههای محاسباتی بار باد، انتخاب بهینه آلیاژ اتصالات بر اساس اقلیم پروژه، بازبینی دیتیلهای اجرایی و تهیه متریال استاندارد، از مشاوره تخصصی و نظارت فنی مهندسان برنا پنجره بهرهمند شوند تا ریسکهای اجرایی سازه نما در مراحل اولیه طراحی به حداقل ممکن کاهش یابد.